ค้นหา

Custom Search
Mold Article Integrated content and knowledge about mold industry.

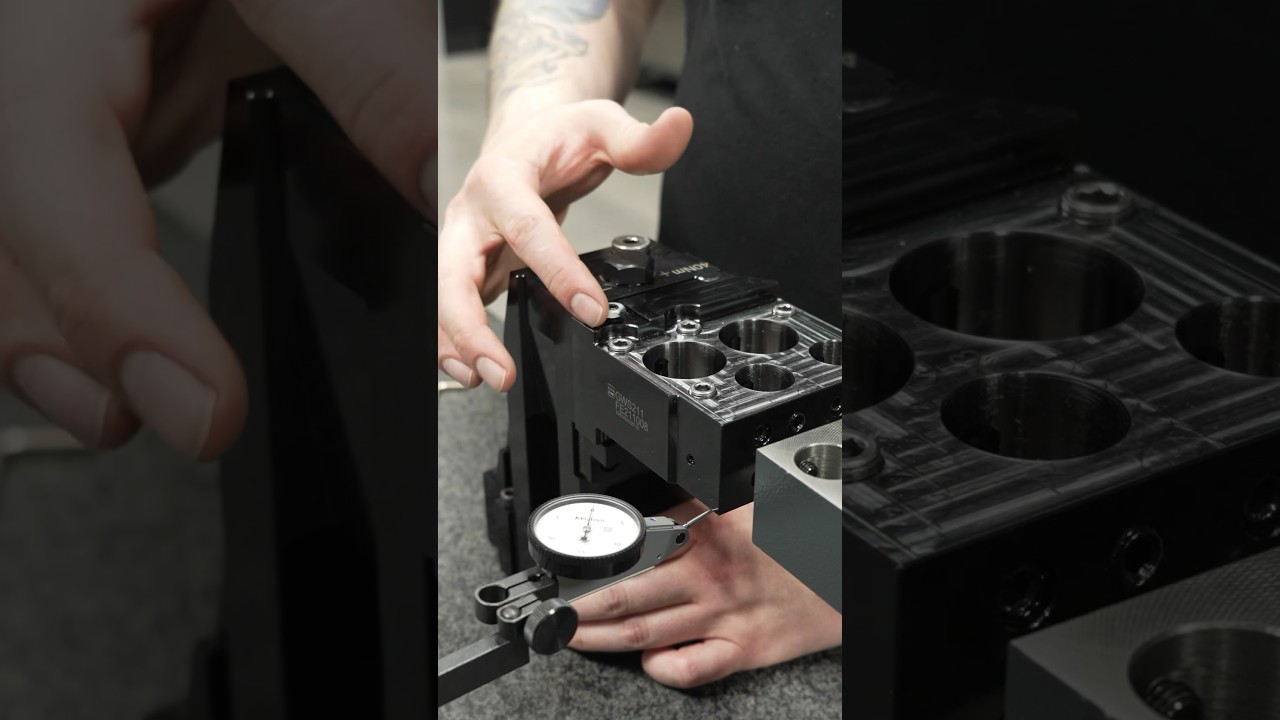
วิเคราะห์ระบบและเทคโนโลยี: This Swiss Tooling System will Make your Life EASIER

แม่พิมพ์อุตสาหกรรม
This Swiss Tooling System will Make your Life EASIER

ภาพรวมทางเทคนิค: This Swiss Tooling System will Make your Life EASIER

บทความนี้จัดทำขึ้นเพื่อเจาะลึกและวิเคราะห์การทำงานของหัวข้อ 'This Swiss Tooling System will Make your Life EASIER' โดยครอบคลุมถึงโครงสร้างกลไกและระบบการทำงาน เพื่อช่วยให้ผู้สนใจสามารถทำความเข้าใจองค์ประกอบและพารามิเตอร์สำคัญได้อย่างรายละเอียดครบถ้วน

การวิเคราะห์โครงสร้างและการทำงานเชิงลึก

Machinist Installs Göltenbodt's New Quick Change Tooling System into the Tornos GT 32 Swiss Machine #cncmachine ...

สรุปสาระสำคัญของระบบ

จากการศึกษาและวิเคราะห์กรณีของ 'This Swiss Tooling System will Make your Life EASIER' พบว่าการทำความเข้าใจกลไกการขับเคลื่อนและโครงสร้างภายในจะช่วยเพิ่มประสิทธิภาพในการใช้งานและการบำรุงรักษาได้อย่างแม่นยำ

แหล่งข้อมูลอ้างอิงวิดีโอต้นฉบับ: Resource Link

เจาะลึกงาน Insert mold ชิ้นงานหนา 10 มม. ทำไม Cycle Time ถึงยาวนานกว่า 4 นาที?

ในการฉีดขึ้นรูปพลาสติกทางอุตสาหกรรม ความหนาของผนังชิ้นงานถือเป็นปัจจัยสำคัญที่กำหนดความยากง่ายและระยะเวลาในการผลิต โดยทั่วไปชิ้นงานพลาสติกมักมีความหนาเพียง 1-3 มิลลิเมตร แต่ถ้าหากต้องผลิตชิ้นงานที่มีความหนาถึง 10 มิลลิเมตร พร้อมกับการฝังชิ้นส่วนโลหะ หรือที่เรียกว่าเทคนิค Insert mold ล่ะ? แน่นอนว่านี่คือความท้าทายระดับวิศวกรรมที่ต้องอาศัยการคำนวณอย่างแม่นยำ

ทำไมชิ้นงานหนา 10 มม. ถึงเป็นเรื่องใหญ่ในงานฉีดพลาสติก? วัสดุที่ใช้ในกรณีศึกษานี้คือ PA6 GF30 (Polyamide 6 เสริมใยแก้ว 30%) ซึ่งเป็นพลาสติกวิศวกรรมที่มีความแข็งแรงทนทานสูง นิยมใช้ในชิ้นส่วนยานยนต์และเครื่องจักร แต่การฉีดพลาสติกชนิดนี้ให้มีความหนาถึง 10 มิลลิเมตร มักจะประสบปัญหาเรื่องรอยบุ๋ม (Sink Marks) การหดตัวที่ไม่เท่ากัน และการเกิดโพรงอากาศภายใน ดังนั้น กระบวนการ Insert mold ชิ้นงานลักษณะนี้ จึงต้องมีขั้นตอนการทำงานที่ซับซ้อนกว่างานทั่วไป

ถอดรหัส Cycle Time 4+ นาที เกิดจากปัจจัยใดบ้าง? หลายคนอาจสงสัยว่า ทำไมรอบการผลิต (Cycle Time) ต่อหนึ่งชิ้นงานถึงต้องใช้นานกว่า 4 นาที เหตุผลหลักๆ ประกอบด้วย:

  1. ระยะเวลาการระบายความร้อน (Cooling Time): พลาสติกนำความร้อนได้ไม่ดี ยิ่งชิ้นงานหนาถึง 10 มม. ความร้อนสะสมใจกลางชิ้นงานจะยิ่งระบายออกได้ช้า จึงต้องใช้เวลาแช่ในแม่พิมพ์นานขึ้นเพื่อให้พลาสติกเซตตัวสมบูรณ์โดยไม่บิดเบี้ยว
  2. การรักษาความดันแรงอัด (Holding Pressure): เพื่อป้องกันการหดตัวและรอยบุ๋ม ต้องใช้เวลาอัดเนื้อพลาสติกสำรองเข้าไปในแม่พิมพ์นานกว่าปกติ
  3. ความประณีตในการวางชิ้นส่วน: การทำ Insert mold จำเป็นต้องวางชิ้นส่วนโลหะลงในแม่พิมพ์อย่างแม่นยำและปลอดภัย ก่อนเริ่มรอบการฉีดพลาสติกครอบลงไป

สรุป แม้ว่าระยะเวลา 4 นาทีต่อหนึ่งรอบการผลิตอาจดูยาวนาน แต่นี่คือโซลูชันที่จำเป็นและคุ้มค่าที่สุดสำหรับการผลิตชิ้นงานพลาสติกวิศวกรรม PA6 GF30 ความหนา 10 มม. เพื่อให้ได้ชิ้นส่วนที่มีโครงสร้างแข็งแกร่ง สมบูรณ์แบบ และได้มาตรฐานความปลอดภัยสูงสุดในการนำไปใช้งานจริง

เจาะลึกวิศวกรรม: Beginner Core Exercises You Can Do At Home #coreworkout #homeworkout #beginnerworkout #fitness | แม่พิมพ์อุตสาหกรรม

แม่พิมพ์อุตสาหกรรม
Beginner Core Exercises You Can Do At Home #coreworkout #homeworkout #beginnerworkout #fitness

ภาพรวมทางเทคนิค: Beginner Core Exercises You Can Do At Home #coreworkout #homeworkout #beginnerworkout #fitness

บทความนี้จัดทำขึ้นเพื่อเจาะลึกและวิเคราะห์การทำงานของหัวข้อ 'Beginner Core Exercises You Can Do At Home #coreworkout #homeworkout #beginnerworkout #fitness' โดยครอบคลุมถึงโครงสร้างกลไกและระบบการทำงาน เพื่อช่วยให้ผู้สนใจสามารถทำความเข้าใจองค์ประกอบและพารามิเตอร์สำคัญได้อย่างรายละเอียดครบถ้วน

การวิเคราะห์โครงสร้างและการทำงานเชิงลึก

Full-length beginner workout videos at https://justinagustin.com and the "Justin Agustin Fitness app available on in the Apple ...

สรุปสาระสำคัญของระบบ

จากการศึกษาและวิเคราะห์กรณีของ 'Beginner Core Exercises You Can Do At Home #coreworkout #homeworkout #beginnerworkout #fitness' พบว่าการทำความเข้าใจกลไกการขับเคลื่อนและโครงสร้างภายในจะช่วยเพิ่มประสิทธิภาพในการใช้งานและการบำรุงรักษาได้อย่างแม่นยำ

แหล่งข้อมูลอ้างอิงวิดีโอต้นฉบับ: Resource Link

เจาะลึกวิศวกรรม: Lung Pleura (Anatomy) | Pleural Cavity | Overview 🫁 | แม่พิมพ์อุตสาหกรรม

แม่พิมพ์อุตสาหกรรม
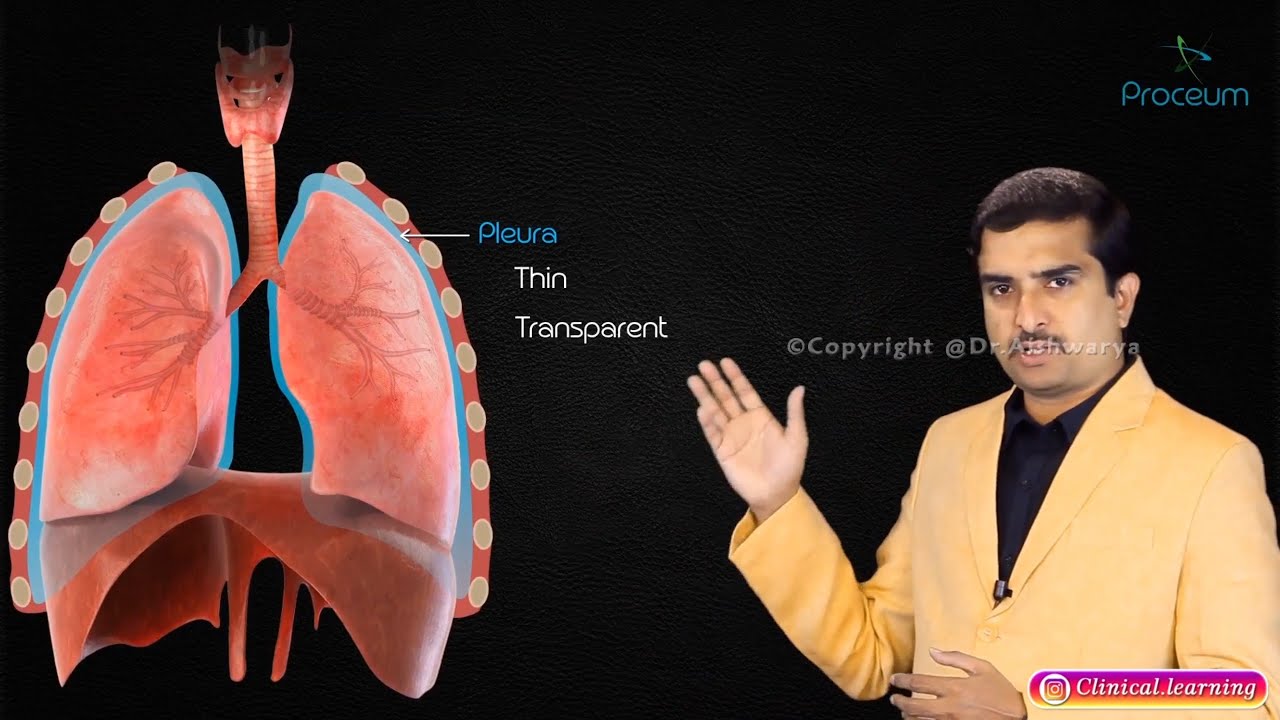
Lung Pleura (Anatomy) | Pleural Cavity | Overview 🫁

ภาพรวมทางเทคนิค: Lung Pleura (Anatomy) | Pleural Cavity | Overview 🫁

บทความนี้จัดทำขึ้นเพื่อเจาะลึกและวิเคราะห์การทำงานของหัวข้อ 'Lung Pleura (Anatomy) | Pleural Cavity | Overview 🫁' โดยครอบคลุมถึงโครงสร้างกลไกและระบบการทำงาน เพื่อช่วยให้ผู้สนใจสามารถทำความเข้าใจองค์ประกอบและพารามิเตอร์สำคัญได้อย่างรายละเอียดครบถ้วน

การวิเคราะห์โครงสร้างและการทำงานเชิงลึก

Subscribe For More Information on Health ‍⚕‍ and Medicine ...

สรุปสาระสำคัญของระบบ

จากการศึกษาและวิเคราะห์กรณีของ 'Lung Pleura (Anatomy) | Pleural Cavity | Overview 🫁' พบว่าการทำความเข้าใจกลไกการขับเคลื่อนและโครงสร้างภายในจะช่วยเพิ่มประสิทธิภาพในการใช้งานและการบำรุงรักษาได้อย่างแม่นยำ

แหล่งข้อมูลอ้างอิงวิดีโอต้นฉบับ: Resource Link

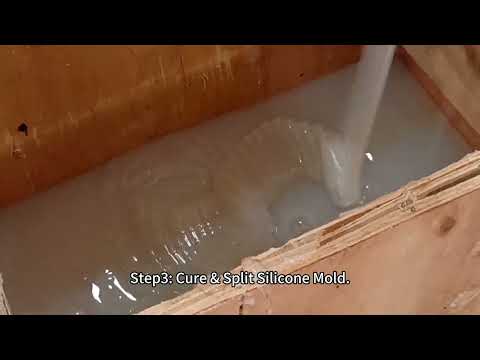
เจาะลึก Vacuum Casting เทคนิคการทำ Prototype mold เพื่อผลิตชิ้นส่วนพลาสติกต้นแบบอย่างมืออาชีพ

ในยุคที่การแข่งขันทางธุรกิจต้องการความรวดเร็ว การพัฒนาผลิตภัณฑ์ใหม่จึงจำเป็นต้องพึ่งพาเทคโนโลยี Rapid Prototyping เพื่อทดสอบและปรับปรุงชิ้นงานก่อนการผลิตจริง หนึ่งในกระบวนการที่ได้รับความนิยมอย่างมากสำหรับการสร้างชิ้นส่วนพลาสติกคุณภาพสูงคือ Vacuum Casting ซึ่งเป็นโซลูชันที่ช่วยสร้าง Prototype mold หรือแม่พิมพ์ต้นแบบได้อย่างมีประสิทธิภาพและประหยัดค่าใช้จ่าย

กระบวนการทำงานของ Vacuum Casting Vacuum Casting หรือการหล่อสูญญากาศ เริ่มต้นจากการนำ Master Pattern (ชิ้นงานต้นแบบหลักที่สร้างจาก 3D Printing หรือ CNC) มาครอบด้วยซิลิโคน เพื่อสร้างแม่พิมพ์ซิลิโคนขึ้นมา จากนั้นจะทำการฉีดเรซินหรือพลาสติกเหลวเข้าไปในแม่พิมพ์ภายใต้สภาวะสูญญากาศ เพื่อไล่อากาศและป้องกันการเกิดฟองอากาศ ผลลัพธ์ที่ได้คือชิ้นส่วนพลาสติกที่มีความแม่นยำสูง รายละเอียดคมชัด และมีคุณสมบัติใกล้เคียงกับชิ้นงานจริงจากอุตสาหกรรม

ข้อดีของการใช้ Prototype mold สำหรับงาน Vacuum Casting 1. ประหยัดต้นทุน: การทำ Prototype mold จากซิลิโคนมีค่าใช้จ่ายถูกกว่าแม่พิมพ์เหล็กฉีดพลาสติก (Injection Mold) หลายเท่า เหมาะสำหรับการผลิตจำนวนน้อย (Small Batch Production) ตั้งแต่ 10 ถึง 50 ชิ้น 2. รวดเร็วและทันใจ: ใช้เวลาในการทำแม่พิมพ์และหล่อชิ้นงานเพียงไม่กี่วัน ช่วยลดระยะเวลาในการพัฒนาผลิตภัณฑ์ (Time-to-Market) ให้สั้นลง 3. คุณภาพชิ้นงานระดับพรีเมียม: ชิ้นงานที่ได้มีความเรียบเนียน สามารถทำสี ใส่ Texture หรือทำให้ใสได้ตามต้องการ เหมาะสำหรับนำไปใช้งานจริง หรือใช้เป็นชิ้นงานตัวอย่างสำหรับนำเสนอขาย

การประยุกต์ใช้งานในอุตสาหกรรม กระบวนการนี้เหมาะอย่างยิ่งสำหรับการผลิตชิ้นส่วนพลาสติกแบบ Custom, เครื่องใช้ไฟฟ้า, อุปกรณ์การแพทย์, ชิ้นส่วนยานยนต์ ตลอดจนการทำชิ้นงานต้นแบบเพื่อทดสอบฟังก์ชันการทำงาน (Functional Prototype) ก่อนที่จะตัดสินใจลงทุนทำแม่พิมพ์ถาวร

สรุป หากคุณกำลังมองหาวิธีผลิตชิ้นงานพลาสติกต้นแบบที่ได้มาตรฐาน ในระยะเวลาอันสั้น และงบประมาณที่ควบคุมได้ การใช้บริการ Vacuum Casting ร่วมกับการทำ Prototype mold ถือเป็นตัวเลือกที่ตอบโจทย์และคุ้มค่าที่สุดสำหรับการเริ่มต้นพัฒนาผลิตภัณฑ์ของคุณ

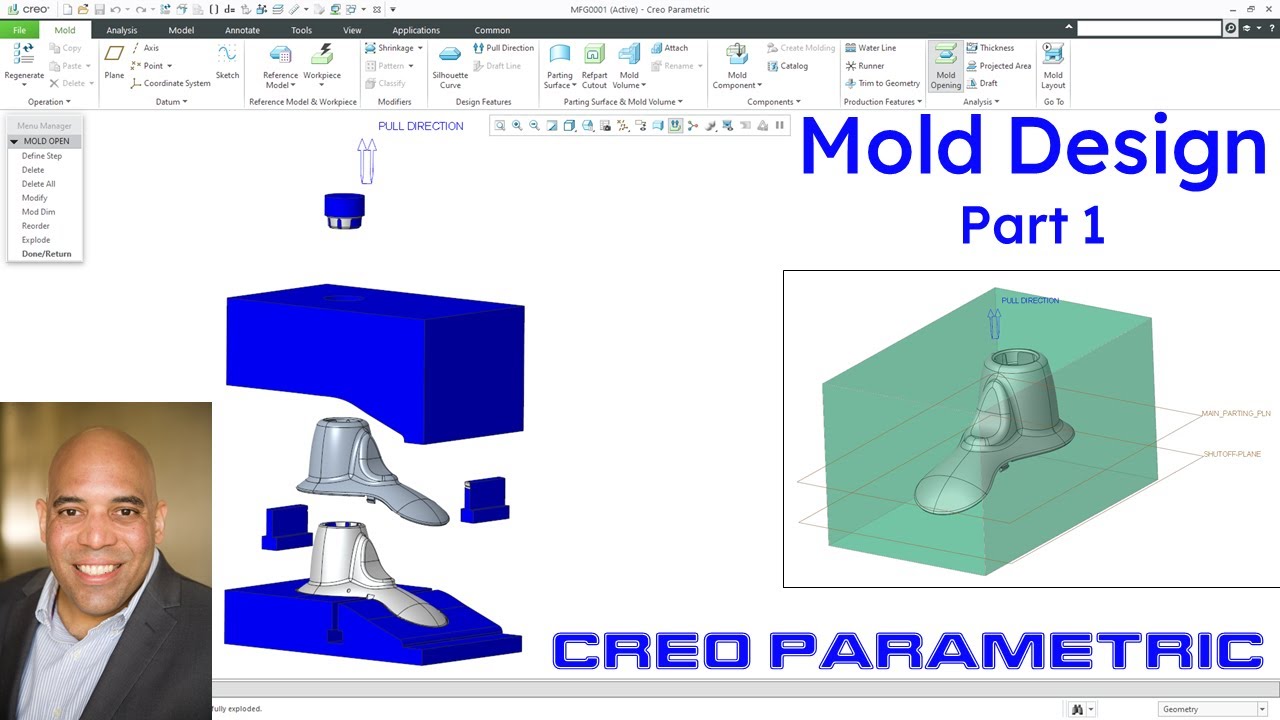
วิเคราะห์ระบบและเทคโนโลยี: Creo Parametric - Mold Design | Complicated Showerhead Mold (Video 1 of 5)

แม่พิมพ์อุตสาหกรรม
Creo Parametric - Mold Design | Complicated Showerhead Mold (Video 1 of 5)

ภาพรวมทางเทคนิค: Creo Parametric - Mold Design | Complicated Showerhead Mold (Video 1 of 5)

บทความนี้จัดทำขึ้นเพื่อเจาะลึกและวิเคราะห์การทำงานของหัวข้อ 'Creo Parametric - Mold Design | Complicated Showerhead Mold (Video 1 of 5)' โดยครอบคลุมถึงโครงสร้างกลไกและระบบการทำงาน เพื่อช่วยให้ผู้สนใจสามารถทำความเข้าใจองค์ประกอบและพารามิเตอร์สำคัญได้อย่างรายละเอียดครบถ้วน

การวิเคราะห์โครงสร้างและการทำงานเชิงลึก

This Creo Parametric tutorial shows beginning the Mold Design process, including: Starting the manufacturing model Creating ...

สรุปสาระสำคัญของระบบ

จากการศึกษาและวิเคราะห์กรณีของ 'Creo Parametric - Mold Design | Complicated Showerhead Mold (Video 1 of 5)' พบว่าการทำความเข้าใจกลไกการขับเคลื่อนและโครงสร้างภายในจะช่วยเพิ่มประสิทธิภาพในการใช้งานและการบำรุงรักษาได้อย่างแม่นยำ

แหล่งข้อมูลอ้างอิงวิดีโอต้นฉบับ: Resource Link

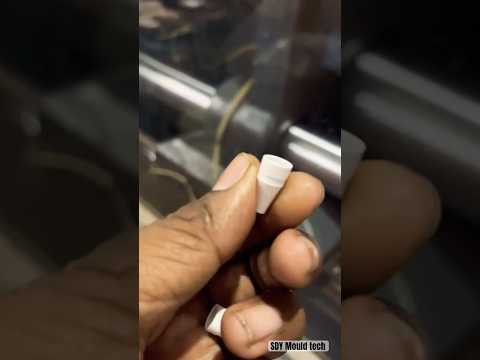
เผยเทคนิคการผลิตปลอกปากกาคุณภาพสูงด้วย Cold runner mold แบบ 32 คาวิที

คุณเคยสงสัยไหมว่า ปลอกปากกาพลาสติกที่เราใช้งานกันอยู่ทุกวัน ถูกผลิตขึ้นมาอย่างไรให้ได้ปริมาณมหาศาล และมีคุณภาพเท่ากันเป๊ะทุกชิ้น? คำตอบสำคัญอยู่ที่กระบวนการฉีดพลาสติก (Plastic Injection Molding) ที่มีการออกแบบแม่พิมพ์อย่างมีประสิทธิภาพ

เจาะลึกการทำงานของ Cold runner mold ขนาด 32 คาวิที ในการผลิตปลอกปากกาให้ได้จำนวนมากในเวลาอันสั้น เทคนิคที่นิยมใช้คือการเลือกใช้แม่พิมพ์แบบ Cold runner mold ร่วมกับพลาสติกชนิด ABS (Acrylonitrile Butadiene Styrene) ซึ่งเป็นพลาสติกที่ขึ้นชื่อเรื่องความแข็งแรง ทนต่อแรงกระแทก และให้พื้นผิวที่เงางามสวยงาม

ระบบ Cold runner mold หรือระบบแม่พิมพ์ทางวิ่งเย็น จะลำเลียงพลาสติกเหลวผ่านช่องทางวิ่งไปยังแม่พิมพ์แต่ละช่อง (Cavity) โดยในกระบวนการนี้เลือกใช้แม่พิมพ์ขนาด 32 คาวิที นั่นหมายความว่า ในการฉีดพลาสติกเพียง 1 รอบ (Cycle) เครื่องจะสามารถผลิตปลอกปากกาออกมาได้พร้อมกันถึง 32 ชิ้น ช่วยลดเวลาและเพิ่มกำลังการผลิตได้อย่างมหาศาล

ขั้นตอนกระบวนการฉีดพลาสติกปลอกปากกา 1. การเตรียมวัตถุดิบ: เม็ดพลาสติก ABS จะถูกหลอมด้วยความร้อนภายในตัวเครื่องจนกลายเป็นของเหลวหนืด 2. การฉีดพลาสติกเข้าแม่พิมพ์: เครื่องฉีดจะส่งพลาสติกเหลวด้วยแรงดันสูงเข้าไปใน Cold runner mold เพื่อให้เนื้อพลาสติกไหลเข้าเติมเต็มคาวิทีทั้ง 32 ช่องอย่างทั่วถึงและสม่ำเสมอ 3. การหล่อเย็นและปลดชิ้นงาน: ระบบจะทำการระบายความร้อนเพื่อให้พลาสติกเซตตัวแข็งขึ้นรูป จากนั้นแม่พิมพ์จะเปิดออกและดันปลอกปากกาทั้ง 32 ชิ้น พร้อมส่วนทางวิ่งพลาสติกออกมาจากแม่พิมพ์อย่างแม่นยำ

ทำไม Cold runner จึงยังเป็นตัวเลือกยอดนิยม? แม้ในปัจจุบันจะมีเทคโนโลยีทางวิ่งร้อน (Hot Runner) แต่ระบบทางวิ่งเย็นก็ยังคงเป็นที่นิยมอย่างมากในอุตสาหกรรม เนื่องจากมีโครงสร้างแม่พิมพ์ที่ไม่ซับซ้อน ดูแลรักษาง่าย ต้นทุนการผลิตแม่พิมพ์ถูกกว่า และสะดวกอย่างยิ่งเมื่อต้องมีการเปลี่ยนสีพลาสติกในการผลิต

การผลิตปลอกปากกาด้วยแม่พิมพ์ 32 คาวิทีนี้ ถือเป็นตัวอย่างที่ดีเยี่ยมในการแสดงให้เห็นถึงการใช้วิศวกรรมแม่พิมพ์ขั้นสูง เพื่อตอบโจทย์การผลิตสินค้าในชีวิตประจำวันให้ได้ทั้งคุณภาพ มาตรฐาน และความคุ้มค่าสูงสุดในเชิงอุตสาหกรรม

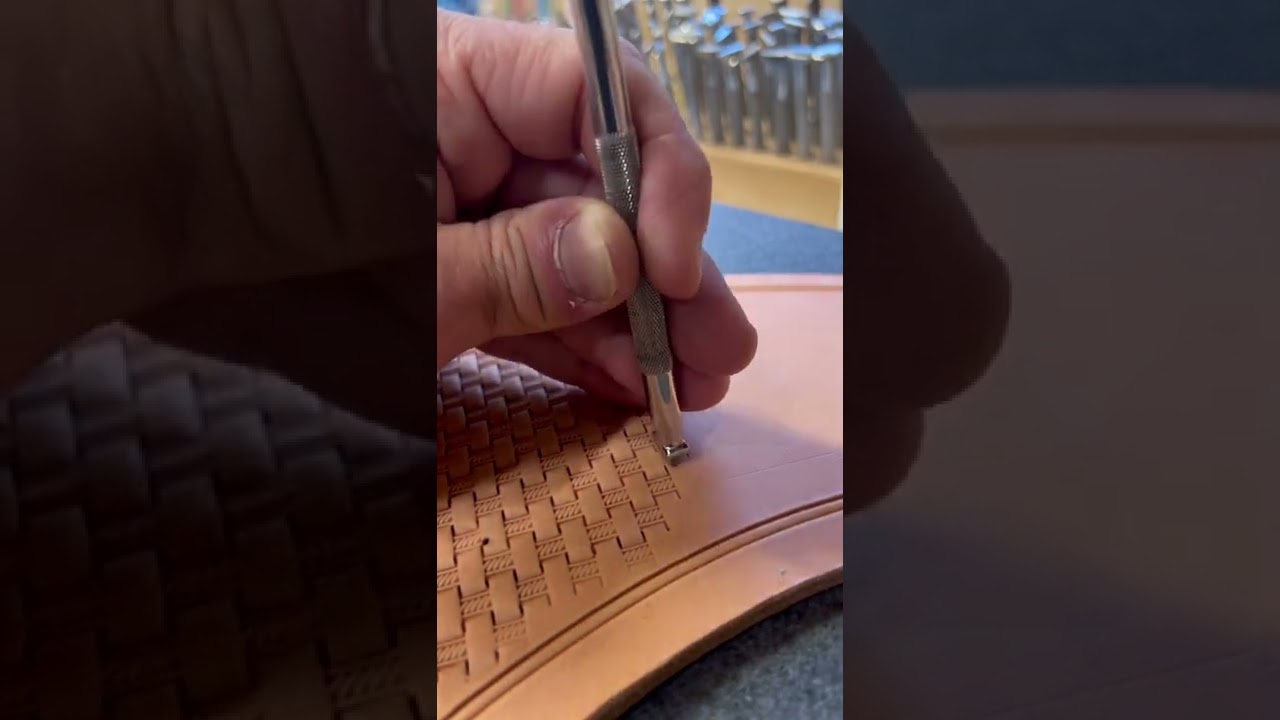
เจาะลึกวิศวกรรม: Oddly Satisfying Leatherwork - Basket Stamping Leather | แม่พิมพ์อุตสาหกรรม

แม่พิมพ์อุตสาหกรรม
Oddly Satisfying Leatherwork - Basket Stamping Leather

ภาพรวมทางเทคนิค: Oddly Satisfying Leatherwork - Basket Stamping Leather

บทความนี้จัดทำขึ้นเพื่อเจาะลึกและวิเคราะห์การทำงานของหัวข้อ 'Oddly Satisfying Leatherwork - Basket Stamping Leather' โดยครอบคลุมถึงโครงสร้างกลไกและระบบการทำงาน เพื่อช่วยให้ผู้สนใจสามารถทำความเข้าใจองค์ประกอบและพารามิเตอร์สำคัญได้อย่างรายละเอียดครบถ้วน

การวิเคราะห์โครงสร้างและการทำงานเชิงลึก

Basket stamping is an exercise in accuracy and precision. This is a quick look at stamping down the line using a Barry King #2 ...

สรุปสาระสำคัญของระบบ

จากการศึกษาและวิเคราะห์กรณีของ 'Oddly Satisfying Leatherwork - Basket Stamping Leather' พบว่าการทำความเข้าใจกลไกการขับเคลื่อนและโครงสร้างภายในจะช่วยเพิ่มประสิทธิภาพในการใช้งานและการบำรุงรักษาได้อย่างแม่นยำ

แหล่งข้อมูลอ้างอิงวิดีโอต้นฉบับ: Resource Link

Mould Industry Category | หมวดแม่พิมพ์อุตสาหกรรม

10อันดับเรื่องแม่พิมพ์อุตสาหกรรม

ประเภทของแม่พิมพ์อุตสาหกรรม