ค้นหา

Custom Search
Mold Article Integrated content and knowledge about mold industry.

เปรียบเทียบชัดๆ! Insert Molding vs Overmold เลือกเทคนิคการฉีดขึ้นรูปพลาสติกอย่างไรให้เหมาะกับชิ้นงาน

ในโลกของการผลิตชิ้นส่วนพลาสติกสมัยใหม่ เทคนิคการฉีดขึ้นรูปพลาสติก (Injection Molding) ได้พัฒนาก้าวหน้าไปอย่างมาก หนึ่งในกระบวนการยอดนิยมที่ช่วยเพิ่มความแข็งแรง ความสวยงาม และฟังก์ชันการใช้งานของผลิตภัณฑ์ได้อย่างมีประสิทธิภาพ คือเทคนิคการทำ Overmold และ Insert Molding แม้ฟังดูคล้ายกัน แต่วิธีการและผลลัพธ์ที่ได้กลับมีความแตกต่างกันอย่างสิ้นเชิง บทความนี้จะพาคุณไปเจาะลึกว่าทั้งสองเทคนิคนี้คืออะไร และควรเลือกใช้แบบไหนให้ตอบโจทย์งานวิศวกรรมและการออกแบบมากที่สุด

เทคนิค Overmold (Two-Shot Injection Molding) คืออะไร?

กระบวนการ Overmold หรือที่หลายคนเรียกว่า Two-Shot Injection Molding คือการฉีดพลาสติกชิ้นที่สองทับลงบนพลาสติกชิ้นแรกที่ขึ้นรูปไว้ก่อนแล้ว โดยอาจใช้พลาสติกต่างชนิด ต่างความแข็ง หรือต่างสีกัน ตัวอย่างที่เห็นได้ชัดในชีวิตประจำวัน คือ ด้ามจับแปรงฟัน ด้ามจับเครื่องมือช่าง หรือเคสโทรศัพท์มือถือ ที่มีส่วนพลาสติกแข็งผสมกับยางนุ่ม (TPE/TPU) เพื่อให้จับถนัดมือ ข้อดีคือวัสดุจะหลอมผสานเป็นเนื้อเดียวกันโดยไม่ต้องใช้กาว ช่วยลดขั้นตอนการประกอบและเพิ่มความคงทนให้ผลิตภัณฑ์

Insert Molding คืออะไร?

ในทางกลับกัน Insert Molding คือเทคนิคการนำ "ชิ้นส่วนโลหะ" หรือวัสดุอื่นที่ไม่ใช่พลาสติก (เช่น เกลียวทองเหลือง ขั้วต่อสายไฟ) วางลงในแม่พิมพ์ก่อน จากนั้นจึงฉีดพลาสติกเหลวเข้ามารอบๆ ชิ้นส่วนนั้น เพื่อยึดให้ติดกันแน่น เทคนิคนี้เน้นการเพิ่มความแข็งแรงในจุดที่ต้องรับแรงหมุนหรือแรงบิด และช่วยลดต้นทุนการประกอบชิ้นส่วนด้วยมือได้อย่างมหาศาล

สรุปความต่างและวิธีเลือกใช้งาน

  • การใช้วัสดุ: หากต้องการรวมพลาสติกต่างชนิดเข้าด้วยกัน (เช่น พลาสติกแข็ง + ยางนุ่ม) กระบวนการ Overmold คือคำตอบ แต่หากเป็นการรวมพลาสติกเข้ากับชิ้นส่วนโลหะ ควรเลือก Insert Molding
  • กระบวนการผลิต: Insert Molding ต้องอาศัยการวางชิ้นส่วนลงแม่พิมพ์ก่อนฉีด (ใช้คนหรือหุ่นยนต์) ขณะที่เทคนิคการฉีดขึ้นรูปซ้ำอย่าง Overmolding มักใช้เครื่องจักรเฉพาะทางที่ฉีดพลาสติกสองรอบได้ต่อเนื่องทันที

การเลือกใช้ระหว่างสองเทคนิคนี้ขึ้นอยู่กับโจทย์ของชิ้นงาน หากต้องการความนุ่มนวลในการจับถือและการกันน้ำ ชิ้นงานของคุณจะเหมาะกับการทำ Overmolding แต่หากต้องการโครงสร้างยึดเกาะที่แข็งแรงจากโลหะ Insert Molding จะตอบโจทย์ได้ดีที่สุด
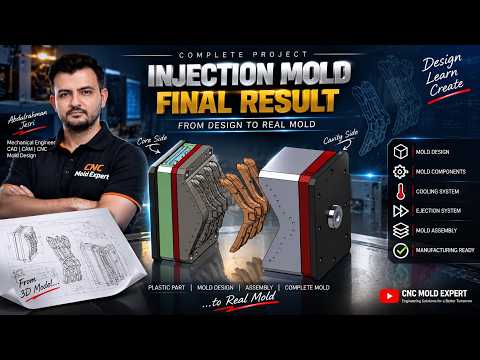
สรุปครบจบในที่เดียว! ขั้นตอนการออกแบบ Hot runner mold และการประกอบแม่พิมพ์พลาสติกสมบูรณ์แบบ

การออกแบบแม่พิมพ์ฉีดพลาสติกถือเป็นหนึ่งในขั้นตอนที่สำคัญที่สุดในกระบวนการผลิตของอุตสาหกรรมยุคใหม่ ในขั้นตอนสุดท้ายของโครงการออกแบบนี้ เราจะพาคุณไปเจาะลึกการประกอบแม่พิมพ์แบบครบวงจร โดยเฉพาะการนำระบบ Hot runner mold มาใช้งานเพื่อเพิ่มประสิทธิภาพการผลิตและลดการสูญเสียวัตถุดียบอย่างมีประสิทธิผล

1. หัวใจสำคัญของการออกแบบ Hot Runner Manifold ระบบทางวิ่งร้อน หรือ Manifold คือหัวใจหลักของ Hot runner mold ซึ่งทำหน้าที่รักษาอุณหภูมิของพลาสติกเหลวให้อยู่ในภาวะที่เหมาะสมตลอดเวลาตั้งแต่หัวฉีดจนถึงโพรงแม่พิมพ์ (Cavity) การออกแบบในขั้นตอนนี้ต้องอาศัยความประณีตในการคำนวณทิศทางการไหลของพลาสติก การกระจายความร้อนที่สม่ำเสมอ เพื่อป้องกันปัญหาพลาสติกแข็งตัวค้างท่อและช่วยลดระยะเวลาต่อรอบการผลิต (Cycle Time) ให้สั้นลง

2. การติดตั้งชิ้นส่วนควบคุมและระบบช่วยปลด (Guides & Springs) เพื่อให้แม่พิมพ์ทำงานได้อย่างแม่นยำและมีอายุการใช้งานที่ยาวนาน การประกอบชิ้นส่วนเสริมจึงมีความสำคัญไม่แพ้กัน: - Guide Pins และ Bushings: ทำหน้าที่นำทางและประคองแผ่นแม่พิมพ์ให้ประกบกันได้อย่างพอดี ลดการสึกหรอและความผิดพลาดขณะเครื่องฉีดทำงาน - Springs (สปริงแม่พิมพ์): ช่วยสนับสนุนระบบดันชิ้นงาน (Ejector System) ให้สามารถดีดชิ้นงานออกจากแม่พิมพ์และคืนตำแหน่งเดิมได้อย่างราบรื่นและแม่นยำ

3. การประกอบแม่พิมพ์ขั้นสุดท้าย (Mold Assembly) เมื่อออกแบบชิ้นส่วนประกอบทั้งหมดเรียบร้อยแล้ว ขั้นตอนสุดท้ายคือการนำทุกส่วนมารวมกันในกระบวนการ Mold Assembly การตรวจสอบความซ้อนทับของชิ้นส่วน (Interference Check) และการจำลองการทำงาน จะช่วยให้มั่นใจได้ว่าชุด Hot runner mold ที่ถูกออกแบบขึ้นนี้ มีความสมบูรณ์พร้อมสำหรับการนำไปผลิตจริงในโรงงานอุตสาหกรรม โดยไม่มีปัญหาเรื่องการติดขัดหรือการรั่วซึมของพลาสติก

สรุป การศึกษาขั้นตอนการออกแบบแม่พิมพ์พลาสติกตั้งแต่ระบบทางวิ่งร้อน ชิ้นส่วนนำทาง ไปจนถึงการประกอบรวมเล่มสมบูรณ์นี้ เป็นแนวทางสำคัญสำหรับวิศวกรและนักออกแบบแม่พิมพ์ในการสร้างสรรค์ชิ้นงานที่มีคุณภาพสูง ประหยัดต้นทุน และตอบโจทย์การผลิตในระดับอุตสาหกรรมอย่างแท้จริง

เจาะลึกความต่าง Two shot mold และ Overmolding เทคนิคสร้างชิ้นงานหลายวัสดุที่ผู้ผลิตควรรู้

ในปัจจุบันการผลิตชิ้นส่วนพลาสติกไม่ได้จำกัดอยู่เพียงแค่สีเดียวหรือวัสดุชนิดเดียวอีกต่อไป หากคุณเคยสังเกตอุปกรณ์ใกล้ตัวอย่าง แปรงสีฟันที่มีด้ามจับนุ่มกระชับมือ หรือเคสโทรศัพท์มือถือที่มีการผสมผสานระหว่างพลาสติกแข็งและยาง คุณกำลังเผชิญหน้ากับผลลัพธ์ของเทคนิคการฉีดขึ้นรูปขั้นสูง ซึ่งสองเทคนิคที่ถูกพูดถึงมากที่สุดคือ Two-shot Molding และ Overmolding แม้จะให้ผลลัพธ์ที่คล้ายคลึงกัน แต่กระบวนการทำงานและข้อดีนั้นมีความแตกต่างกันอย่างสิ้นเชิง

Two shot mold คืออะไร? Two-shot molding หรือที่มักเรียกกันว่า Double-shot injection เป็นกระบวนการที่ใช้เครื่องฉีดพลาสติกเครื่องเดียวแต่มีหัวฉีดสองหัว (Injection Units) กระบวนการเริ่มจากหัวฉีดแรกฉีดวัสดุชนิดแรกเข้าไปในแม่พิมพ์ จากนั้นแม่พิมพ์จะหมุนหรือเปลี่ยนตำแหน่งอัตโนมัติ เพื่อให้หัวฉีดที่สองฉีดวัสดุอีกชนิดทับลงไปในทันที การใช้ Two shot mold ช่วยให้ชิ้นงานทั้งสองส่วนผสานเข้าด้วยกันในระดับโมเลกุลขณะที่พลาสติกยังร้อนอยู่ ทำให้ได้ชิ้นงานที่มีความแข็งแรงและแม่นยำสูงมาก

ทำความรู้จักกับ Overmolding ในขณะที่ Overmolding เป็นกระบวนการที่แยกออกจากกันอย่างชัดเจน โดยชิ้นส่วนพื้นฐาน (Substrate) จะถูกฉีดขึ้นรูปมาก่อนและปล่อยให้เย็นตัวลง จากนั้นจึงนำชิ้นส่วนนั้นไปวางในแม่พิมพ์อีกตัวหนึ่ง (หรือเครื่องฉีดอีกเครื่อง) เพื่อฉีดวัสดุชนิดที่สองทับลงไป วิธีนี้มักใช้ในกรณีที่ต้องการใช้วัสดุที่แตกต่างกันอย่างสิ้นเชิง หรือในงานผลิตที่ต้องการความยืดหยุ่นในเรื่องของเครื่องจักร

ความแตกต่างที่สำคัญและการเลือกใช้งาน หากคุณต้องตัดสินใจเลือกระหว่างสองเทคนิคนี้ ปัจจัยเรื่อง "จำนวนการผลิต" และ "ความแม่นยำ" คือตัวตัดสินที่สำคัญที่สุด การเลือกใช้ Two shot mold จะมีค่าใช้จ่ายด้านแม่พิมพ์และเครื่องจักรที่สูงกว่าในช่วงเริ่มต้น แต่จะคุ้มค่ามหาศาลในระยะยาวสำหรับการผลิตจำนวนมาก (Mass Production) เพราะช่วยลดขั้นตอนการประกอบ (Assembly) และลดความเสี่ยงจากความผิดพลาดของมนุษย์ (Human Error)

นอกจากนี้ Two shot mold ยังโดดเด่นในเรื่องของความสวยงามและการเก็บงานที่ละเอียดกว่า เนื่องจากไม่มีรอยต่อที่เกิดจากการขยับชิ้นงานด้วยมือเหมือนในระบบ Overmolding ทั่วไป

สรุป การเลือกเทคนิคที่ถูกต้องจะช่วยให้คุณควบคุมต้นทุนและคุณภาพของสินค้าได้อย่างมีประสิทธิภาพ หากโปรเจกต์ของคุณเน้นความแม่นยำสูงและมีจำนวนการผลิตจำนวนมาก Two shot mold คือคำตอบที่ตอบโจทย์ที่สุด แต่หากเป็นการผลิตจำนวนน้อยหรือต้องการทดลองวัสดุที่หลากหลาย Overmolding อาจเป็นทางเลือกที่ประหยัดกว่าในแง่ของค่าแม่พิมพ์ครับ

เผยความลับ! ทำไม Guide Post ถึงเป็นหัวใจสำคัญของ Press die ที่ช่างแม่พิมพ์ไม่ควรมองข้าม

ในการทำงานอุตสาหกรรมการปั๊มขึ้นรูปโลหะ เครื่องมือที่มีความสำคัญอย่างมากคือ Press die หรือแม่พิมพ์ปั๊มโลหะ ซึ่งประกอบไปด้วยชิ้นส่วนหลายชิ้นที่ต้องทำงานประสานกันอย่างลงตัว แต่มีชิ้นส่วนหนึ่งที่หลายคนอาจมองข้าม ทั้งที่เป็นตัวกำหนดความแม่นยำและอายุการใช้งานของแม่พิมพ์ทั้งหมด นั่นก็คือ "Guide Post" หรือเสานำศูนย์ แล้วทำไมชิ้นส่วนนี้ถึงมีความสำคัญขนาดนี้? บทความนี้จะพาคุณไปหาคำตอบครับ

หน้าที่หลักของ Guide Post ในงาน Press die

หัวใจสำคัญของการปั๊มขึ้นรูปชิ้นงานโลหะคือ "ความแม่นยำในการตั้งศูนย์" (Die Alignment) โครงสร้างของแม่พิมพ์จะแบ่งออกเป็นสองส่วนหลัก คือ แม่พิมพ์ส่วนบน (Upper Die) และแม่พิมพ์ส่วนล่าง (Lower Die) ในขณะที่เครื่องปั๊มทำงาน แม่พิมพ์ส่วนบนจะเคลื่อนที่ลงมาอัดทับแม่พิมพ์ส่วนล่าง

หน้าที่สำคัญของ Guide Post คือการเป็นแกนนำศูนย์ที่บังคับให้แม่พิมพ์ส่วนบนและส่วนล่างเคลื่อนที่เข้าหากันในตำแหน่งที่ถูกต้องและเที่ยงตรงที่สุด โดยไม่เกิดการเอียง การเบี่ยงเบน หรือการคลาดเคลื่อนแม้แต่มิลลิเมตรเดียว

ทำไม Guide Post ถึงเป็นชิ้นส่วนที่มองข้ามไม่ได้?

  1. ป้องกันความเสียหายของแม่พิมพ์: หากปราศจาก Guide Post ที่มีประสิทธิภาพ แม่พิมพ์ส่วนบนและส่วนล่างอาจเกิดการเหลื่อมล้ำกันขณะปั๊ม ส่งผลให้ Punch และ Die ชนกัน จนทำให้ตัว Press die เกิดความเสียหายอย่างรุนแรง ซึ่งมีค่าใช้จ่ายในการซ่อมแซมหรือสร้างใหม่ที่สูงมาก
  2. รักษาคุณภาพชิ้นงานให้ได้มาตรฐาน: การจัดตำแหน่งที่แม่นยำของ Guide Post ช่วยให้ระยะช่องว่าง (Clearance) ระหว่างแม่พิมพ์คงที่ ผลลัพธ์ที่ได้คือชิ้นงานปั๊มโลหะที่มีขนาดถูกต้อง รอยตัดเรียบเนียน และไม่มีคม (Burr) เกิดขึ้น
  3. ยืดอายุการใช้งานและลดการสึกหรอ: การปั๊มที่ได้ศูนย์ตลอดเวลาจะช่วยลดแรงขูดขีดและการสึกหรอที่ไม่เท่ากันของชิ้นส่วนภายใน ส่งผลให้แม่พิมพ์มีอายุการใช้งานที่ยาวนานขึ้น

สรุป

อาจกล่าวได้ว่า Guide Post ไม่ใช่เป็นเพียงแค่เสายึดธรรมดา แต่เป็นชิ้นส่วนที่ควบคุม "ความเป็นความตาย" ของงานปั๊มโลหะเลยทีเดียว การเลือกใช้ Guide Post ที่ได้มาตรฐาน มีความแข็งแรง และผ่านการดูแลบำรุงรักษาอย่างถูกวิธี จึงเป็นกุญแจสำคัญที่จะช่วยให้กระบวนการผลิตในงาน Press die เป็นไปอย่างราบรื่น ลดความเสี่ยงในการหยุดชะงักของสายการผลิต และคุ้มค่าต่อการลงทุนในระยะยาว

แนวทางการป้องกันการรั่วซึมในช่องทางโค้ง: คู่มือวิศวกรรมฉบับสมบูรณ์

ในงานก่อสร้างโครงสร้างพื้นฐาน "ช่องทางโค้ง" (Curved Channels หรือ Tunnels) มักประสบปัญหาการรั่วซึมได้ง่ายกว่าทางตรง เนื่องจากแรงดันน้ำที่ไม่เท่ากันและการขยายตัวของวัสดุที่ซับซ้อน การวางแผน ป้องกันการรั่วซึม ตั้งแต่ขั้นตอนออกแบบจึงเป็นสิ่งสำคัญ

สาเหตุหลักของปัญหาน้ำรั่วซึมในจุดโค้ง

จุดโค้งของโครงสร้างมักจะเกิดรอยร้าวขนาดเล็ก (Micro-cracks) ได้ง่ายจากการทรุดตัวที่ไม่เท่ากัน หรือแรงดันน้ำภายนอกที่กระทำต่อผิวหน้าคอนกรีตในมุมที่ต่างกัน หากไม่มีระบบ กันซึม ที่ดี น้ำจะแทรกซึมเข้าสู่โครงสร้างเหล็กเสริมจนเกิดสนิมได้

3 แนวทางหลักในการป้องกันการรั่วซึม

1. การใช้แผ่นกันน้ำ (Waterstop) คุณภาพสูง

บริเวณรอยต่อ (Joints) ในทางโค้งควรติดตั้ง Rubber Waterstop หรือ PVC Waterstop ที่มีความยืดหยุ่นสูง เพื่อรองรับการเคลื่อนตัวของโครงสร้างโดยที่น้ำไม่สามารถไหลผ่านได้

2. การเลือกใช้วัสดุกันซึมผิวหน้า (Membrane Systems)

การทาหรือปูวัสดุกันซึมประเภท Polyurethane (PU) หรือ High-Density Polyethylene (HDPE) จะช่วยสร้างชั้นฟิล์มที่ทนทานต่อสารเคมีและแรงดันน้ำได้ดีเยี่ยม เหมาะสำหรับโครงสร้างที่มีความโค้งมน

3. การออกแบบระบบระบายน้ำ (Drainage System)

หัวใจสำคัญของการลดการรั่วซึมคือ "การลดแรงดัน" การติดตั้งท่อระบายน้ำแรงดันต่ำหลังผนังโค้งจะช่วยให้น้ำระบายออกไปได้ตามทิศทางที่กำหนด ไม่สะสมจนเกิดแรงดันมหาศาลที่ดันผ่านรอยแตกเข้ามา

สรุป: การป้องกันการรั่วซึมในช่องทางโค้งต้องอาศัยทั้งวัสดุที่ยืดหยุ่นและการออกแบบที่เข้าใจทิศทางของน้ำ เพื่อความทนทานในระยะยาวของโครงสร้าง

เจาะลึก! วิธีการประเมินความพร้อมของแบบก่อนผลิตจริง (Pre-Production Design Evaluation)

ในการทำธุรกิจการผลิต ไม่ว่าจะเป็นชิ้นส่วนวิศวกรรมหรือผลิตภัณฑ์อุปโภคบริโภค ขั้นตอนที่สำคัญที่สุดก่อนจะเดินเครื่องจักรคือ "การประเมินความพร้อมของแบบ" เพราะความผิดพลาดเพียงเล็กน้อยในกระดาษ อาจกลายเป็นต้นทุนมหาศาลเมื่อผลิตจริง บทความนี้จะพาคุณไปดูขั้นตอนการตรวจสอบแบบอย่างมืออาชีพเพื่อให้มั่นใจว่างานของคุณพร้อม 100%

1. การตรวจสอบความสมบูรณ์ของมิติ (Dimensional Accuracy)

จุดแรกที่ต้องพิจารณาคือการเช็คขนาดและระยะเผื่อ (Tolerance) ว่ามีความสอดคล้องกับมาตรฐานหรือไม่ การใช้ระบบ Geometric Dimensioning and Tolerancing (GD&T) จะช่วยให้ผู้ผลิตเข้าใจตรงกันว่าส่วนไหนขยับได้เท่าไหร่ เพื่อป้องกันปัญหาประกอบร่างไม่ได้ (Assembly Issue)

2. การวิเคราะห์ความเป็นไปได้ในการผลิต (Design for Manufacturing - DFM)

แบบที่สวยอาจจะผลิตไม่ได้จริง หรือผลิตได้แต่ต้นทุนสูงเกินไป การประเมิน DFM จะช่วยตอบคำถามว่า:

  • เครื่องจักรที่มีอยู่รองรับการผลิตตามแบบนี้หรือไม่?
  • วัสดุที่เลือกใช้เหมาะสมกับกระบวนการขึ้นรูปหรือไม่?
  • มีจุดอับหรือส่วนที่เข้าถึงยากในการปาดเนื้อโลหะหรือฉีดพลาสติกหรือไม่?

3. การทดสอบผ่านซอฟต์แวร์จำลอง (Simulation & FEA)

ก่อนจะทำ Prototype จริง เราสามารถใช้การวิเคราะห์ด้วยระเบียบวิธีไฟไนต์เอลิเมนต์ (Finite Element Analysis - FEA) เพื่อจำลองการรับแรงดัน ความร้อน หรือความล้าของวัสดุ วิธีนี้ช่วยลดความเสี่ยงในการเกิดความเสียหายเมื่อนำไปใช้งานจริง

4. การทำต้นแบบรวดเร็ว (Rapid Prototyping)

การใช้ 3D Printing เพื่อสร้างแบบจำลองเสมือนจริงช่วยให้ทีมออกแบบเห็นภาพทางกายภาพ (Physical Feedback) ซึ่งช่วยในการตัดสินใจเรื่องความสวยงาม (Aesthetics) และการหยิบจับใช้งาน (Ergonomics) ได้ดีกว่าการดูเพียงในหน้าจอคอมพิวเตอร์

สรุปหัวใจสำคัญ: การประเมินความพร้อมไม่ใช่แค่การจับผิด แต่คือการประกันคุณภาพ (Quality Assurance) ที่ช่วยลดของเสีย (Waste) และเพิ่มประสิทธิภาพในการแข่งขันในตลาดนั่นเอง

การประเมินแบบ, ตรวจสอบก่อนผลิต, งานวิศวกรรม, การออกแบบผลิตภัณฑ์

ทำไม Prototype ถึงเป็นหัวใจสำคัญก่อนเริ่มการผลิตจริง?

ในการออกแบบผลิตภัณฑ์ การเปลี่ยนจากภาพวาดในจินตนาการไปสู่สายการผลิตจริงมีความเสี่ยงสูง "เทคนิคการใช้ Prototype" หรือการสร้างแบบจำลอง จึงเป็นขั้นตอนสำคัญที่ช่วยลดข้อผิดพลาด ประหยัดงบประมาณ และช่วยให้เราเห็นจุดบกพร่องที่มองไม่เห็นในโปรแกรมออกแบบ

1. การทดสอบ Form & Fit (รูปลักษณ์และความพอดี)

การใช้ Prototype ช่วยให้เราตรวจสอบได้ว่าขนาดของชิ้นงานจริงสอดคล้องกับสรีระของผู้ใช้งานหรือไม่ (Ergonomics) และชิ้นส่วนต่างๆ สามารถประกอบเข้ากันได้พอดีตามที่ออกแบบไว้หรือไม่ ก่อนที่จะลงทุนทำแม่พิมพ์ (Mold) ที่มีราคาสูง

2. การยืนยันวัสดุและฟังก์ชัน (Functional Testing)

เราสามารถใช้เทคนิค Rapid Prototyping เช่น การพิมพ์ 3 มิติ (3D Printing) หรือ CNC เพื่อทดสอบความแข็งแรงของวัสดุ การทนความร้อน หรือการเคลื่อนไหวของกลไกต่างๆ เพื่อยืนยันว่าผลิตภัณฑ์จะทำงานได้ตามวัตถุประสงค์

3. การสื่อสารกับทีมผลิตและลูกค้า

Prototype ที่จับต้องได้เป็นเครื่องมือสื่อสารที่ดีที่สุด การมีตัวอย่างงานจริงช่วยให้ทีมผลิตเข้าใจโครงสร้างได้ชัดเจน และช่วยให้ลูกค้าตัดสินใจยืนยันแบบได้ง่ายขึ้น ลดการแก้ไขงานซ้ำซ้อนในภายหลัง

สรุป: การลงทุนกับ Prototype ในช่วงแรก อาจดูเหมือนเป็นค่าใช้จ่ายเพิ่มเติม แต่ในระยะยาว มันคือการลงทุนที่ช่วยป้องกันความล้มเหลวในการผลิตระดับอุตสาหกรรมได้อย่างมหาศาล

วิธีการเตรียมไฟล์ CAD สำหรับการพิมพ์แม่พิมพ์ (Mold Making) ให้มือโปร

การเปลี่ยนจากงานออกแบบในหน้าจอคอมพิวเตอร์ไปสู่การเป็นแม่พิมพ์ (Mold) ที่ใช้งานได้จริงนั้น ขั้นตอนที่สำคัญที่สุดคือ "การเตรียมไฟล์ CAD" หากไฟล์ไม่สมบูรณ์ อาจนำไปสู่ความผิดพลาดในการผลิตและงบประมาณที่บานปลาย บทความนี้จะเจาะลึกเทคนิคการปรับแต่งไฟล์เพื่อการพิมพ์แม่พิมพ์โดยเฉพาะ

1. การกำหนดองศาการถอดแบบ (Draft Angle)

หนึ่งในข้อผิดพลาดที่พบบ่อยที่สุดคือการลืมใส่ Draft Angle หากผนังของแม่พิมพ์ตั้งฉาก 90 องศาเกินไป จะทำให้เกิดแรงเสียดทานและถอดชิ้นงานออกยาก หรืออาจทำให้ผิวชิ้นงานเป็นรอย

  • ข้อแนะนำ: ควรมีองศาเอียงอย่างน้อย 1° - 2° สำหรับพื้นผิวทั่วไป และ 3° ขึ้นไปสำหรับพื้นผิวที่มีลวดลาย (Texture)

2. การจัดการเส้นแบ่งแม่พิมพ์ (Parting Line)

คุณต้องวางแผนว่าแม่พิมพ์จะแยกออกจากกันตรงไหน การเตรียมไฟล์ CAD ที่ดีควรระบุตำแหน่ง Parting Line ให้ชัดเจน เพื่อหลีกเลี่ยงการเกิดครีบ (Flash) ในจุดที่สำคัญของชิ้นงาน

3. ตรวจสอบความหนาของผนัง (Wall Thickness)

ความสม่ำเสมอของความหนาเป็นหัวใจสำคัญในการป้องกันการบิดเบี้ยว (Warping) หรือรอยบุ๋ม (Sink Marks) ขณะที่วัสดุเซ็ตตัวในแม่พิมพ์

4. การส่งออกไฟล์ (Exporting Files)

การเลือกฟอร์แมตไฟล์มีผลต่อความละเอียดของแม่พิมพ์:

  • STEP / IGES: เป็นไฟล์ประเภท NURBS ที่มีความแม่นยำสูง เหมาะสำหรับการทำแม่พิมพ์ด้วยเครื่อง CNC
  • STL: หากใช้การพิมพ์ 3 มิติ (3D Printing) ในการทำแม่พิมพ์ ควรส่งออกไฟล์ STL ที่มีความละเอียด (Resolution) เหมาะสม ไม่ให้เห็นเป็นเหลี่ยมเลเยอร์
Pro Tip: อย่าลืมเผื่อค่าการหดตัวของวัสดุ (Shrinkage Allowance) ลงไปในโมเดล CAD ของคุณด้วย เพราะวัสดุแต่ละชนิดจะหดตัวไม่เท่ากันหลังจากเย็นตัวลง

สรุปแล้ว การเตรียมไฟล์ CAD สำหรับการพิมพ์แม่พิมพ์ที่ถูกต้อง จะช่วยลดขั้นตอนการแก้ไขงาน และเพิ่มคุณภาพให้กับชิ้นงานจริงได้อย่างมหาศาล

เจาะลึก: วิธีการเลือกวัสดุพิมพ์สำหรับงานทดลองการผลิตจริง (Pilot Production)

การเปลี่ยนจาก Prototype (ต้นแบบ) ไปสู่การ ทดลองการผลิตจริง (Pilot Production) เป็นขั้นตอนที่ท้าทายที่สุดอย่างหนึ่งในอุตสาหกรรมการผลิต เพราะวัสดุที่คุณเลือกต้องไม่ใช่แค่ดูดี แต่ต้อง "ใช้งานได้จริง" ภายใต้สภาวะการทดสอบที่เข้มงวด

บทความนี้จะช่วยให้คุณเข้าใจหลักการเลือกวัสดุพิมพ์เพื่อให้ได้คุณภาพใกล้เคียงกับงานฉีดพลาสติก (Injection Molding) มากที่สุด โดยเน้นการเพิ่มประสิทธิภาพและลดต้นทุนในระยะยาว

1. วิเคราะห์คุณสมบัติทางกายภาพ (Physical Properties)

ก่อนเลือกวัสดุพิมพ์ คุณต้องตอบคำถามให้ชัดเจนว่าชิ้นงานต้องเจอกับสภาวะใดบ้าง:

  • ความทนทานต่อความร้อน (Heat Resistance): หากชิ้นงานต้องอยู่ในห้องเครื่องหรือกลางแจ้ง ควรเลือกวัสดุกลุ่ม Nylon (PA) หรือชิ้นงานที่ทนอุณหภูมิสูง (High-Temp Resins)
  • แรงกระแทกและความเหนียว (Impact Strength): สำหรับงานที่ต้องรับแรงกระแทก วัสดุจำพวก ABS หรือ Tough Resin จะเหมาะสมกว่า PLA ทั่วไป
  • ความแม่นยำของขนาด (Dimensional Accuracy): ในงานประกอบจริง วัสดุที่มีการหดตัวต่ำ (Low Shrinkage) คือหัวใจสำคัญ

2. การเลือกเทคโนโลยีให้สมานคล่องกับวัสดุ

เทคโนโลยีการพิมพ์มีผลโดยตรงต่อความแข็งแรงของวัสดุ:

  • FDM/FFF: เหมาะสำหรับการทดสอบเชิงกลเบื้องต้น โดยใช้เทอร์โมพลาสติกเกรดวิศวกรรม
  • SLA/DLP: เน้นความละเอียดสูง ผิวเรียบเนียน เหมาะสำหรับงานที่ต้องการความสวยงามและขนาดที่แม่นยำ
  • SLS: เหมาะสำหรับการผลิตจริงมากที่สุด เพราะไม่ต้องใช้ Support และมีความแข็งแรงสูงในทุกแกน

3. ปัจจัยด้านต้นทุนและเวลา (Cost vs. Lead Time)

การเลือกวัสดุสำหรับการทดลองผลิตจริงต้องมองไปถึง Scalability หากวัสดุแพงเกินไปในการทดลอง อาจส่งผลต่อกำไรเมื่อผลิตจริง ดังนั้นการเลือกวัสดุที่ให้ผลลัพธ์ใกล้เคียงกับวัสดุจริงในราคาที่เหมาะสมจึงเป็นกลยุทธ์ที่ดีที่สุด

Pro Tip: อย่าลืมตรวจสอบเรื่องความปลอดภัยของวัสดุ (Material Safety) เช่น มาตรฐาน Food Grade หรือ UV Resistance หากชิ้นงานต้องนำไปใช้งานเฉพาะทาง

เทคนิคการประเมินความแข็งแรงของแม่พิมพ์จากวัสดุพิมพ์

ในการผลิตชิ้นงานอุตสาหกรรมหรือทันตกรรม "แม่พิมพ์" (Mold) คือหัวใจสำคัญที่กำหนดคุณภาพของผลลัพธ์ แต่ปัญหาที่พบบ่อยคือแม่พิมพ์แตกหักหรือบิดเบี้ยวระหว่างการใช้งาน วันนี้เราจะมาเจาะลึก เทคนิคการประเมินความแข็งแรงของแม่พิมพ์จากวัสดุพิมพ์ เพื่อเพิ่มประสิทธิภาพและลดความผิดพลาดในการทำงานครับ

ทำไมต้องประเมินความแข็งแรงของแม่พิมพ์?

การทราบขีดจำกัดของวัสดุช่วยให้เราเลือกใช้ประเภทวัสดุได้เหมาะสมกับแรงกดและอุณหภูมิ โดยปัจจัยหลักที่ต้องพิจารณามีดังนี้:

  • Compressive Strength: ความสามารถในการรับแรงกดทับ
  • Tensile Strength: ความต้านทานต่อการดึงหรือฉีกขาด
  • Dimensional Stability: ความเสถียรของขนาดเมื่อเวลาผ่านไป

3 เทคนิคสำคัญในการประเมินความแข็งแรง

1. การทดสอบความแข็งตึง (Hardness Testing)

การใช้เครื่องมือวัดความแข็งแบบ Shore Durometer เพื่อเช็คว่าวัสดุพิมพ์มีความหนาแน่นเพียงพอที่จะคงรูปทรงภายใต้แรงเทวัสดุหล่อหรือไม่ หากวัสดุนิ่มเกินไป แม่พิมพ์อาจเสียรูปได้ง่าย

2. การวิเคราะห์โครงสร้างภายใน (Structural Integrity Analysis)

ตรวจสอบฟองอากาศ (Air Bubbles) หรือสิ่งเจือปนในเนื้อวัสดุ ซึ่งเป็นจุดอ่อนที่ทำให้เกิดการร้าว (Stress Cracks) เทคนิคนี้สามารถทำได้โดยการตัดภาคตัดขวางตัวอย่างมาตรวจสอบหรือใช้การส่องไฟเช็คความโปร่งแสง

3. การทดสอบขีดจำกัดการยืดหยุ่น (Elastic Recovery Test)

แม่พิมพ์ที่ดีต้องสามารถคืนรูปได้ 100% หลังจากดึงชิ้นงานออก การประเมินค่า Permanent Deformation จะช่วยให้เราทราบว่าแม่พิมพ์นี้จะใช้งานซ้ำได้กี่ครั้งก่อนที่ความแม่นยำจะเสียไป

Pro Tip: การควบคุมอัตราส่วนการผสม (Mixing Ratio) และอุณหภูมิขณะเซ็ตตัว คือปัจจัยภายนอกที่ส่งผลต่อความแข็งแรงของวัสดุพิมพ์มากที่สุด

สรุป

การประเมินความแข็งแรงของแม่พิมพ์ไม่ใช่เรื่องยากหากคุณมีเครื่องมือและเทคนิคที่ถูกต้อง การเลือกวัสดุที่มีคุณภาพและการทดสอบก่อนเริ่มงานจริงจะช่วยประหยัดทั้งเวลาและต้นทุนในระยะยาว

การวิเคราะห์ความแม่นยำระหว่าง Roughing และ Finishing ในงานวิศวกรรมการผลิต

ในกระบวนการขึ้นรูปชิ้นงานด้วยเครื่องจักร (Machining) หัวใจสำคัญที่จะทำให้งานออกมามีคุณภาพคือการเข้าใจความแตกต่างระหว่าง Roughing (การกัดหยาบ) และ Finishing (การกัดละเอียด) ซึ่งทั้งสองขั้นตอนมีความสำคัญต่อ ความแม่นยำ (Accuracy) และ พื้นผิวสัมผัส (Surface Finish) ที่แตกต่างกันอย่างสิ้นเชิง

Roughing: การเน้นปริมาณและความรวดเร็ว

การ Roughing คือขั้นตอนแรกของการขึ้นรูป โดยมีวัตถุประสงค์หลักเพื่อเอาเนื้อวัสดุออกให้ได้มากที่สุดในเวลาที่สั้นที่สุด (High Material Removal Rate)

  • ความแม่นยำ: ต่ำ เนื่องจากมีการใช้แรงตัดเฉือนสูง ทำให้เกิดความร้อนและการสั่นสะเทือน
  • ค่าเผื่อ (Stock Allowance): มักจะเหลือเนื้อวัสดุไว้ประมาณ 0.5 - 1.0 มม. เพื่อรอการเก็บละเอียด
  • เครื่องมือตัด: ใช้ดอกเอ็นมิลที่มีขนาดใหญ่และทนทาน

Finishing: การเน้นความแม่นยำและผิวสัมผัส

Finishing คือขั้นตอนสุดท้ายที่ทำให้ชิ้นงานมีขนาดตรงตามแบบวิศวกรรม (Blueprint) มากที่สุด โดยเน้นการควบคุมค่าความคลาดเคลื่อน (Tolerance) ที่เข้มงวด

  • ความแม่นยำ: สูงมาก การเดินเครื่องจะใช้ความเร็วรอบสูงแต่ป้อนกินเนื้อชิ้นงานน้อย
  • ผิวสัมผัส: เรียบเนียน ลดค่าความขรุขระ (Surface Roughness)
  • ความร้อน: เกิดความร้อนน้อยกว่า Roughing ทำให้ชิ้นงานไม่เสียรูป (Deformation)

ตารางเปรียบเทียบ Roughing vs Finishing

หัวข้อเปรียบเทียบ Roughing (การกัดหยาบ) Finishing (การกัดละเอียด)
อัตราการกินเนื้อวัสดุ สูงมาก ต่ำ
ความแม่นยำของขนาด น้อย สูงมาก (±0.01 มม.)
ความเรียบผิว ขรุขระ เงางาม/เรียบเนียน

สรุป

การเลือกใช้กลยุทธ์ Roughing และ Finishing ที่เหมาะสม ไม่เพียงแต่ช่วยลดเวลาในการผลิต แต่ยังช่วยยืดอายุการใช้งานของเครื่องมือตัด และรับประกันว่าชิ้นงานของคุณจะมีความแม่นยำตามมาตรฐานอุตสาหกรรม

งานวิศวกรรม,การกัดหยาบ,การกัดละเอียด,ความแม่นยำ

เจาะลึกการวิเคราะห์ Geometric Tolerance (GD&T) ในงานออกแบบและผลิตแม่พิมพ์

ในการผลิตแม่พิมพ์ (Mold Making) ความแม่นยำคือหัวใจสำคัญ การทำความเข้าใจเรื่อง Geometric Tolerance หรือ GD&T (Geometric Dimensioning and Tolerancing) จึงเป็นสิ่งจำเป็นที่จะช่วยให้ชิ้นส่วนแม่พิมพ์สามารถประกอบกันได้อย่างสมบูรณ์และลดของเสียในกระบวนการผลิต

ทำไมต้องวิเคราะห์ Geometric Tolerance ในแม่พิมพ์?

การกำหนดขนาดเพียงอย่างเดียวไม่เพียงพอสำหรับแม่พิมพ์ที่มีความซับซ้อน การใช้การวิเคราะห์เชิงเรขาคณิตจะช่วยควบคุมลักษณะทางกายภาพ เช่น:

  • ความเป็นระนาบ (Flatness): ป้องกันการรั่วซึมของพลาสติก (Flash) บริเวณผิวหน้าสัมผัส
  • ความขนาน (Parallelism): ช่วยให้แผ่น Support และ Plate ต่างๆ เคลื่อนที่ได้อย่างราบรื่น
  • ตำแหน่ง (Position): ควบคุมตำแหน่งของ Pin และ Core ให้ตรงกันอย่างแม่นยำ

ขั้นตอนการวิเคราะห์ความคลาดเคลื่อนทางเรขาคณิต

กระบวนการวิเคราะห์ที่มีประสิทธิภาพควรเริ่มต้นตั้งแต่ขั้นตอนการออกแบบ (Design Phase) ดังนี้:

  1. กำหนด Datum: การเลือกจุดอ้างอิงที่เหมาะสมเป็นกุญแจสำคัญในการวัดค่า
  2. วิเคราะห์ Tolerance Stack-up: การคำนวณผลรวมของค่าความคลาดเคลื่อนสะสม เพื่อดูว่าส่งผลกระทบต่อการทำงานหรือไม่
  3. การเลือกเครื่องมือวัด: การใช้ CMM (Coordinate Measuring Machine) เพื่อตรวจสอบค่าทางเรขาคณิตที่ซับซ้อน
Pro Tip: การวิเคราะห์ Geometric Tolerance ที่ดีจะช่วยลดค่าใช้จ่ายในการ Re-work และเพิ่มอายุการใช้งานของแม่พิมพ์ได้ยาวนานขึ้น

สรุป

การวิเคราะห์ Geometric Tolerance ของแม่พิมพ์ ไม่ใช่แค่เรื่องของการวัด แต่เป็นเรื่องของการสื่อสารระหว่างผู้ออกแบบและผู้ผลิต เพื่อให้ได้คุณภาพงานในระดับสากล หากคุณกำลังมองหาวิธีเพิ่มประสิทธิภาพในงานวิศวกรรมแม่พิมพ์ การนำ GD&T มาใช้อย่างจริงจังคือคำตอบ

แม่พิมพ์, วิเคราะห์ความคลาดเคลื่อน, เรขาคณิต, งานวิศวกรรม

การปรับปรุง Accuracy ด้วย Linear Compensation

ในการวัดค่าจากเซนเซอร์หรือเครื่องมือวัดหลายชนิด เรามักพบปัญหาความคลาดเคลื่อน (Error) ที่เกิดขึ้นอย่างเป็นระบบ ซึ่งทำให้ค่าที่อ่านได้ไม่ตรงกับค่าจริง Linear Compensation หรือการชดเชยเชิงเส้น คือเทคนิคทางคณิตศาสตร์ที่เรียบง่ายแต่ทรงพลังในการเพิ่ม Accuracy ให้กับระบบของคุณ

Linear Compensation คืออะไร?

Linear Compensation คือกระบวนการปรับแต่งค่า (Calibration) โดยใช้สมการเส้นตรงเพื่อแก้ไขความคลาดเคลื่อนที่เกิดจาก Offset Error และ Gain Error โดยใช้สมการพื้นฐาน:

$y = mx + c$

  • y: ค่าที่ได้รับการปรับปรุงแล้ว (Corrected Value)
  • x: ค่าที่อ่านได้จากเซนเซอร์ (Raw Reading)
  • m: ตัวคูณปรับสเกล (Gain Correction)
  • c: ค่าชดเชยจุดเริ่มต้น (Offset Correction)

ขั้นตอนการปรับปรุง Accuracy

  1. เก็บข้อมูลตัวอย่าง: วัดค่าจากอุปกรณ์เปรียบเทียบกับค่ามาตรฐาน (Standard Reference) อย่างน้อย 2 จุด
  2. คำนวณหาค่าความชัน (m): เพื่อดูว่าสัดส่วนการวัดเพี้ยนไปเท่าใด
  3. คำนวณหาค่า Offset (c): เพื่อเลื่อนกราฟให้ตรงกับจุดอ้างอิง
  4. ประยุกต์ใช้ในซอฟต์แวร์: นำสมการที่ได้ไปเขียนโค้ดเพื่อประมวลผลค่าก่อนแสดงผล

ตัวอย่างการเขียนโค้ด (Arduino/C++)

สมมติว่าเซนเซอร์ของคุณอ่านค่าได้ 10 เมื่อค่าจริงคือ 0 และอ่านได้ 110 เมื่อค่าจริงคือ 100:

float rawValue = analogRead(A0);
// สูตร: CorrectedValue = (Raw - Offset) * Scale
float correctedValue = (rawValue - 10.0) * (100.0 / (110.0 - 10.0));

สรุป

การใช้ Linear Compensation ช่วยให้การวัดผลมีความแม่นยำสูงขึ้นโดยไม่ต้องเปลี่ยนฮาร์ดแวร์ราคาแพง เป็นเทคนิคพื้นฐานที่สำคัญสำหรับวิศวกรและนักพัฒนา IoT ที่ต้องการความน่าเชื่อถือในข้อมูล

การปรับปรุง Accuracy, Linear Compensation, การปรับแต่งเซนเซอร์, งานวิศวกรรม

เจาะลึกการวิเคราะห์ Error Source ใน Multi-Axis Machining เพื่อความแม่นยำระดับไมครอน

ในอุตสาหกรรมการผลิตสมัยใหม่ Multi-Axis Machining หรือการกัดชิ้นงานแบบหลายแกน (4-แกน หรือ 5-แกน) เข้ามามีบทบาทสำคัญอย่างมาก แต่ความซับซ้อนที่เพิ่มขึ้นมักมาพร้อมกับความท้าทายด้านความแม่นยำ บทความนี้จะพาคุณไปสำรวจและวิเคราะห์ Error Source หรือแหล่งที่มาของความคลาดเคลื่อน เพื่อการควบคุมคุณภาพงาน CNC ที่มีประสิทธิภาพ

1. Geometric Errors (ความคลาดเคลื่อนทางเรขาคณิต)

นี่คือสาเหตุพื้นฐานที่พบบ่อยที่สุด เกิดจากความไม่สมบูรณ์ของโครงสร้างเครื่องจักร เช่น:

  • Squareness Error: ความไม่ตั้งฉากกันของแต่ละแกน
  • Positioning Error: ความผิดพลาดจากการเคลื่อนที่ไปยังตำแหน่งที่กำหนด
  • Angular Error: การบิดตัวของแกนหมุน (Rotary Axis) ซึ่งส่งผลกระทบอย่างมากในงาน 5-Axis

2. Thermal Errors (ความคลาดเคลื่อนจากความร้อน)

ในขณะที่เครื่องจักรทำงาน การเสียดสีจะสร้างความร้อนทำให้เกิดการขยายตัวของวัสดุ (Thermal Expansion) Error Source ตัวนี้มักเปลี่ยนแปลงตามเวลา ทำให้การควบคุมขนาดชิ้นงานทำได้ยากหากไม่มีระบบชดเชยอุณหภูมิที่ดี

3. Dynamic Errors (ความคลาดเคลื่อนขณะเคลื่อนที่)

เกิดขึ้นเมื่อเครื่องจักรเคลื่อนที่ด้วยความเร็วสูง (High-Speed Machining) แรงเหวี่ยงและแรงสั่นสะเทือนจะทำให้เกิด Contouring Error ซึ่งการวิเคราะห์ในส่วนนี้ต้องอาศัยการปรับจูน Servo Loop และการตรวจสอบความแข็งแรงของ Spindle

4. Tool and Fixture Errors

นอกจากตัวเครื่องจักรแล้ว อุปกรณ์จับยึด (Fixture) และการเบี่ยงเบนของเครื่องมือตัด (Tool Deflection) ก็เป็น Multi-Axis Machining Error ที่สำคัญ การเลือก Tool Holder ที่มีความนิ่งสูงจะช่วยลดปัญหานี้ได้


สรุปแนวทางการแก้ไข

การทำ Error Compensation หรือการชดเชยความคลาดเคลื่อน คือหัวใจสำคัญ โดยเริ่มจากการใช้เครื่องมือวัดระดับสูง เช่น Laser Interferometer หรือ Ballbar Test เพื่อระบุจุดบกพร่องและปรับปรุงกระบวนการผลิตให้แม่นยำยิ่งขึ้น

งานกลึง, เครื่องจักรCNC, วิเคราะห์Error, งานวิศวกรรม

การปรับปรุงความแม่นยำในการผลิตด้วย Precision Fixtures

ในโลกของการผลิตระดับอุตสาหกรรม ความแม่นยำ (Accuracy) คือหัวใจสำคัญที่กำหนดคุณภาพของชิ้นงาน การเลือกใช้ Precision Fixtures หรืออุปกรณ์ยึดจับที่มีความแม่นยำสูง จึงเป็นกุญแจสำคัญที่ช่วยลดความคลาดเคลื่อนและเพิ่มประสิทธิภาพในกระบวนการผลิตอย่างยั่งยืน

Precision Fixtures คืออะไร และสำคัญอย่างไร?

Precision Fixtures คืออุปกรณ์ที่ถูกออกแบบมาเพื่อกำหนดตำแหน่งและยึดจับชิ้นงานให้อยู่ในตำแหน่งที่แน่นอนที่สุดในระหว่างการกัดงาน (Milling), การเจาะ (Drilling) หรือการตรวจสอบ (Inspection) การใช้ฟิกซ์เจอร์ที่มีคุณภาพจะช่วยลดปัญหาการสั่นสะเทือนและรักษาค่าความคลาดเคลื่อน (Tolerance) ให้เหลือน้อยที่สุด

ประโยชน์ของการใช้ Precision Fixtures ในงานอุตสาหกรรม

  • เพิ่มความแม่นยำ (Enhanced Accuracy): ช่วยให้การวางตำแหน่งชิ้นงานซ้ำๆ มีความคงที่ (Repeatability)
  • ลดระยะเวลาในการตั้งค่า (Reduced Setup Time): เมื่อมีระบบยึดจับที่ดี พนักงานไม่จำเป็นต้องเสียเวลาปรับตั้งค่าใหม่ทุกครั้ง
  • ลดอัตราของเสีย (Lower Scrap Rates): เมื่อความแม่นยำสูงขึ้น โอกาสที่ชิ้นงานจะเสียก็น้อยลง ช่วยประหยัดต้นทุนวัสดุ
  • รองรับงานที่ซับซ้อน: สามารถจับชิ้นงานที่มีรูปทรงแปลกตาได้อย่างมั่นคง

แนวทางการปรับปรุงความแม่นยำด้วยฟิกซ์เจอร์

การปรับปรุงความแม่นยำด้วย Precision Fixtures ไม่ได้ขึ้นอยู่กับตัวอุปกรณ์เพียงอย่างเดียว แต่ยังรวมถึงการเลือกวัสดุที่ทนทานต่อการขยายตัวทางความร้อนและการบำรุงรักษาอย่างสม่ำเสมอ เพื่อให้แน่ใจว่าค่าความละเอียดในการผลิตยังคงได้มาตรฐานอยู่เสมอ

สรุปได้ว่า หากคุณต้องการยกระดับมาตรฐานโรงงาน การลงทุนในเทคโนโลยี Precision Fixtures คือก้าวแรกที่คุ้มค่าที่สุดในการสร้างความเชื่อมั่นให้กับลูกค้าผ่านคุณภาพชิ้นงานที่ไร้ที่ติ

การผลิต, อุปกรณ์ยึดจับ, ความแม่นยำสูง, งานวิศวกรรม

การตรวจสอบมิติหลัง Heat Treatment

ในการผลิตชิ้นส่วนโลหะและอะไหล่ยานยนต์ ขั้นตอนที่สำคัญอย่างยิ่งคือการชุบแข็ง แต่ทราบหรือไม่ว่าความร้อนมักทำให้เหล็กเกิดการบิดเบี้ยวได้ บทความนี้จะพาไปเจาะลึกเรื่อง การตรวจสอบมิติหลัง Heat Treatment เพื่อให้มั่นใจว่าชิ้นงานของคุณยังอยู่ในค่าความคลาดเคลื่อน (Tolerance) ที่ยอมรับได้

ทำไมต้องตรวจสอบมิติหลังการชุบแข็ง?

เมื่อโลหะผ่านกระบวนการ Heat Treatment หรือการชุบด้วยความร้อน โครงสร้างภายในจะเกิดการเปลี่ยนแปลง (Phase Transformation) ซึ่งส่งผลให้เกิดการขยายตัวหรือหดตัว หากไม่มีการควบคุมที่ดี ชิ้นงานอาจเสียรูป (Distortion) จนใช้งานไม่ได้

ขั้นตอนและเครื่องมือสำคัญในการตรวจสอบ

เพื่อให้ได้ค่าที่แม่นยำที่สุด วิศวกรและฝ่าย QC มักใช้เครื่องมือดังต่อไปนี้:

  • เครื่อง CMM (Coordinate Measuring Machine): สำหรับการวัดค่าพิกัดที่มีความซับซ้อนและต้องการความแม่นยำสูงระดับไมครอน
  • Vernier Caliper & Micrometer: ใช้ตรวจสอบขนาดพื้นฐาน เช่น ความกว้าง ความยาว และเส้นผ่านศูนย์กลาง
  • Profile Projector: เหมาะสำหรับเช็กองศาหรือรูปร่าง (Contour) ของชิ้นงานขนาดเล็ก

เทคนิคการเขียนรายงานการตรวจสอบมิติ (Dimensional Report)

เพื่อให้การทำ การตรวจสอบมิติหลัง Heat Treatment เป็นไปอย่างมีระบบ ควรระบุข้อมูลดังนี้:

  1. ค่ามิติก่อนการชุบ (Before Heat Treat)
  2. ค่ามิติหลังการชุบ (After Heat Treat)
  3. ค่าความเบี่ยงเบน (Deviation) ที่เกิดขึ้น
Pro Tip: การเลือกใช้สารชุบ (Quenching Media) ที่เหมาะสม และการวางตำแหน่งชิ้นงานในเตาอบ สามารถช่วยลดอัตราการบิดเบี้ยวของมิติได้ตั้งแต่ต้นทาง

สรุป

การตรวจสอบมิติอย่างละเอียดหลังผ่านความร้อน ไม่เพียงแต่ช่วยลดของเสีย (Reject) ในกระบวนการผลิต แต่ยังเป็นการรักษามาตรฐานคุณภาพสินค้าให้เป็นที่ยอมรับในระดับสากลอีกด้วย

การตรวจสอบมิติ, ชิ้นส่วนรถยนต์, งานชุบแข็ง, งานวิศวกรรม

วิธีปรับปรุง Flatness และ Parallelism ของแม่พิมพ์

ในอุตสาหกรรมการผลิตแม่พิมพ์ (Mold & Die) ความเที่ยงตรงระดับไมครอนคือหัวใจสำคัญ ปัญหาที่พบบ่อยที่สุดคือค่า Flatness (ความราบเรียบ) และ Parallelism (ความขนาน) ที่คลาดเคลื่อน ซึ่งส่งผลโดยตรงต่อคุณภาพของชิ้นงานและการประกอบแม่พิมพ์ บทความนี้จะเจาะลึกวิธีปรับปรุงค่าเหล่านี้ให้ได้มาตรฐานสูงสุด

1. การเตรียมพื้นผิวและการทำความสะอาด (Surface Preparation)

ก่อนเริ่มกระบวนการปรับปรุง สิ่งสำคัญคือการขจัดสิ่งสกปรก สนิม หรือเศษครีบ (Burrs) ออกจากผิวงาน เพราะแม้แต่เศษฝุ่นเพียงเล็กน้อยก็สามารถทำให้การวัดค่าคลาดเคลื่อนได้

  • ใช้หินน้ำมัน (Oil Stone) ลูบผิวหน้าสัมผัสเพื่อกำจัดส่วนที่นูนออกมา
  • ทำความสะอาดด้วยน้ำยาขจัดคราบมันเพื่อให้แน่ใจว่าผิวสัมผัสกับเครื่องจักรแนบสนิท

2. เทคนิคการเจียรไนราบ (Precision Surface Grinding)

การเจียรไนเป็นวิธีหลักในการปรับปรุง Flatness และ Parallelism โดยมีเทคนิคที่ต้องควบคุมดังนี้:

  • การเลือกหินเจียร: เลือกความละเอียดและชนิดของเม็ดทรายให้เหมาะกับวัสดุแม่พิมพ์ เพื่อลดความร้อนสะสมซึ่งทำให้โลหะบิดตัว (Warping)
  • การไล่ระดับแรงยึดแม่เหล็ก (Magnetic Chuck): หากชิ้นงานมีการโก่งตัว การเปิดแม่เหล็กเต็มกำลังจะดึงให้ชิ้นงานตรงชั่วคราว แต่เมื่อปล่อยแม่เหล็กงานจะกลับไปโก่งเหมือนเดิม ควรใช้เทคนิคการหนุนแผ่นชิม (Shim) ในจุดที่ช่องว่างก่อนทำการเจียร

3. ลำดับการเจียรเพื่อรักษาความขนาน (Parallelism Strategy)

เพื่อให้ได้ค่าความขนานที่สมบูรณ์แบบ แนะนำให้ทำตามขั้นตอนดังนี้:

  1. เจียรหน้า A ให้เรียบ (Flatness) โดยใช้แรงยึดแม่เหล็กที่เหมาะสม
  2. พลิกกลับด้านเพื่อเจียรหน้า B โดยหน้า A ที่เรียบแล้วจะวางแนบสนิทกับแท่นแม่เหล็ก ทำให้หน้า B ขนานกับหน้า A โดยอัตโนมัติ
  3. ทำซ้ำและตรวจสอบด้วย Dial Indicator ตลอดกระบวนการ

4. การควบคุมอุณหภูมิ (Thermal Control)

ความร้อนคือศัตรูของความเที่ยงตรง การขยายตัวทางความร้อน (Thermal Expansion) อาจทำให้ค่าที่วัดได้ขณะร้อนแตกต่างจากตอนที่ชิ้นงานเย็นตัวลง

  • ใช้น้ำหล่อเย็น (Coolant) ในปริมาณที่เหมาะสมและสม่ำเสมอ
  • พักชิ้นงานให้เย็นลงที่อุณหภูมิห้องก่อนทำการตรวจสอบค่าขั้นสุดท้าย (Final Inspection)

สรุป

การปรับปรุง Flatness และ Parallelism ของแม่พิมพ์ ไม่ใช่แค่เรื่องของเครื่องจักรที่ทันสมัย แต่ขึ้นอยู่กับเทคนิคการจับยึด การเลือกเครื่องมือ และการควบคุมปัจจัยภายนอกอย่างอุณหภูมิ หากทำตามขั้นตอนเหล่านี้ คุณจะสามารถยกระดับมาตรฐานแม่พิมพ์ของคุณให้มีความแม่นยำสูงและมีอายุการใช้งานที่ยาวนานขึ้น

แม่พิมพ์, งานวิศวกรรม, การเจียรไน, ความเที่ยงตรง

การใช้ Coolant ช่วยเพิ่มความแม่นยำของแม่พิมพ์: หัวใจสำคัญของงานวิศวกรรมระดับไมครอน

ในการผลิตแม่พิมพ์ (Mold & Die) ที่มีความละเอียดสูง ความร้อนคือศัตรูตัวฉกาจ การควบคุมอุณหภูมิด้วย ระบบ Coolant หรือน้ำยาหล่อเย็น ไม่ได้มีหน้าที่เพียงแค่ลดความร้อนเท่านั้น แต่ยังเป็นกุญแจสำคัญในการเพิ่มความแม่นยำ (Precision) และยืดอายุการใช้งานของเครื่องจักร

ทำไม Coolant ถึงส่งผลต่อความแม่นยำของแม่พิมพ์?

เมื่อโลหะได้รับความร้อนสะสมจากการกัดงาน (Milling) จะเกิดการขยายตัวทางความร้อน (Thermal Expansion) แม้เพียงเศษเสี้ยวของมิลลิเมตรก็อาจทำให้ชิ้นงานหลุดจากค่า Tolerance ที่กำหนดไว้ การใช้ Coolant คุณภาพสูง จะช่วยรักษาอุณหภูมิให้คงที่ ทำให้:

  • ลดการบิดรูปของชิ้นงาน: ป้องกันไม่ให้แม่พิมพ์เสียรูปทรงขณะแปรรูป
  • เพิ่มคุณภาพผิวงาน (Surface Finish): ช่วยหล่อลื่นและคายเศษโลหะได้รวดเร็ว ลดรอยขีดข่วน
  • ความแม่นยำของขนาด: ช่วยให้ขนาดของแม่พิมพ์ตรงตามแบบ CAD 100%

เทคนิคการฉีด Coolant เพื่อประสิทธิภาพสูงสุด

เพื่อให้ได้ความแม่นยำสูงสุด ควรเลือกใช้ระบบ Through-Spindle Coolant หรือการฉีดน้ำยาผ่านแกนสปินเดิล ซึ่งช่วยให้ความเย็นเข้าถึงจุดตัดเฉือนได้โดยตรงที่สุด ลดความเครียดสะสมในเนื้อโลหะได้อย่างมีประสิทธิภาพ

สรุป: การลงทุนในระบบ Coolant และการเลือกประเภทน้ำยาที่เหมาะสม คือการลงทุนเพื่อคุณภาพและความเชื่อมั่นในงานผลิตแม่พิมพ์ระดับมืออาชีพ

แม่พิมพ์, Coolant, Precision, งานวิศวกรรม 

การจัดการความเครียดของวัสดุหลังปั๊มโลหะ: เทคนิคและวิธีการรักษาคุณภาพชิ้นงาน

ในการกระบวนการ ปั๊มโลหะ (Metal Stamping) ปัญหาที่วิศวกรและผู้ผลิตมักพบเจอคือ "ความเครียดตกค้าง" หรือ Residual Stress ซึ่งส่งผลโดยตรงต่อความแม่นยำทางมิติและการเสียรูปของชิ้นงาน บทความนี้จะเจาะลึกถึงวิธีการจัดการความเครียดของวัสดุเพื่อให้ได้ชิ้นงานที่มีคุณภาพสูงสุด

ทำไมความเครียดในวัสดุถึงสำคัญ?

เมื่อโลหะผ่านการขึ้นรูปด้วยแรงกดมหาศาล โครงสร้างภายในจะเกิดการเปลี่ยนแปลง หากไม่มีการ จัดการความเครียดของวัสดุ ที่ดีพอ อาจนำไปสู่ปัญหาต่างๆ เช่น:

  • การคืนตัวของโลหะ (Springback)
  • การแตกร้าวภายหลัง (Stress Corrosion Cracking)
  • ความไม่เสถียรของขนาดชิ้นงาน

วิธีการจัดการความเครียดหลังการปั๊มโลหะ

1. การอบคลายเครียด (Stress Relieving)

เป็นกระบวนการทางความร้อน (Heat Treatment) โดยการนำชิ้นงานไปเผาในอุณหภูมิที่เหมาะสมแล้วปล่อยให้เย็นตัวลงอย่างช้าๆ วิธีนี้เป็นวิธีที่ได้รับความนิยมมากที่สุดในการลด Internal Stress ในงานอุตสาหกรรม

2. การสั่นสะเทือนเพื่อคลายเครียด (Vibratory Stress Relief)

เทคนิคสมัยใหม่ที่ใช้การสั่นสะเทือนในระดับความถี่เรโซแนนซ์ เพื่อปรับโครงสร้างโมเลกุลของโลหะให้เข้าสู่สภาวะสมดุลโดยไม่ต้องใช้ความร้อน

3. การออกแบบแม่พิมพ์ (Die Design Optimization)

การป้องกันดีกว่าการแก้ไข การใช้ซอฟต์แวร์จำลอง (Simulation) เพื่อคำนวณการกระจายแรงจะช่วยลดการสะสมของความเครียดในจุดอับของชิ้นงานได้ตั้งแต่ขั้นตอนการผลิต

สรุปประเด็นสำคัญ

การเลือกวิธี การจัดการความเครียดของวัสดุหลังปั๊มโลหะ ขึ้นอยู่กับประเภทของวัสดุและงบประมาณ การทำ Stress Relieving อาจเพิ่มต้นทุนแต่จะช่วยรับประกันว่าชิ้นงานของคุณจะไม่บิดเบี้ยวเมื่อนำไปประกอบใช้งานจริง

ปัญหาที่พบบ่อยในการผลิตแม่พิมพ์ด้วยเครื่อง 5 แกน

การผลิตแม่พิมพ์ (Mold & Die) ด้วยเครื่องจักร 5 แกน (5-Axis CNC) เป็นเทคโนโลยีที่ช่วยเพิ่มความแม่นยำและลดระยะเวลาการทำงานได้อย่างมหาศาล อย่างไรก็ตาม ในขั้นตอนการผลิตจริงมักพบอุปสรรคที่ทำให้ชิ้นงานไม่ได้คุณภาพหรือเกิดความเสียหายต่อเครื่องจักร บทความนี้จะเจาะลึกถึง "ปัญหาที่พบบ่อยในการผลิตแม่พิมพ์ด้วยเครื่อง 5 แกน" พร้อมแนวทางแก้ไขครับ

1. ปัญหาการชนของเครื่องจักร (Machine Collision)

เนื่องจากเครื่อง 5 แกนมีการเคลื่อนที่ที่ซับซ้อน การคำนวณระยะห่างระหว่างหัวจับเครื่องมือ (Tool Holder) กับชิ้นงานจึงทำได้ยากกว่าเครื่อง 3 แกนทั่วไป

  • สาเหตุ: การตั้งค่าความปลอดภัยในซอฟต์แวร์ CAM ไม่ครอบคลุม หรือการจำลอง (Simulation) ไม่ตรงกับหน้างานจริง
  • แนวทางแก้ไข: ใช้ซอฟต์แวร์ Simulation ที่รองรับการตรวจสอบการชนแบบเต็มรูปแบบ (Digital Twin) ก่อนเริ่มงานจริง

2. ปัญหาความสั่นสะเทือนขณะกัดงาน (Chatter and Vibration)

เมื่อต้องเอียงองศาเพื่อเข้าถึงซอกมุมที่ลึกของแม่พิมพ์ ความยาวของ Tool ที่ยาวเกินไปอาจทำให้เกิดแรงสั่นสะเทือน

  • สาเหตุ: การเลือกใช้ความเร็วรอบ (Spindle Speed) และอัตราป้อน (Feed Rate) ที่ไม่สัมพันธ์กับความยาวเครื่องมือ
  • แนวทางแก้ไข: ปรับค่าพารามิเตอร์การตัดให้เหมาะสม และใช้ Tool Holder แบบหดตัวด้วยความร้อน (Shrink Fit) เพื่อเพิ่มความนิ่ง

3. ความคลาดเคลื่อนของจุดศูนย์กลางการหมุน (Kinematic Errors)

หัวใจสำคัญของเครื่อง 5 แกนคือจุดตัดของแกนหมุน หากจุดนี้เคลื่อนเพียงเล็กน้อย จะส่งผลให้ขนาดชิ้นงานผิดเพี้ยนทันที

คำแนะนำ: ควรทำการ Calibration เครื่องจักรอย่างสม่ำเสมอด้วย Ballbar หรือ Probe เพื่อตรวจสอบค่าความถูกต้องของ Pivot Point

4. ผิวชิ้นงานไม่เรียบเนียน (Surface Finish Quality)

มักเกิดรอยต่อระหว่างช่วงที่เครื่องเปลี่ยนจาก 3 แกน เป็นการเคลื่อนที่แบบต่อเนื่อง 5 แกน (Simultaneous)

  • สาเหตุ: การประมวลผลของ Controller ไม่ทันต่อการเคลื่อนที่ หรือเส้นทางเดินมีด (Toolpath) ไม่สม่ำเสมอ
  • แนวทางแก้ไข: ใช้ฟังก์ชัน Look-ahead สูงๆ ใน Controller และเลือกใช้ Toolpath แบบ High-Speed Machining

สรุป: การเข้าใจ ปัญหาการผลิตแม่พิมพ์ด้วยเครื่อง 5 แกน และเตรียมการป้องกันผ่านซอฟต์แวร์และการซ่อมบำรุงที่ถูกต้อง จะช่วยลดต้นทุนและเพิ่มขีดความสามารถในการแข่งขันให้กับโรงงานของคุณได้อย่างยั่งยืน

ผลิตแม่พิมพ์, เครื่อง 5 แกน, 5-Axis CNC, ปัญหาการผลิต, งานวิศวกรรม, CNC Machining, Mold and Die

Mould Industry Category | หมวดแม่พิมพ์อุตสาหกรรม

10อันดับเรื่องแม่พิมพ์อุตสาหกรรม

ประเภทของแม่พิมพ์อุตสาหกรรม