ค้นหา

Custom Search
Mold Article Integrated content and knowledge about mold industry.

ทำไมผลิตไปนานๆ แล้วเกิด Flash? ไขสาเหตุปัญหาบริเวณ Parting line ในงาน Die Casting

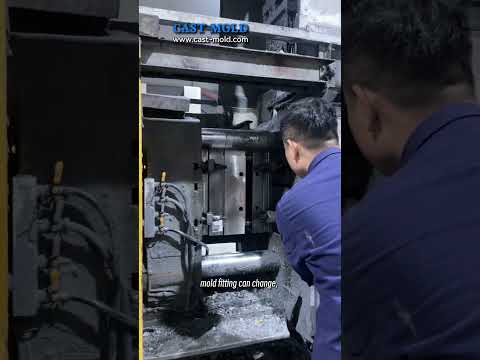
ในการฉีดขึ้นรูปโลหะ (Die Casting) ไม่ว่าจะเป็นงานอลูมิเนียมหรือสังกะสี (Aluminum & Zinc HPDC) สิ่งที่ผู้ผลิตทุกคนอยากเห็นคือชิ้นงานที่เรียบเนียน ไร้ที่ติ ทว่าปัญหาที่มักพบเจออยู่เสมอคือ ในช่วงแรกแม่พิมพ์สามารถผลิตชิ้นงานได้ดีเยี่ยม แต่เมื่อผ่านการใช้งานไปหลายพันหรือหลายหมื่น Shot กลับเริ่มมี "Flash" หรือเศษครีบโลหะส่วนเกินแลบออกมาตามขอบชิ้นงานอย่างน่าปวดหัว

ปัญหานี้ไม่ได้เกิดขึ้นโดยบังเอิญ แต่มักมีสาเหตุหลักมาจากความเปลี่ยนแปลงบริเวณ Parting line หรือแนวประกบระหว่างชุดแม่พิมพ์สองฝั่งนั่นเอง

ทำไม Flash ถึงเริ่มปรากฏเมื่อใช้แม่พิมพ์ไปนานๆ?

เมื่อแม่พิมพ์ผ่านการใช้งานอย่างต่อเนื่อง จะต้องเผชิญกับทั้งความร้อนสูงและแรงดันฉีดมหาศาล ซึ่งส่งผลกระทบโดยตรงต่อโครงสร้างแม่พิมพ์ ดังนี้:

  1. การสึกหรอของหน้าสัมผัส: การปิด-เปิดแม่พิมพ์ซ้ำๆ นับหมื่นครั้ง ทำให้บริเวณ Parting line เกิดการสึกหรอ (Wear and Tear) จนหน้าสัมผัสไม่แนบสนิทเหมือนช่วงแรก
  2. การคดงอจากความร้อน (Thermal Deformation): อุณหภูมิที่ไม่สม่ำเสมอในแม่พิมพ์ทำให้เกิดความเค้น (Stress) และการขยายตัวของเนื้อเหล็ก ส่งผลให้แนวประกบแม่พิมพ์เผยอออกเล็กน้อยขณะฉีดโลหะเหลว
  3. แรงหนีบไม่สมดุล: เมื่อเวลาผ่านไป การตั้งค่าแรงหนีบ (Clamping Force) ของเครื่องฉีดอาจคลาดเคลื่อน ส่งผลให้แรงกด ณ บริเวณ Parting line ไม่เพียงพอที่จะต้านทานแรงดันของโลหะเหลวได้

วิธีป้องกันและแก้ไขปัญหาเพื่อยืดอายุแม่พิมพ์

เพื่อลดอัตราการเกิดชิ้นงานเสีย (Defect) และรักษาคุณภาพงานฉีดให้คงที่ ผู้ผลิตควรมีแนวทางในการดูแลดังนี้:

  • ตรวจสอบและบำรุงรักษาเชิงป้องกัน: ตรวจเช็กความราบเรียบของหน้าสัมผัสแม่พิมพ์อย่างสม่ำเสมอ หากพบการสึกหรอควรทำการปรับแต่งหรือเจียระไนหน้าสัมผัสใหม่ทันที
  • ควบคุมอุณหภูมิแม่พิมพ์ให้เหมาะสม: ติดตั้งและดูแลระบบระบายความร้อน (Cooling System) ให้ทำงานอย่างมีประสิทธิภาพ เพื่อลดการขยายตัวของแม่พิมพ์ที่ผิดรูป
  • ปรับสมดุลแรงหนีบเครื่องฉีด: ตรวจสอบ Clamping Force ให้กระจายน้ำหนักลงบนหน้าแม่พิมพ์อย่างเท่าเทียมกัน

การเข้าใจถึงพฤติกรรมของแม่พิมพ์และการดูแลรักษาอย่างถูกวิธี จะช่วยให้คุณแก้ไขปัญหา Flash ได้อย่างตรงจุด เพิ่มประสิทธิภาพการผลิต และยืดอายุการใช้งานของแม่พิมพ์ให้คุ้มค่ามากที่สุด

ประเภทของเครื่องจักรในงานแม่พิมพ์

งานแม่พิมพ์เป็นหนึ่งในกระบวนการสำคัญในอุตสาหกรรมการผลิต ที่ต้องอาศัยเครื่องจักรคุณภาพสูงเพื่อสร้างชิ้นงานที่มีความแม่นยำสูง ประเภทของเครื่องจักรในงานแม่พิมพ์มีหลากหลาย ขึ้นอยู่กับลักษณะงานและวัสดุที่ใช้

1. เครื่องฉีดพลาสติก (Injection Molding Machine)

เครื่องฉีดพลาสติกเป็นเครื่องจักรที่ใช้ฉีดพลาสติกหลอมเหลวเข้าสู่แม่พิมพ์เพื่อขึ้นรูปชิ้นงาน เหมาะกับการผลิตชิ้นงานจำนวนมากและซับซ้อน มีความแม่นยำสูงและลดเวลาการผลิต

2. เครื่องอัดโลหะ (Die Casting Machine)

เครื่องอัดโลหะใช้สำหรับขึ้นรูปชิ้นงานโลหะโดยการฉีดโลหะหลอมเหลวเข้าสู่แม่พิมพ์ ความร้อนและความดันสูงทำให้ชิ้นงานมีความแข็งแรงและคงรูปได้ดี

3. เครื่อง CNC (CNC Machining Center)

เครื่อง CNC ใช้สำหรับกัดหรือเจาะแม่พิมพ์เพื่อสร้างรูปร่างที่ซับซ้อนและแม่นยำ สามารถควบคุมโดยคอมพิวเตอร์เพื่อความเที่ยงตรงสูง เหมาะกับงานแม่พิมพ์โลหะหรือพลาสติก

4. เครื่องกลึง (Lathe Machine)

เครื่องกลึงใช้สำหรับงานที่ต้องการความเรียบและกลม เช่น การทำแกนแม่พิมพ์หรือชิ้นส่วนทรงกระบอก เหมาะกับงานโลหะที่ต้องการความแม่นยำในขนาด

5. เครื่องตัดและกัดด้วยเลเซอร์ (Laser Cutting & Engraving Machine)

เครื่องตัดเลเซอร์เหมาะสำหรับการตัดหรือสลักวัสดุแม่พิมพ์ที่ต้องการรายละเอียดสูงและความเร็ว เหมาะกับการทำแม่พิมพ์ต้นแบบหรือชิ้นงานขนาดเล็ก

สรุปได้ว่า การเลือกใช้เครื่องจักรในงานแม่พิมพ์ขึ้นอยู่กับวัสดุ ความซับซ้อนของชิ้นงาน และปริมาณการผลิต การเข้าใจประเภทของเครื่องจักรช่วยให้การผลิตมีประสิทธิภาพสูงสุดและลดความผิดพลาด

แม่พิมพ์, เครื่องจักร, งานแม่พิมพ์, Injection Molding, Die Casting, CNC, Lathe, Laser Cutting, การผลิต, อุตสาหกรรม


ทำความเข้าใจกระบวนการ Die Casting Mold: การหล่อโลหะความดันสูงในอุตสาหกรรม


 Die Casting (การหล่อแบบฉีด) คือกระบวนการหล่อโลหะที่ใช้ แรงดันสูง (High Pressure) ในการฉีดโลหะหลอมเหลวเข้าไปใน แม่พิมพ์ (Die) ที่ทำจากเหล็กกล้า (Steel Mold) เพื่อให้ได้ชิ้นงานโลหะที่มีรูปทรงตามที่กำหนด กระบวนการนี้เป็นที่นิยมอย่างยิ่งในอุตสาหกรรมการผลิตที่ต้องการชิ้นส่วนโลหะที่มีความแม่นยำสูง (High Precision) และสามารถผลิตได้ในปริมาณมากอย่างรวดเร็ว (High Volume Production)


1. หลักการทำงานของ Die Casting

Die Casting อาศัยการทำงานเป็นวัฏจักรอย่างรวดเร็ว (Rapid Cycle) โดยมีหลักการสำคัญคือการใช้แรงดันมหาศาลเพื่อบังคับให้โลหะหลอมเหลวไหลเต็มโพรงแม่พิมพ์อย่างสมบูรณ์

ขั้นตอนหลักของกระบวนการ:

1. การเตรียมแม่พิมพ์ (Die Preparation): แม่พิมพ์เหล็กกล้า (Die) ซึ่งประกอบด้วยส่วนที่อยู่กับที่ (Fixed Die Half) และส่วนที่เคลื่อนที่ (Moving Die Half) จะถูกทำความสะอาดและฉีดสารหล่อลื่น (Lubricant) เพื่อควบคุมอุณหภูมิและช่วยให้ชิ้นงานปลดออกจากแม่พิมพ์ได้ง่าย


2. การปิดแม่พิมพ์ (Die Closing): เครื่องจักรจะใช้แรงหนีบ (Clamping Force) สูงมากเพื่อปิดแม่พิมพ์และคงสภาพการปิดไว้ไม่ให้แยกออกจากกันในขั้นตอนการฉีด


3. การฉีดโลหะหลอมเหลว (Injection):
  • โลหะหลอมเหลว (เช่น อะลูมิเนียม, สังกะสี, แมกนีเซียม) จะถูกเทเข้าไปในห้องฉีด (Shot Chamber)
  • ลูกสูบหรือปั๊มไฮดรอลิกจะใช้แรงดันสูงมาก (โดยทั่วไปอยู่ระหว่าง 6,000 ถึง 15,000 PSI หรือสูงกว่า) ฉีด โลหะหลอมเหลวให้ไหลผ่านช่องทางวิ่ง (Runner) เข้าสู่โพรงแม่พิมพ์ (Cavity) อย่างรวดเร็ว

4. การแข็งตัว (Cooling/Solidification): โลหะจะแข็งตัวอย่างรวดเร็วภายในโพรงแม่พิมพ์ภายใต้แรงดันสูง


5. การปลดชิ้นงาน (Ejection): เมื่อโลหะแข็งตัว แม่พิมพ์ส่วนที่เคลื่อนที่ก็จะเปิดออก และกลไกปลดชิ้นงาน (Ejector Pins) จะดันชิ้นงานสำเร็จรูปออกจากแม่พิมพ์


6. การตัดแต่ง (Trimming): ชิ้นงานที่ถูกปลดออกมาจะมีส่วนที่เป็นกากโลหะ (Flash), ทางวิ่ง (Runner) และช่องเติม (Gate) ติดอยู่ ซึ่งจะต้องถูกนำไปตัดแต่งออกในขั้นตอนต่อไป

💡 ประเภทหลัก:
  • Hot-Chamber Die Casting: เหมาะสำหรับโลหะที่มีจุดหลอมเหลวต่ำ (เช่น สังกะสี, แมกนีเซียม) โดยห้องฉีดจะจุ่มอยู่ในบ่อโลหะหลอมเหลว
  • Cold-Chamber Die Casting (นิยมใช้กับอะลูมิเนียม): เหมาะสำหรับโลหะที่มีจุดหลอมเหลวสูง ห้องฉีดจะแยกออกจากบ่อหลอม โดยโลหะจะถูกตักมาเทใส่ห้องฉีดในแต่ละรอบการทำงาน
2. ข้อดี (Advantages) ของ Die Casting

Die Casting ได้รับความนิยมเนื่องจากสามารถให้ผลลัพธ์ที่กระบวนการหล่ออื่น ๆ ทำได้ยาก:
  • ความแม่นยำของขนาดสูง (High Dimensional Accuracy): ชิ้นงานที่ได้มีค่าความคลาดเคลื่อน (Tolerance) ต่ำ และมีความสม่ำเสมอสูง ทำให้ลดขั้นตอนการกลึงหรือตกแต่งเพิ่มเติม
  • อัตราการผลิตสูง (High Production Rate): กระบวนการทำงานเป็นวัฏจักรที่รวดเร็ว ทำให้สามารถผลิตชิ้นงานได้จำนวนมากในเวลาสั้น ๆ
  • ความสามารถในการสร้างรูปร่างซับซ้อน (Complex Geometries): สามารถผลิตชิ้นงานที่มีผนังบาง (Thin Wall) และมีรูปทรงที่ซับซ้อนได้ดี
  • คุณภาพพื้นผิวดีเยี่ยม (Excellent Surface Finish): ชิ้นงานมีผิวที่เรียบเนียน (Smooth Finish) และมีรายละเอียดสูง
  • ความแข็งแรงสูง (High Strength): ชิ้นงานมีความหนาแน่นสูงและสม่ำเสมอ ทำให้มีความแข็งแรงเชิงกลดี
3. ข้อจำกัด (Limitations) ของ Die Casting

  • ต้นทุนแม่พิมพ์สูง (High Tooling Cost): แม่พิมพ์ (Die) ต้องทำจากเหล็กกล้าคุณภาพสูงที่ทนทานต่อแรงดันและความร้อนสูง ทำให้มีต้นทุนเริ่มต้นในการผลิตแม่พิมพ์ที่สูงมาก จึงเหมาะสำหรับการผลิตปริมาณมากเท่านั้น
  • จำกัดวัสดุที่ใช้ (Limited Material Selection): กระบวนการนี้ใช้ได้ดีที่สุดกับโลหะที่มีจุดหลอมเหลวต่ำถึงปานกลาง เช่น อะลูมิเนียม (Aluminum), สังกะสี (Zinc), แมกนีเซียม (Magnesium) และโลหะผสมทองแดงบางชนิด ไม่เหมาะกับเหล็กกล้า
  • ความเสี่ยงของรูพรุน (Porosity Risk): การที่อากาศหรือก๊าซติดอยู่ภายในโลหะระหว่างการฉีดด้วยความเร็วสูง อาจทำให้เกิดรูพรุนในชิ้นงานได้ แม้จะสามารถควบคุมได้ด้วยเทคนิค Vacuum Die Casting
  • ขนาดชิ้นงานจำกัด (Size Limitation): ขนาดของชิ้นงานขึ้นอยู่กับขนาดของเครื่องจักร Die Casting ที่ใช้ ซึ่งมีข้อจำกัดในการผลิตชิ้นงานขนาดใหญ่มาก
หัวข้อหลัก (Core Topic) :
  • Die Casting, ไดแคสติ้ง, การหล่อโลหะความดันสูง, Die Casting Mold, แม่พิมพ์หล่อโลหะ

วัสดุ/เทคโนโลยี :
  • อะลูมิเนียมหล่อ, สังกะสี, แมกนีเซียม, High Pressure Casting, Cold Chamber, Hot Chamber

กระบวนการ/ชิ้นงาน :
  • การฉีดโลหะ, แม่พิมพ์เหล็กกล้า, ความแม่นยำสูง, High Precision, การผลิตปริมาณมาก, Ejection

ข้อดีข้อจำกัด :
  • ต้นทุนแม่พิมพ์, ความแข็งแรง, ผนังบาง, รูพรุน, ข้อจำกัด Die Casting

Die Casting Process, การหล่อโลหะความดันสูง,High Pressure Die Casting, แม่พิมพ์ Die Casting, การผลิตชิ้นส่วนโลหะ, Aluminum Die Casting, อุตสาหกรรมการผลิต, เครื่องจักรหล่อโลหะ


นี่คือภาพแรก ซึ่งแสดงขั้นตอนกระบวนการหล่อแบบไดแคสต์:


นี่คือภาพที่สอง ซึ่งแสดงรายละเอียดส่วนประกอบหลักของเครื่องหล่อแบบไดแคสต์ (แบบห้องเย็น ซึ่งมักใช้กับอะลูมิเนียม):


นี่คือภาพที่สาม ซึ่งจะเน้นย้ำถึงข้อดีของการหล่อแบบไดแคสต์:


Mould Industry Category | หมวดแม่พิมพ์อุตสาหกรรม

10อันดับเรื่องแม่พิมพ์อุตสาหกรรม

ประเภทของแม่พิมพ์อุตสาหกรรม