

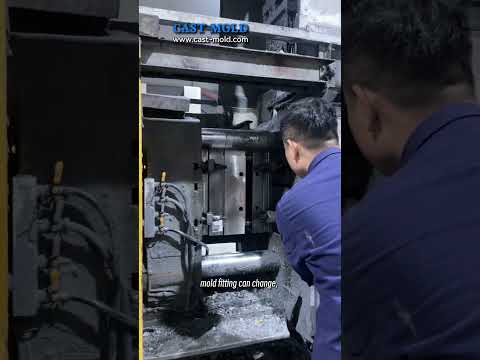
ในการฉีดขึ้นรูปโลหะ (Die Casting) ไม่ว่าจะเป็นงานอลูมิเนียมหรือสังกะสี (Aluminum & Zinc HPDC) สิ่งที่ผู้ผลิตทุกคนอยากเห็นคือชิ้นงานที่เรียบเนียน ไร้ที่ติ ทว่าปัญหาที่มักพบเจออยู่เสมอคือ ในช่วงแรกแม่พิมพ์สามารถผลิตชิ้นงานได้ดีเยี่ยม แต่เมื่อผ่านการใช้งานไปหลายพันหรือหลายหมื่น Shot กลับเริ่มมี "Flash" หรือเศษครีบโลหะส่วนเกินแลบออกมาตามขอบชิ้นงานอย่างน่าปวดหัว
ปัญหานี้ไม่ได้เกิดขึ้นโดยบังเอิญ แต่มักมีสาเหตุหลักมาจากความเปลี่ยนแปลงบริเวณ Parting line หรือแนวประกบระหว่างชุดแม่พิมพ์สองฝั่งนั่นเอง
ทำไม Flash ถึงเริ่มปรากฏเมื่อใช้แม่พิมพ์ไปนานๆ?
เมื่อแม่พิมพ์ผ่านการใช้งานอย่างต่อเนื่อง จะต้องเผชิญกับทั้งความร้อนสูงและแรงดันฉีดมหาศาล ซึ่งส่งผลกระทบโดยตรงต่อโครงสร้างแม่พิมพ์ ดังนี้:
- การสึกหรอของหน้าสัมผัส: การปิด-เปิดแม่พิมพ์ซ้ำๆ นับหมื่นครั้ง ทำให้บริเวณ Parting line เกิดการสึกหรอ (Wear and Tear) จนหน้าสัมผัสไม่แนบสนิทเหมือนช่วงแรก
- การคดงอจากความร้อน (Thermal Deformation): อุณหภูมิที่ไม่สม่ำเสมอในแม่พิมพ์ทำให้เกิดความเค้น (Stress) และการขยายตัวของเนื้อเหล็ก ส่งผลให้แนวประกบแม่พิมพ์เผยอออกเล็กน้อยขณะฉีดโลหะเหลว
- แรงหนีบไม่สมดุล: เมื่อเวลาผ่านไป การตั้งค่าแรงหนีบ (Clamping Force) ของเครื่องฉีดอาจคลาดเคลื่อน ส่งผลให้แรงกด ณ บริเวณ Parting line ไม่เพียงพอที่จะต้านทานแรงดันของโลหะเหลวได้
วิธีป้องกันและแก้ไขปัญหาเพื่อยืดอายุแม่พิมพ์
เพื่อลดอัตราการเกิดชิ้นงานเสีย (Defect) และรักษาคุณภาพงานฉีดให้คงที่ ผู้ผลิตควรมีแนวทางในการดูแลดังนี้:
- ตรวจสอบและบำรุงรักษาเชิงป้องกัน: ตรวจเช็กความราบเรียบของหน้าสัมผัสแม่พิมพ์อย่างสม่ำเสมอ หากพบการสึกหรอควรทำการปรับแต่งหรือเจียระไนหน้าสัมผัสใหม่ทันที
- ควบคุมอุณหภูมิแม่พิมพ์ให้เหมาะสม: ติดตั้งและดูแลระบบระบายความร้อน (Cooling System) ให้ทำงานอย่างมีประสิทธิภาพ เพื่อลดการขยายตัวของแม่พิมพ์ที่ผิดรูป
- ปรับสมดุลแรงหนีบเครื่องฉีด: ตรวจสอบ Clamping Force ให้กระจายน้ำหนักลงบนหน้าแม่พิมพ์อย่างเท่าเทียมกัน
การเข้าใจถึงพฤติกรรมของแม่พิมพ์และการดูแลรักษาอย่างถูกวิธี จะช่วยให้คุณแก้ไขปัญหา Flash ได้อย่างตรงจุด เพิ่มประสิทธิภาพการผลิต และยืดอายุการใช้งานของแม่พิมพ์ให้คุ้มค่ามากที่สุด


