ค้นหา

Custom Search
Mold Article Integrated content and knowledge about mold industry.

เจาะลึกกระบวนการสร้าง Plastic mold คุณภาพสูง: จากการวิเคราะห์ DFM สู่การฉีดขึ้นรูปพลาสติกแม่นยำระดับสากล

ในยุคที่อุตสาหกรรมการผลิตเติบโตอย่างรวดเร็ว การผลิตชิ้นส่วนพลาสติกที่มีคุณภาพและได้มาตรฐานระดับสากลถือเป็นหัวใจสำคัญอย่างยิ่ง ไม่ว่าจะเป็นชิ้นส่วนสำหรับยานยนต์ อุปกรณ์อิเล็กทรอนิกส์ หรือสินค้าอุปโภคบริโภค การเลือกใช้บริการผลิตแม่พิมพ์พลาสติก หรือ Plastic mold ที่มีความแม่นยำสูง จึงเป็นก้าวแรกที่กำหนดความสำเร็จของผลิตภัณฑ์คุณ

หากคุณกำลังมองหาผู้เชี่ยวชาญด้านการผลิตชิ้นส่วนพลาสติกแบบครบวงจร เราพร้อมให้บริการรองรับลูกค้าทั้งในและต่างประเทศ ตั้งแต่ขั้นตอนการออกแบบ การวิเคราะห์ ไปจนถึงการฉีดขึ้นรูปจริง เพื่อให้ได้ชิ้นงานที่สมบูรณ์แบบที่สุด

1. เริ่มต้นด้วยการวิเคราะห์ DFM (Design for Manufacturability)

ก่อนที่จะเริ่มสร้างแม่พิมพ์ ขั้นตอนที่สำคัญที่สุดคือการทำ DFM Analysis หรือการวิเคราะห์ความพร้อมในการผลิต ทีมวิศวกรผู้เชี่ยวชาญจะทำการตรวจสอบโครงสร้างของชิ้นงานพลาสติกอย่างละเอียด เพื่อค้นหาจุดที่อาจเกิดปัญหา เช่น รอยบุ๋ม (Sink marks) ฟองอากาศ หรือมุมปลดชิ้นงาน การทำ DFM จะช่วยลดข้อผิดพลาดในการผลิตจริง ประหยัดเวลา และลดต้นทุนบานปลายได้อย่างมีประสิทธิภาพ

2. กระบวนการผลิต Plastic mold ที่มีความแม่นยำสูง

เมื่อผ่านการวิเคราะห์ DFM และปรับแก้แบบจนสมบูรณ์แล้ว การสร้าง Plastic mold จะดำเนินการด้วยเครื่องจักร CNC และเทคโนโลยีอันทันสมัย เพื่อให้ได้แม่พิมพ์ที่มีความละเอียดและแม่นยำระดับไมครอน รองรับการผลิตชิ้นงานที่มีความซับซ้อนสูง แม่พิมพ์ที่ได้มาตรฐานจะช่วยให้กระบวนการฉีดขึ้นรูปพลาสติก (Injection Molding) เป็นไปอย่างราบรื่น ได้ชิ้นงานที่มีคุณภาพสม่ำเสมอเท่ากันทุกชิ้น

3. บริการฉีดขึ้นรูปพลาสติกและดูแลลูกค้าระดับสากล

เราให้บริการฉีดขึ้นรูปพลาสติก (Injection Molding) แบบครบวงจรด้วยพลาสติกเกรดอุตสาหกรรมหลากหลายประเภทตามโจทย์ของลูกค้า ด้วยประสบการณ์การดูแลลูกค้านานาชาติ (Overseas customers) เราจึงให้ความสำคัญกับระบบควบคุมคุณภาพ (Quality Control) ที่เข้มงวดและขั้นตอนการจัดส่งที่ตรงเวลา

สรุป ไม่ว่าคุณจะต้องการพัฒนาผลิตภัณฑ์ชิ้นใหม่ หรือต้องการปรับปรุงกระบวนการผลิตเดิม การเลือกโรงงานผลิต Plastic mold ที่มีบริการวิเคราะห์ DFM และการฉีดขึ้นรูปครบวงจร จะช่วยให้ผลิตภัณฑ์ของคุณออกสู่ตลาดได้อย่างรวดเร็วและมีคุณภาพดีที่สุด หากคุณต้องการคำแนะนำเกี่ยวกับการผลิตแม่พิมพ์พลาสติก สามารถติดต่อทีมวิศวกรของเราได้ทันที
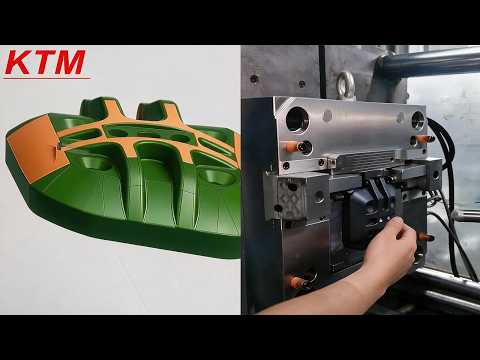
เจาะลึกงาน Insert mold ชิ้นงานหนา 10 มม. ทำไม Cycle Time ถึงยาวนานกว่า 4 นาที?

ในการฉีดขึ้นรูปพลาสติกทางอุตสาหกรรม ความหนาของผนังชิ้นงานถือเป็นปัจจัยสำคัญที่กำหนดความยากง่ายและระยะเวลาในการผลิต โดยทั่วไปชิ้นงานพลาสติกมักมีความหนาเพียง 1-3 มิลลิเมตร แต่ถ้าหากต้องผลิตชิ้นงานที่มีความหนาถึง 10 มิลลิเมตร พร้อมกับการฝังชิ้นส่วนโลหะ หรือที่เรียกว่าเทคนิค Insert mold ล่ะ? แน่นอนว่านี่คือความท้าทายระดับวิศวกรรมที่ต้องอาศัยการคำนวณอย่างแม่นยำ

ทำไมชิ้นงานหนา 10 มม. ถึงเป็นเรื่องใหญ่ในงานฉีดพลาสติก? วัสดุที่ใช้ในกรณีศึกษานี้คือ PA6 GF30 (Polyamide 6 เสริมใยแก้ว 30%) ซึ่งเป็นพลาสติกวิศวกรรมที่มีความแข็งแรงทนทานสูง นิยมใช้ในชิ้นส่วนยานยนต์และเครื่องจักร แต่การฉีดพลาสติกชนิดนี้ให้มีความหนาถึง 10 มิลลิเมตร มักจะประสบปัญหาเรื่องรอยบุ๋ม (Sink Marks) การหดตัวที่ไม่เท่ากัน และการเกิดโพรงอากาศภายใน ดังนั้น กระบวนการ Insert mold ชิ้นงานลักษณะนี้ จึงต้องมีขั้นตอนการทำงานที่ซับซ้อนกว่างานทั่วไป

ถอดรหัส Cycle Time 4+ นาที เกิดจากปัจจัยใดบ้าง? หลายคนอาจสงสัยว่า ทำไมรอบการผลิต (Cycle Time) ต่อหนึ่งชิ้นงานถึงต้องใช้นานกว่า 4 นาที เหตุผลหลักๆ ประกอบด้วย:

  1. ระยะเวลาการระบายความร้อน (Cooling Time): พลาสติกนำความร้อนได้ไม่ดี ยิ่งชิ้นงานหนาถึง 10 มม. ความร้อนสะสมใจกลางชิ้นงานจะยิ่งระบายออกได้ช้า จึงต้องใช้เวลาแช่ในแม่พิมพ์นานขึ้นเพื่อให้พลาสติกเซตตัวสมบูรณ์โดยไม่บิดเบี้ยว
  2. การรักษาความดันแรงอัด (Holding Pressure): เพื่อป้องกันการหดตัวและรอยบุ๋ม ต้องใช้เวลาอัดเนื้อพลาสติกสำรองเข้าไปในแม่พิมพ์นานกว่าปกติ
  3. ความประณีตในการวางชิ้นส่วน: การทำ Insert mold จำเป็นต้องวางชิ้นส่วนโลหะลงในแม่พิมพ์อย่างแม่นยำและปลอดภัย ก่อนเริ่มรอบการฉีดพลาสติกครอบลงไป

สรุป แม้ว่าระยะเวลา 4 นาทีต่อหนึ่งรอบการผลิตอาจดูยาวนาน แต่นี่คือโซลูชันที่จำเป็นและคุ้มค่าที่สุดสำหรับการผลิตชิ้นงานพลาสติกวิศวกรรม PA6 GF30 ความหนา 10 มม. เพื่อให้ได้ชิ้นส่วนที่มีโครงสร้างแข็งแกร่ง สมบูรณ์แบบ และได้มาตรฐานความปลอดภัยสูงสุดในการนำไปใช้งานจริง

เผยเทคนิคการผลิตปลอกปากกาคุณภาพสูงด้วย Cold runner mold แบบ 32 คาวิที

คุณเคยสงสัยไหมว่า ปลอกปากกาพลาสติกที่เราใช้งานกันอยู่ทุกวัน ถูกผลิตขึ้นมาอย่างไรให้ได้ปริมาณมหาศาล และมีคุณภาพเท่ากันเป๊ะทุกชิ้น? คำตอบสำคัญอยู่ที่กระบวนการฉีดพลาสติก (Plastic Injection Molding) ที่มีการออกแบบแม่พิมพ์อย่างมีประสิทธิภาพ

เจาะลึกการทำงานของ Cold runner mold ขนาด 32 คาวิที ในการผลิตปลอกปากกาให้ได้จำนวนมากในเวลาอันสั้น เทคนิคที่นิยมใช้คือการเลือกใช้แม่พิมพ์แบบ Cold runner mold ร่วมกับพลาสติกชนิด ABS (Acrylonitrile Butadiene Styrene) ซึ่งเป็นพลาสติกที่ขึ้นชื่อเรื่องความแข็งแรง ทนต่อแรงกระแทก และให้พื้นผิวที่เงางามสวยงาม

ระบบ Cold runner mold หรือระบบแม่พิมพ์ทางวิ่งเย็น จะลำเลียงพลาสติกเหลวผ่านช่องทางวิ่งไปยังแม่พิมพ์แต่ละช่อง (Cavity) โดยในกระบวนการนี้เลือกใช้แม่พิมพ์ขนาด 32 คาวิที นั่นหมายความว่า ในการฉีดพลาสติกเพียง 1 รอบ (Cycle) เครื่องจะสามารถผลิตปลอกปากกาออกมาได้พร้อมกันถึง 32 ชิ้น ช่วยลดเวลาและเพิ่มกำลังการผลิตได้อย่างมหาศาล

ขั้นตอนกระบวนการฉีดพลาสติกปลอกปากกา 1. การเตรียมวัตถุดิบ: เม็ดพลาสติก ABS จะถูกหลอมด้วยความร้อนภายในตัวเครื่องจนกลายเป็นของเหลวหนืด 2. การฉีดพลาสติกเข้าแม่พิมพ์: เครื่องฉีดจะส่งพลาสติกเหลวด้วยแรงดันสูงเข้าไปใน Cold runner mold เพื่อให้เนื้อพลาสติกไหลเข้าเติมเต็มคาวิทีทั้ง 32 ช่องอย่างทั่วถึงและสม่ำเสมอ 3. การหล่อเย็นและปลดชิ้นงาน: ระบบจะทำการระบายความร้อนเพื่อให้พลาสติกเซตตัวแข็งขึ้นรูป จากนั้นแม่พิมพ์จะเปิดออกและดันปลอกปากกาทั้ง 32 ชิ้น พร้อมส่วนทางวิ่งพลาสติกออกมาจากแม่พิมพ์อย่างแม่นยำ

ทำไม Cold runner จึงยังเป็นตัวเลือกยอดนิยม? แม้ในปัจจุบันจะมีเทคโนโลยีทางวิ่งร้อน (Hot Runner) แต่ระบบทางวิ่งเย็นก็ยังคงเป็นที่นิยมอย่างมากในอุตสาหกรรม เนื่องจากมีโครงสร้างแม่พิมพ์ที่ไม่ซับซ้อน ดูแลรักษาง่าย ต้นทุนการผลิตแม่พิมพ์ถูกกว่า และสะดวกอย่างยิ่งเมื่อต้องมีการเปลี่ยนสีพลาสติกในการผลิต

การผลิตปลอกปากกาด้วยแม่พิมพ์ 32 คาวิทีนี้ ถือเป็นตัวอย่างที่ดีเยี่ยมในการแสดงให้เห็นถึงการใช้วิศวกรรมแม่พิมพ์ขั้นสูง เพื่อตอบโจทย์การผลิตสินค้าในชีวิตประจำวันให้ได้ทั้งคุณภาพ มาตรฐาน และความคุ้มค่าสูงสุดในเชิงอุตสาหกรรม

เคล็ดลับบำรุงรักษา Hot runner mold สำหรับชิ้นส่วนตกแต่ง: ยืดอายุการใช้งานและเพิ่มประสิทธิภาพการผลิต

ในอุตสาหกรรมการผลิตชิ้นส่วนพลาสติก โดยเฉพาะ "ชิ้นส่วนตกแต่ง" (Decorative Parts) ที่เน้นความสวยงามและความละเอียดสูง หัวใจสำคัญของกระบวนการผลิตไม่ได้อยู่แค่เพียงการเลือกวัตถุดิบคุณภาพดีเท่านั้น แต่การเลือกใช้แม่พิมพ์ที่มีประสิทธิภาพอย่าง Hot runner mold ร่วมกับการดูแลรักษาอย่างถูกวิธี ก็เป็นปัจจัยสำคัญที่ไม่ควรมองข้าม

ทำไมการบำรุงรักษาแม่พิมพ์จึงสำคัญ?

แม่พิมพ์สำหรับชิ้นส่วนตกแต่งมักมีโครงสร้างที่ซับซ้อนและต้องการพื้นผิวที่เรียบเนียนเป็นพิเศษ หากขาดการดูแลที่เหมาะสม อาจส่งผลให้เกิดรอยตำหนิบนชิ้นงาน พลาสติกไหลไม่ทั่วถึง หรือแม่พิมพ์สึกหรอเร็วกว่ากำหนด ซึ่งนำไปสู่การหยุดชะงักของสายการผลิตและเสียค่าใช้จ่ายในการซ่อมแซมสูง การบำรุงรักษาอย่างสม่ำเสมอจึงเป็นวิธีที่ดีที่สุดในการยืดอายุการใช้งานและควบคุมคุณภาพงานฉีด

3 เทคนิคการดูแลรักษาแม่พิมพ์ฉีดพลาสติก

  1. ทำความสะอาดอย่างถูกวิธี: หลังจบกระบวนการผลิต ควรทำความสะอาดเศษพลาสติก คราบน้ำมัน หรือสารตกค้างออกจากหน้าแม่พิมพ์ทันที โดยใช้น้ำยาและอุปกรณ์ที่ไม่ทำลายผิวสัมผัสอันประณีตของแม่พิมพ์ชิ้นส่วนตกแต่ง
  2. ตรวจเช็กระบบความร้อนเป็นประจำ: สำหรับโรงงานที่ใช้งาน Hot runner mold การตรวจสอบระบบฮีตเตอร์ ตัวควบคุมอุณหภูมิ และหัวฉีด (Nozzles) อย่างสม่ำเสมอถือเป็นเรื่องจำเป็น เพื่อป้องกันไม่ให้เกิดปัญหาพลาสติกไหม้ การอุดตัน หรืออุณหภูมิไม่คงที่ซึ่งส่งผลกระทบต่อผิวชิ้นงาน
  3. การหล่อลื่นและตรวจเช็กกลไกเคลื่อนที่: สลักกระทุ้ง (Ejector Pins) และชิ้นส่วนสไลด์ต่างๆ ต้องได้รับการทาจารบีหรือน้ำมันหล่อลื่นทนความร้อนที่เหมาะสม เพื่อลดแรงเสียดทานและป้องกันการติดขัดระหว่างการทำงาน

ผลลัพธ์ที่ได้จากการดูแลอย่างสม่ำเสมอ

การลงทุนเวลาในการบำรุงรักษา Hot runner mold และแม่พิมพ์อย่างถูกหลักการ ไม่เพียงแต่ช่วยลดอัตราการเกิดชิ้นงานเสีย (Scrap Rate) เท่านั้น แต่ยังช่วยเพิ่มประสิทธิภาพการผลิต (Production Efficiency) ทำให้เครื่องฉีดทำงานได้ต่อเนื่อง ชิ้นงานพลาสติกตกแต่งออกมาได้มาตรฐาน สวยงาม ไร้รอยตำหนิ และยืดอายุการใช้งานของแม่พิมพ์ให้คุ้มค่าการลงทุนมากที่สุด

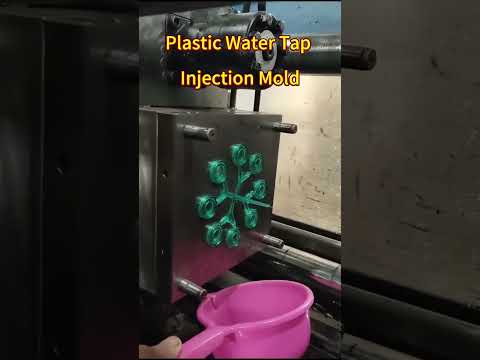
ยกระดับการผลิตก๊อกน้ำพลาสติกด้วย Multi cavity mold โซลูชันแม่พิมพ์ที่โรงงานยุคใหม่ต้องมี

ในอุตสาหกรรมการผลิตอุปกรณ์สุขภัณฑ์ โดยเฉพาะ "ก๊อกน้ำพลาสติก" (Plastic Water Faucet) ความรวดเร็วในการผลิตและการรักษามาตรฐานคุณภาพสินค้าถือเป็นหัวใจสำคัญในการสร้างความได้เปรียบทางการค้า สำหรับโรงงานผู้ผลิตที่ต้องการเพิ่มกำลังการผลิตในเวลาที่จำกัด การเลือกใช้เทคโนโลยีแม่พิมพ์ฉีดพลาสติกที่ทันสมัยคือคำตอบที่จะช่วยขับเคลื่อนธุรกิจของคุณ

ทำไมผู้ผลิตก๊อกน้ำพลาสติกถึงควรเลือกใช้ Multi cavity mold?

การผลิตชิ้นส่วนก๊อกน้ำจำนวนมากพร้อมกันในรอบการฉีดเดียว หรือการใช้ Multi cavity mold คือโซลูชันที่ช่วยตอบโจทย์โรงงานอุตสาหกรรมได้อย่างยอดเยี่ยม การเลือกใช้แม่พิมพ์ประเภทนี้ช่วยให้ผู้ผลิตสามารถลดต้นทุนการผลิตต่อชิ้น เพิ่มปริมาณสินค้าเข้าสู่ตลาดได้เร็วยิ่งขึ้น (Mass Production) และลดระยะเวลาในกระบวนการทำงานได้อย่างเห็นได้ชัด

นอกจากนี้ การออกแบบ Multi cavity mold ที่มีความแม่นยำสูง จะช่วยให้ชิ้นส่วนก๊อกน้ำพลาสติกทุกชิ้น ไม่ว่าจะเป็นตัวบอดี้ก๊อก หัวหมุน หรือชิ้นส่วนวาล์วภายใน มีขนาดและมาตรฐานที่เงียบคมเท่ากันทุกชิ้น ลดอัตราการเกิดงานเสีย (Defect) และช่วยประหยัดวัตถุดิบพลาสติกได้อย่างมีประสิทธิภาพ

บริการรับทำแม่พิมพ์ฉีดก๊อกน้ำพลาสติกแบบ Customization

เราคือผู้เชี่ยวชาญด้านการออกแบบและผลิตแม่พิมพ์ฉีดพลาสติกสำหรับก๊อกน้ำพลาสติกและอุปกรณ์ฟิตติ้ง (Plastic Taps & Faucet Components) แบบครบวงจร โดยมุ่งเน้นการสั่งทำแบบ Customization เพื่อให้ตอบโจทย์การใช้งานของลูกค้ามากที่สุด

  • รองรับชิ้นส่วนที่หลากหลาย: สามารถออกแบบแม่พิมพ์สำหรับตัวก๊อกน้ำ (Faucet Body) มือจับ หรือชิ้นส่วนประกอบภายในได้อย่างแม่นยำ
  • วัสดุแม่พิมพ์เกรดพรีเมียม: เลือกใช้เหล็กทำแม่พิมพ์คุณภาพสูง ทนต่อแรงดันและความร้อน ยืดอายุการใช้งานได้ยาวนาน
  • ออกแบบโครงสร้างอย่างมืออาชีพ: ด้วยการจัดวางระบบ Multi cavity mold ที่สมดุล ทำให้พลาสติกเหลวไหลเข้าสู่แม่พิมพ์ได้อย่างสม่ำเสมอ ได้ชิ้นงานที่ผิวเรียบเนียน สวยงาม และแข็งแรงทนทาน

สรุป

หากคุณกำลังมองหาแนวทางในการขยายธุรกิจผลิตก๊อกน้ำพลาสติก หรือต้องการอัปเกรดสายการผลิตให้มีประสิทธิภาพสูงสุด การลงทุนในแม่พิมพ์ฉีดพลาสติกคุณภาพสูงที่รองรับระบบ Multi-Cavity Tooling คือก้าวสำคัญที่จะช่วยลดต้นทุน เพิ่มผลกำไร และสร้างความคุ้มค่าให้แก่ธุรกิจของคุณในระยะยาว

เจาะลึกกระบวนการ Overmold เทคนิคผสานวัสดุเพื่อเพิ่มคุณค่าและฟังก์ชันให้ผลิตภัณฑ์

เคยสงสัยไหมว่าทำไมด้ามจับเครื่องมือช่าง แปรงสีฟัน หรือเคสมือถือที่เราใช้ทุกวัน ถึงมีส่วนผสมของพลาสติกแข็งและยางนุ่มๆ ผสานเข้าด้วยกันได้อย่างเรียบเนียนแบบไร้รอยต่อ? คำตอบอยู่ในเทคโนโลยีการผลิตที่เรียกว่า Overmold ซึ่งกำลังเข้ามามีบทบาทสำคัญในอุตสาหกรรมการผลิตยุคใหม่

กระบวนการ Overmold คืออะไร?

กระบวนการ Overmold (หรือการขึ้นรูปพลาสติกแบบสองชั้น) คือเทคนิคการผลิตที่ใช้นวัตกรรม Injection Molding โดยการฉีดวัสดุชนิดที่สอง (เช่น ยาง หรือพลาสติกนุ่ม TPE) ทับลงบนชิ้นงานแรกที่ขึ้นรูปไว้ก่อนหน้าแล้ว (เช่น พลาสติกแข็ง หรือชิ้นส่วนโลหะ) ผลลัพธ์ที่ได้คือผลิตภัณฑ์ชิ้นเดียวที่รวมคุณสมบัติเด่นของทั้งสองวัสดุเข้าด้วยกันอย่างสมบูรณ์แบบ โดยไม่จำเป็นต้องใช้กาว น็อต หรือการประกอบเพิ่มเติมในภายหลัง

ข้อดีที่ทำให้เทคโนโลยีนี้เป็นที่นิยม

  1. เพิ่มความสบายและจับกระชับมือ (Ergonomics): การเพิ่มชั้นวัสดุนุ่มบนพื้นผิวแข็งช่วยให้จับถือได้ง่ายขึ้น ลดการลื่นหลุด และใช้วิธีนี้ในการออกแบบผลิตภัณฑ์ตามหลักสรีรศาสตร์ได้เป็นอย่างดี
  2. ปกป้องและเพิ่มความทนทาน: ชั้นวัสดุที่ฉีดทับสามารถทำหน้าที่เป็นซีลกันน้ำ กันฝุ่น รวมถึงช่วยดูดซับแรงกระแทกและลดการสั่นสะเทือน เพิ่มอายุการใช้งานให้สินค้า
  3. ประหยัดต้นทุนและเวลา: เนื่องจากเป็นการหลอมรวมวัสดุในกระบวนการผลิตตั้งแต่ต้น จึงช่วยลดขั้นตอนและแรงงานในการประกอบชิ้นส่วนลงได้อย่างมาก
  4. ยกระดับดีไซน์ให้โดดเด่น: สามารถผสมผสานเรื่องสีสันและเนื้อสัมผัส (Texture) ที่แตกต่างกัน เพื่อสร้างเอกลักษณ์และความพรีเมียมให้แบรนด์

การนำไปใช้อย่างแพร่หลายในอุตสาหกรรม

ปัจจุบันเทคโนโลยีนี้ถูกนำไปปรับใช้ในหลากหลายวงการ ไม่ว่าจะเป็น อุตสาหกรรมยานยนต์ (ปุ่มกดภายในรถยนต์หรือซีลกันรอย), อุปกรณ์ทางการแพทย์ (ด้ามจับเครื่องมือผ่าตัดที่ต้องจับกระชับและทำความสะอาดง่าย), อุปกรณ์อิเล็กทรอนิกส์ (เคสกันกระแทกและคอนเนกเตอร์กันน้ำ) ไปจนถึงของใช้ในชีวิตประจำวัน

สรุปได้ว่ากระบวนการ Overmold ไม่เพียงแต่ช่วยเพิ่มประสิทธิภาพและความทนทานให้แก่ผลิตภัณฑ์เท่านั้น แต่ยังเปิดกว้างความเป็นไปได้ในการออกแบบทางวิศวกรรม หากคุณเป็นนักพัฒนาผลิตภัณฑ์ที่ต้องการอัปเกรดสินค้าให้มีคุณภาพดีขึ้นทั้งในด้านฟังก์ชันและความสวยงาม เทคนิคนี้คือคำตอบที่ไม่ควรมองข้าม

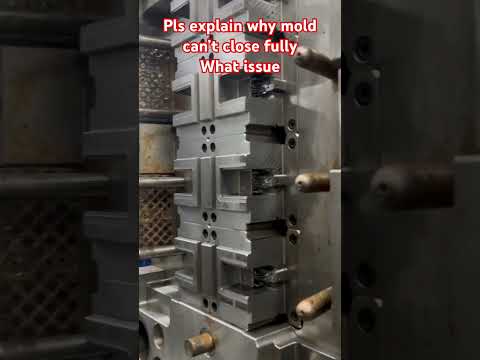
ทำไมแม่พิมพ์ฉีดพลาสติกปิดไม่สนิท? เจาะลึกสาเหตุและวิธีแก้ไขสำหรับ Hot runner mold

ในอุตสาหกรรมการฉีดพลาสติก ปัญหา "แม่พิมพ์ปิดไม่สนิท" (Mold can't close fully) ถือเป็นหนึ่งในปัญหาสุดกวนใจที่ส่งผลกระทบโดยตรงต่อคุณภาพของชิ้นงาน ความล่าช้าในกระบวนการผลิต และอาจก่อให้เกิดความเสียหายร้ายแรงต่อเครื่องฉีดพลาสติกได้ โดยเฉพาะอย่างยิ่งเมื่อใช้งาน Hot runner mold ที่มีระบบความร้อนและโครงสร้างซับซ้อนกว่าแม่พิมพ์ทั่วไป

แล้วอะไรคือสาเหตุที่ทำให้แม่พิมพ์ปิดไม่สนิท? มาดูสาเหตุหลักพร้อมแนวทางแก้ไขกันครับ

1. มีเศษพลาสติกหรือสิ่งสกปรกตกค้าง

สาเหตุที่พบได้บ่อยที่สุดคือมีเศษพลาสติก (Flash) เศษโลหะ หรือสิ่งสกปรกเกาะติดอยู่บริเวณหน้าสัมผัสของแม่พิมพ์ (Parting Line) เพียงแค่มีเศษวัสดุชิ้นเล็กๆ กั้นอยู่ ก็สามารถทำให้ระบบความปลอดภัยของเครื่องฉีดสั่งหยุดการทำงานทันทีเพื่อป้องกันแม่พิมพ์พัง

2. ปัญหาอุณหภูมิและการขยายตัวจากความร้อน

เนื่องจาก Hot runner mold มีการใช้ชุดทำความร้อน (Heater) เพื่อรักษาอุณหภูมิของพลาสติกเหลวตลอดเวลา หากการตั้งค่าความร้อนไม่สมดุล หรือระบบระบายความร้อน (Cooling channel) ทำงานได้ไม่ดี อาจทำให้แม่พิมพ์เกิดการขยายตัวด้วยความร้อน (Thermal Expansion) จนมิติของแม่พิมพ์คลาดเคลื่อน นอกจากนี้ หากมีพลาสติกรั่วซึมจากระบบ Runner ออกมาเกาะบริเวณหน้าแม่พิมพ์ ก็จะขัดขวางการปิดของแม่พิมพ์เช่นกัน

3. ระบบหมุดกระทุ้ง (Ejector Pins) ถอยกลับไม่สุด

หากกลไกของหมุดกระทุ้งชิ้นงานยึดติด มีคราบจาระบีแห้งกรอบ หรือสปริงถอยกลับเสื่อมสภาพ จะทำให้หมุดกระทุ้งยื่นค้างออกมาขวาง ไม่ให้ฝั่งตัวผู้และตัวเมียของแม่พิมพ์ประกบกันได้สนิท

4. การตั้งค่าแรงหนีบ (Mold Clamp) และตำแหน่งสไลด์ผิดพลาด

บางครั้งปัญหาอาจเกิดจากการตั้งค่าระบบ Clamp Force ของเครื่องฉีดพลาสติกไม่ถูกต้อง ระยะ Stroke การเปิด-ปิดไม่ได้ระดับ หรือกลไกสไลด์ (Slide/Core) ไม่เคลื่อนตัวเข้าตำแหน่งที่ถูกต้องก่อนที่แม่พิมพ์จะปิดล็อก

สรุปแนวทางป้องกันและดูแลรักษา

เพื่อป้องกันไม่ให้เกิดปัญหานี้ ควรทำความสะอาดบริเวณหน้าสัมผัสแม่พิมพ์อย่างสม่ำเสมอ ควบคุมอุณหภูมิของ Hot runner mold ให้เสถียรตามสเปกของเม็ดพลาสติก และตรวจเช็กระบบหมุดกระทุ้งรวมถึงการตั้งค่าแรงหนีบ (Mold Clamp) ให้ถูกต้องก่อนเริ่มการผลิตทุกครั้ง เพียงเท่านี้ก็ช่วยลด Downtime และยืดอายุการใช้งานของแม่พิมพ์ได้อย่างมีประสิทธิภาพครับ

เจาะลึกปัญหา Flash Defect ในงานฉีดพลาสติก: สาเหตุและวิธีแก้ไขเพื่อการดูแล Plastic mold อย่างมืออาชีพ

ปัญหา "Flash" หรือที่ช่างฉีดพลาสติกมักเรียกว่า "ครีบส่วนเกิน" เป็นหนึ่งในปัญหาที่พบบ่อยที่สุดในกระบวนการฉีดพลาสติก ซึ่งส่งผลเสียทั้งในด้านความสวยงาม ความแม่นยำของชิ้นงาน และเพิ่มต้นทุนในการตกแต่งชิ้นงานหลังการผลิต หากคุณกำลังมองหาสาเหตุและแนวทางการแก้ไขเพื่อเพิ่มประสิทธิภาพให้กับ Plastic mold ของคุณ บทความนี้มีคำตอบครับ

Flash Defect คืออะไร?

Flash คือลักษณะของเนื้อพลาสติกที่ไหลเกินออกมาจากโพรงแม่พิมพ์ (Cavity) ตามแนวรอยประกบ (Parting Line) หรือตามช่องว่างของชิ้นส่วนที่เคลื่อนที่ในแม่พิมพ์ ทำให้ชิ้นงานที่ได้มีแผ่นพลาสติกบางๆ ติดออกมาด้วย

สาเหตุหลักของการเกิด Flash ในงานฉีดพลาสติก

การเกิด Flash มักมีที่มาจาก 3 ปัจจัยหลัก คือ เครื่องจักร, พารามิเตอร์การฉีด และตัวแม่พิมพ์เอง ดังนี้:

  1. แรงปิดแม่พิมพ์ (Clamping Pressure) ไม่เพียงพอ: หากแรงปิดแม่พิมพ์น้อยกว่าแรงดันของการฉีดพลาสติก จะทำให้แม่พิมพ์เผยอออกเล็กน้อยขณะฉีด ส่งผลให้พลาสติกไหลแลบออกมา
  2. แรงดันการฉีดสูงเกินไป: การใช้ความเร็วและแรงดันในการฉีด (Injection Pressure) ที่สูงเกินจำเป็น เพื่อหวังให้พลาสติกเต็มแม่พิมพ์เร็วๆ มักจะลงเอยด้วยการเกิดครีบตามขอบชิ้นงาน
  3. อุณหภูมิพลาสติกสูงเกินไป: เมื่อพลาสติกได้รับความร้อนสูง ความหนืด (Viscosity) จะลดลง ทำให้พลาสติกไหลตัวได้ง่ายเกินไปจนลอดผ่านช่องว่างเล็กๆ ใน Plastic mold ได้
  4. ความเสื่อมสภาพของแม่พิมพ์: หากหน้าสัมผัสของแม่พิมพ์มีการสึกหรอ หรือเกิดการบิดตัวจากการใช้งานเป็นเวลานาน จะทำให้การปิดแม่พิมพ์ไม่สนิท

วิธีแก้ไขและแนวทางการป้องกัน

เพื่อให้กระบวนการผลิตเป็นไปอย่างราบรื่น คุณสามารถนำวิธีเหล่านี้ไปปรับใช้ได้ทันที:

  • ปรับตั้งพารามิเตอร์ใหม่: เริ่มจากการลดแรงดันฉีด หรือเพิ่มแรงปิดแม่พิมพ์ให้เหมาะสมกับขนาดของชิ้นงาน
  • ตรวจสอบอุณหภูมิ: ควบคุมอุณหภูมิของกระบอกฉีด (Barrel) และระบบหล่อเย็นให้เสถียร เพื่อรักษาความหนืดของพลาสติกให้เหมาะสม
  • บำรุงรักษาแม่พิมพ์: หมั่นตรวจสอบรอยขีดข่วนหรือสิ่งสกปรกที่ตกค้างบริเวณหน้าแม่พิมพ์ เพราะเศษพลาสติกเพียงเล็กน้อยก็อาจทำให้แม่พิมพ์ปิดไม่สนิทได้

การหมั่นตรวจสอบสภาพความพร้อมของ Plastic mold และการปรับตั้งค่าเครื่องจักรอย่างละเอียด ไม่เพียงแต่จะช่วยลดปัญหา Flash Defect ได้เท่านั้น แต่ยังช่วยยืดอายุการใช้งานของแม่พิมพ์และลดอัตราการเกิดของเสีย (Reject) ในระยะยาวได้อย่างยั่งยืนครับ

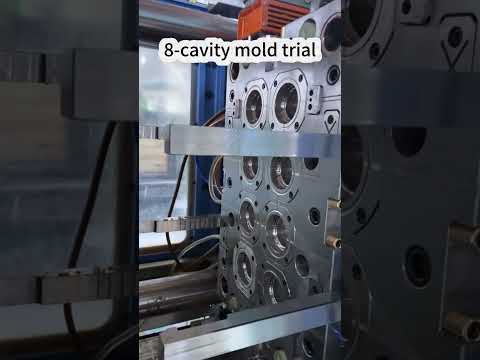
เจาะลึกการทดสอบ Multi cavity mold แม่พิมพ์ฉีดพลาสติก 8 Cavity ก่อนเริ่มผลิตจริง

ในอุตสาหกรรมการผลิตพลาสติก ความเร็วและความเที่ยงตรงคือหัวใจสำคัญของการแข่งขัน โดยเฉพาะการผลิตชิ้นส่วนในปริมาณมาก (Mass Production) การเลือกใช้เทคโนโลยี Multi cavity mold หรือแม่พิมพ์แบบหลายช่องหล่อ จึงเข้ามามีบทบาทสำคัญในการเพิ่มกำลังการผลิตและช่วยลดต้นทุนต่อชิ้นได้อย่างมหาศาล

ทำไมต้องมีการทดสอบแม่พิมพ์ (Mold Trial) ก่อนผลิตจริง?

จากวิดีโอสาธิตการทดสอบแม่พิมพ์ฉีดพลาสติกขนาด 8 Cavity (8 ช่องหล่อ) เราจะได้เห็นขั้นตอนสำคัญที่เรียกว่า "Mold Trial" หรือการทดสอบแม่พิมพ์ก่อนนำไปใช้งานจริงในสายการผลิต ขั้นตอนนี้มีความจำเป็นอย่างยิ่ง เนื่องจากแม่พิมพ์ประเภท Multi cavity mold มีความซับซ้อนในการกระจายเนื้อพลาสติกเหลวไปยังทุกๆ ช่องหล่อให้มีความสมดุลเท่าเทียมกัน

การทำ Mold Trial จะช่วยให้วิศวกรและผู้เชี่ยวชาญสามารถตรวจสอบปัจจัยสำคัญต่างๆ ได้อย่างแม่นยำ เช่น: * ความสมบูรณ์ของชิ้นงาน: ตรวจเช็กว่าพลาสติกไหลเข้าเต็มทุกช่องหล่อหรือไม่ * การปรับตั้งค่าเครื่องฉีด: ปรับระดับแรงดัน อุณหภูมิ และเวลาในการฉีด (Cycle Time) ให้เหมาะสมที่สุด * การป้องกันข้อผิดพลาด: ลดปัญหาชิ้นงานบิดเบี้ยว เกิดรอยบุ๋ม (Sink Marks) หรือเกิดครีบเกิน (Flash) บนชิ้นงาน

ข้อดีของการใช้แม่พิมพ์แบบ 8-Cavity ในงานอุตสาหกรรม

การเลือกใช้แม่พิมพ์แบบ 8 ช่องหล่อ ถือเป็นรูปแบบหนึ่งของ Multi cavity mold ที่ได้รับความนิยมสูงในการผลิตชิ้นส่วนพลาสติกขนาดเล็กถึงปานกลาง เพราะช่วยให้โรงงานสามารถผลิตชิ้นส่วนที่เหมือนกันทุกประการได้ถึง 8 ชิ้นในการฉีดเพียงรอบเดียว ส่งผลให้ประหยัดเวลา ลดการใช้พลังงานของเครื่องจักร และช่วยให้ตอบสนองความต้องการของตลาดได้อย่างรวดเร็ว

สรุปได้ว่า การทำ Mold Trial สำหรับแม่พิมพ์แบบหลายช่องหล่อ ไม่ใช่เป็นเพียงแค่ขั้นตอนการทดสอบทดลองทั่วไป แต่คือหัวใจสำคัญในการประกันคุณภาพสินค้า ช่วยลดความเสี่ยงจากความเสียหาย และเพิ่มคุ้มค่าสูงสุดก่อนเริ่มต้นกระบวนการผลิตจริงในระดับอุตสาหกรรม

เผยเทคนิคผลิตกระเป๋าเครื่องมือระดับพรีเมียม: วิธี Overmold แม่เหล็กอย่างมืออาชีพ ไร้รอยแตกร้าว

เคยสงสัยไหมครับว่า ทำไมกระเป๋าเก็บอุปกรณ์ช่างระดับท็อปเอนด์ (Top-tier tool gear) ถึงมีระบบเปิด-ปิดด้วยแม่เหล็กที่เรียบเนียน ดูหรูหรา และใช้งานได้ทนทานขนาดนั้น? เบื้องหลังฟังก์ชันการใช้งานที่สมบูรณ์แบบนี้ มาจากเทคนิคการผลิตขั้นสูงที่เรียกว่าการ Overmold แม่เหล็กนั่นเอง

ทำไมการหุ้มแม่เหล็กถึงเป็นเรื่องยาก? แม่เหล็กแรงสูงที่นิยมใช้ในผลิตภัณฑ์คุณภาพสูง แม้จะมีแรงดูดมหาศาลแต่กลับมีจุดอ่อนสำคัญคือความ "เปราะบาง" และแตกหักง่าย หากนำไปผ่านกระบวนการฉีดพลาสติกแบบทั่วไป (Injection Molding) ที่ใช้แรงดันและอุณหภูมิสูง มักจะทำให้แม่เหล็กเกิดรอยแตกร้าวหรือสูญเสียสภาพบังคับทางแม่เหล็กทันที

ทางออกด้วย Low-Pressure Vertical Injection Molding เพื่อแก้ปัญหานี้ โรงงานผู้ผลิตชั้นนำจึงเลือกใช้นวัตกรรม "การฉีดพลาสติกแนวตั้งแรงดันต่ำ" ซึ่งเป็นกระบวนการ Insert Molding ที่ถูกออกแบบมาเพื่อทำ Overmold ชิ้นส่วนที่เปราะบางโดยเฉพาะ โดยมีจุดเด่นที่น่าสนใจดังนี้:

  1. ควบคุมแรงดันได้แม่นยำ: เทคโนโลยีแรงดันต่ำจะช่วยให้เนื้อพลาสติกไหลครอบคลุมแม่เหล็กได้อย่างทั่วถึง โดยไม่สร้างแรงอัดที่ทำให้แม่เหล็กด้านในแตกหัก
  2. แม่นยำด้วยระบบแนวตั้ง (Vertical Alignment): การวางแม่พิมพ์ในแนวตั้งช่วยให้จัดวางแม่เหล็กเข้าตำแหน่งได้อย่างเสถียร ลดอัตราการคลาดเคลื่อนระหว่างการฉีดพลาสติก
  3. เพิ่มความทนทานสูงสุด: ชั้นพลาสติกที่ห่อหุ้มจะทำหน้าที่เป็นเกราะป้องกันความชื้น ฝุ่นละออง และแรงกระแทกจากภายนอก ช่วยให้แม่เหล็กไม่เป็นสนิมและมีอายุการใช้งานยาวนานขึ้น

สรุป การเลือกใช้เทคนิค Overmold แม่เหล็กอย่างถูกต้อง ไม่เพียงแต่ช่วยลดอัตราการเสียของชิ้นงานในกระบวนการผลิต แต่ยังช่วยยกระดับดีไซน์ของสินค้าให้ดูพรีเมียม ไร้รอยต่อ และตอบโจทย์การใช้งานหนักระดับมืออาชีพได้อย่างลงตัว หากคุณกำลังมองหาวิธีเพิ่มมูลค่าให้ผลิตภัณฑ์ การใช้เทคโนโลยีการฉีดพลาสติกแนวตั้งแรงดันต่ำถือเป็นตัวเลือกที่ไม่ควรมองข้าม

เทคนิคเลือกเหล็กทำแม่พิมพ์ฉีดพลาสติก: เจาะลึกความแข็งและการทำผิวสำหรับ Insert mold คุณภาพสูง

ในการผลิตชิ้นงานพลาสติกคุณภาพสูง ปัจจัยที่สำคัญที่สุดอย่างหนึ่งที่ส่งผลต่อต้นทุนและอายุการใช้งานของแม่พิมพ์คือ "การเลือกเกรดเหล็ก" หลายคนอาจสงสัยว่าทำไมแม่พิมพ์ที่มีรูปร่างหน้าตาเหมือนกัน แต่กลับมีประสิทธิภาพและราคาที่ต่างกันอย่างสิ้นเชิง คำตอบมักอยู่ที่การเลือกวัสดุและการจัดการคุณสมบัติทางกายภาพของเหล็ก โดยเฉพาะในส่วนประกอบสำคัญอย่าง Insert mold ที่ต้องรับภาระหนักในกระบวนการผลิต

ความแข็งของเหล็ก (Hardness) และความทนทาน ระดับความแข็งของเหล็กเป็นตัวกำหนดความสามารถในการทนต่อแรงกดและการสึกหรอ การเลือกเหล็กที่มีค่าความแข็งเหมาะสมจะช่วยลดปัญหาแม่พิมพ์บิดเบี้ยวหรือยุบตัวระหว่างการใช้งาน สำหรับการทำชิ้นส่วน Insert mold เกรดเหล็กที่นิยมใช้มักจะต้องผ่านกระบวนการชุบแข็งเพื่อให้ได้ค่า Rockwell (HRC) ที่เหมาะสมกับประเภทของพลาสติกและจำนวนการผลิต (Cycle) ที่คาดหวัง

การชุบแข็ง (Heat Treatment) เพื่อเสถียรภาพ กระบวนการชุบแข็งไม่ได้มีไว้เพื่อเพิ่มความแข็งเพียงอย่างเดียว แต่ยังช่วยในเรื่องของเสถียรภาพทางขนาด (Dimensional Stability) เหล็กที่ผ่านการ Heat Treatment อย่างถูกต้องจะช่วยให้มั่นใจได้ว่า เมื่อแม่พิมพ์ต้องทำงานภายใต้ความร้อนและความดันสูง ชิ้นส่วนต่างๆ จะยังคงขนาดที่แม่นยำ ไม่ขยายตัวหรือหดตัวจนทำให้ชิ้นงานพลาสติกเสียรูป

การตกแต่งผิว (Surface Finish) และความสวยงาม สุดท้ายคือเรื่องของการทำผิวสัมผัส ไม่ว่าจะเป็นการขัดเงา (Polishing) หรือการทำลวดลาย (Texturing) เหล็กแต่ละเกรดมีความสามารถในการรับการตกแต่งผิวที่ต่างกัน เหล็กคุณภาพสูงที่มีมลทินต่ำจะช่วยให้การทำผิวเงากระจก (Mirror Finish) ทำได้ง่ายและคงทนกว่า ซึ่งเป็นสิ่งจำเป็นอย่างยิ่งสำหรับ Insert mold ที่ใช้ผลิตชิ้นงานที่เน้นความสวยงามหรือต้องการการถอดแบบที่ลื่นไหล

สรุปแล้ว การทำความเข้าใจความสัมพันธ์ระหว่างความแข็ง การชุบแข็ง และการตกแต่งผิว จะช่วยให้คุณตัดสินใจเลือกเหล็กได้ตอบโจทย์ทั้งในแง่ของคุณภาพชิ้นงานและงบประมาณการผลิตอย่างยั่งยืน

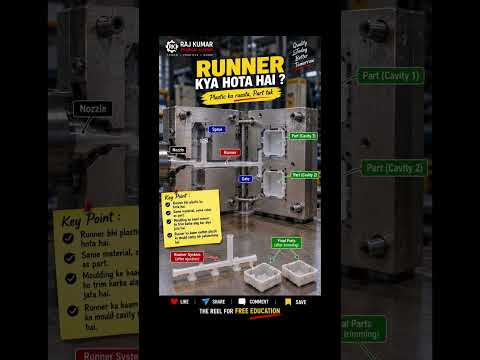
ไขข้อข้องใจ! Runner ในงานฉีดพลาสติกคืออะไร? ทำความเข้าใจระบบ Cold runner mold ฉบับเข้าใจง่าย

ในอุตสาหกรรมการฉีดพลาสติก (Injection Moulding) คำว่า "Runner" หรือ "ทางวิ่งพลาสติก" ถือเป็นองค์ประกอบหัวใจสำคัญที่ไม่ควรมองข้าม เพราะเป็นตัวกลางในการนำพลาสติกหลอมเหลวเข้าสู่แม่พิมพ์เพื่อขึ้นรูปเป็นชิ้นงาน สำหรับผู้ที่เริ่มต้นศึกษา การเข้าใจหลักการทำงานของ Cold runner mold จะช่วยให้คุณมองเห็นภาพรวมของกระบวนการผลิตได้อย่างชัดเจนและเป็นระบบมากยิ่งขึ้น

เส้นทางการเดินทางของพลาสติกในแม่พิมพ์ (Flow Sequence)

เพื่อให้เห็นภาพการทำงานได้ง่ายขึ้น กระบวนการไหลของพลาสติกหลอมเหลวภายในแม่พิมพ์จะเดินทางผ่าน 5 จุดสำคัญ ดังนี้:

  1. Nozzle (หัวฉีด): จุดเริ่มต้นที่ปล่อยพลาสติกเหลวออกจากเครื่องฉีด
  2. Sprue (รูฉีด): ช่องทางหลักช่องแรกที่รับพลาสติกเข้าสู่ตัวแม่พิมพ์
  3. Runner (ทางวิ่ง): ช่องทางแขนงที่ช่วยกระจายพลาสติกไปตามจุดต่างๆ
  4. Gate (ทางเข้าชิ้นงาน): ประตูขนาดเล็กที่คอยควบคุมการไหลของพลาสติกก่อนเข้าสู่ชิ้นงาน
  5. Cavity (แม่พิมพ์ชิ้นงาน): ช่องว่างสำหรับขึ้นรูปพลาสติกให้กลายเป็นชิ้นงานจริง

Runner คืออะไร และสัมพันธ์อย่างไรกับ Cold runner mold?

Runner ทำหน้าที่เปรียบเสมือน "ถนน" ที่ลำเลียงพลาสติกเหลวจาก Sprue กระจายไปยัง Gate ต่างๆ ในระบบแม่พิมพ์แบบ Cold runner mold ช่องทางวิ่งนี้จะไม่มีระบบความร้อนเลี้ยงไว้ ทำให้พลาสติกที่ค้างอยู่ในช่อง Runner เย็นตัวและแข็งตัวพร้อมๆ กับชิ้นงานพลาสติกใน Cavity เมื่อแม่พิมพ์เปิดออก ชิ้นงานและเศษพลาสติกตรงส่วน Runner จะถูกถอดออกมาพร้อมกัน ซึ่งเศษพลาสติกส่วนนี้สามารถนำไปบดรีไซเคิลเพื่อกลับมาใช้ใหม่ได้

ทำไม Cold runner mold จึงยังเป็นระบบที่นิยมใช้?

แม้ปัจจุบันจะมีเทคโนโลยีใหม่ๆ เกิดขึ้น แต่การเลือกใช้ Cold runner mold ก็ยังคงได้รับความนิยมอย่างแพร่หลาย เนื่องจากมีโครงสร้างที่ไม่ซับซ้อน ต้นทุนการผลิตและบำรุงรักษาแม่พิมพ์ต่ำกว่าระบบอื่น อีกทั้งยังเหมาะสำหรับการผลิตชิ้นงานที่ต้องมีการเปลี่ยนสีพลาสติกบ่อยๆ

สรุป

การทำความเข้าใจหน้าที่ของ Runner และการทำงานของระบบแม่พิมพ์ จะช่วยให้คุณสามารถเลือกใช้เทคโนโลยีได้เหมาะสมกับงบประมาณและประเภทของชิ้นงาน ซึ่งเป็นก้าวสำคัญในการลดต้นทุนและเพิ่มประสิทธิภาพในกระบวนการฉีดพลาสติกได้อย่างยั่งยืน

เจาะลึกความต่าง Two shot mold และ Overmolding เทคนิคสร้างชิ้นงานหลายวัสดุที่ผู้ผลิตควรรู้

ในปัจจุบันการผลิตชิ้นส่วนพลาสติกไม่ได้จำกัดอยู่เพียงแค่สีเดียวหรือวัสดุชนิดเดียวอีกต่อไป หากคุณเคยสังเกตอุปกรณ์ใกล้ตัวอย่าง แปรงสีฟันที่มีด้ามจับนุ่มกระชับมือ หรือเคสโทรศัพท์มือถือที่มีการผสมผสานระหว่างพลาสติกแข็งและยาง คุณกำลังเผชิญหน้ากับผลลัพธ์ของเทคนิคการฉีดขึ้นรูปขั้นสูง ซึ่งสองเทคนิคที่ถูกพูดถึงมากที่สุดคือ Two-shot Molding และ Overmolding แม้จะให้ผลลัพธ์ที่คล้ายคลึงกัน แต่กระบวนการทำงานและข้อดีนั้นมีความแตกต่างกันอย่างสิ้นเชิง

Two shot mold คืออะไร? Two-shot molding หรือที่มักเรียกกันว่า Double-shot injection เป็นกระบวนการที่ใช้เครื่องฉีดพลาสติกเครื่องเดียวแต่มีหัวฉีดสองหัว (Injection Units) กระบวนการเริ่มจากหัวฉีดแรกฉีดวัสดุชนิดแรกเข้าไปในแม่พิมพ์ จากนั้นแม่พิมพ์จะหมุนหรือเปลี่ยนตำแหน่งอัตโนมัติ เพื่อให้หัวฉีดที่สองฉีดวัสดุอีกชนิดทับลงไปในทันที การใช้ Two shot mold ช่วยให้ชิ้นงานทั้งสองส่วนผสานเข้าด้วยกันในระดับโมเลกุลขณะที่พลาสติกยังร้อนอยู่ ทำให้ได้ชิ้นงานที่มีความแข็งแรงและแม่นยำสูงมาก

ทำความรู้จักกับ Overmolding ในขณะที่ Overmolding เป็นกระบวนการที่แยกออกจากกันอย่างชัดเจน โดยชิ้นส่วนพื้นฐาน (Substrate) จะถูกฉีดขึ้นรูปมาก่อนและปล่อยให้เย็นตัวลง จากนั้นจึงนำชิ้นส่วนนั้นไปวางในแม่พิมพ์อีกตัวหนึ่ง (หรือเครื่องฉีดอีกเครื่อง) เพื่อฉีดวัสดุชนิดที่สองทับลงไป วิธีนี้มักใช้ในกรณีที่ต้องการใช้วัสดุที่แตกต่างกันอย่างสิ้นเชิง หรือในงานผลิตที่ต้องการความยืดหยุ่นในเรื่องของเครื่องจักร

ความแตกต่างที่สำคัญและการเลือกใช้งาน หากคุณต้องตัดสินใจเลือกระหว่างสองเทคนิคนี้ ปัจจัยเรื่อง "จำนวนการผลิต" และ "ความแม่นยำ" คือตัวตัดสินที่สำคัญที่สุด การเลือกใช้ Two shot mold จะมีค่าใช้จ่ายด้านแม่พิมพ์และเครื่องจักรที่สูงกว่าในช่วงเริ่มต้น แต่จะคุ้มค่ามหาศาลในระยะยาวสำหรับการผลิตจำนวนมาก (Mass Production) เพราะช่วยลดขั้นตอนการประกอบ (Assembly) และลดความเสี่ยงจากความผิดพลาดของมนุษย์ (Human Error)

นอกจากนี้ Two shot mold ยังโดดเด่นในเรื่องของความสวยงามและการเก็บงานที่ละเอียดกว่า เนื่องจากไม่มีรอยต่อที่เกิดจากการขยับชิ้นงานด้วยมือเหมือนในระบบ Overmolding ทั่วไป

สรุป การเลือกเทคนิคที่ถูกต้องจะช่วยให้คุณควบคุมต้นทุนและคุณภาพของสินค้าได้อย่างมีประสิทธิภาพ หากโปรเจกต์ของคุณเน้นความแม่นยำสูงและมีจำนวนการผลิตจำนวนมาก Two shot mold คือคำตอบที่ตอบโจทย์ที่สุด แต่หากเป็นการผลิตจำนวนน้อยหรือต้องการทดลองวัสดุที่หลากหลาย Overmolding อาจเป็นทางเลือกที่ประหยัดกว่าในแง่ของค่าแม่พิมพ์ครับ

เจาะลึก Ejector Pins: ความลับเบื้องหลังการปลดชิ้นงานในกระบวนการ Injection mold

เคยสงสัยไหมครับว่า ชิ้นส่วนพลาสติกที่เราใช้กันอยู่ทุกวัน ไม่ว่าจะเป็นเคสโทรศัพท์มือถือ ชิ้นส่วนรถยนต์ หรือของใช้ในบ้าน ถูกผลิตออกมาให้เรียบเนียนและมีรูปทรงที่สมบูรณ์แบบได้อย่างไร? เบื้องหลังความสำเร็จเหล่านี้ แน่นอนว่าต้องยกความดีความชอบให้กับกระบวนการ Injection mold หรือการฉีดขึ้นรูปพลาสติก แต่รู้หรือไม่ว่ามีฮีโร่เบื้องหลังที่ซ่อนอยู่ภายในแม่พิมพ์ นั่นก็คือ "Ejector Pins" หรือหมุดปลดชิ้นงานนั่นเอง

Ejector Pins คืออะไร และทำหน้าที่อย่างไร?

Ejector Pins คือแท่งโลหะทรงกระบอกขนาดเล็กที่ติดตั้งอยู่ภายในฝั่งเคลื่อนที่ของแม่พิมพ์ หน้าที่หลักของมันฟังดูง่ายแต่มีความสำคัญระดับชี้ชะตาคุณภาพของชิ้นงาน นั่นคือ "การดันชิ้นงานพลาสติกออกจากแม่พิมพ์" หลังจากที่พลาสติกเหลวถูกฉีดเข้าไป และผ่านกระบวนการหล่อเย็นจนเซตตัวแข็งเป็นรูปทรงตามต้องการแล้ว

หากไม่มี Ejector Pins ชิ้นงานพลาสติกจะติดแน่นอยู่กับแม่พิมพ์เนื่องจากความร้อนและการหดตัว ซึ่งจะทำให้ไม่สามารถนำชิ้นงานออกมาได้โดยไม่เกิดความเสียหาย

ทำไม Ejector Pins ถึงเปรียบเสมือน "เวทมนตร์" ในการผลิต

การทำงานของ Ejector Pins ต้องอาศัยความแม่นยำทางวิศวกรรมสูงมาก หากแรงดันของหมุดไม่สม่ำเสมอ หรือวางตำแหน่งไม่ถูกต้อง อาจทำให้ชิ้นงานเกิดรอยบุ๋ม รอยด่าง หรือบิดเบี้ยวเสียหายได้

ดังนั้น ในบริการรับทำ Injection mold แบบสั่งทำพิเศษ (Custom Injection Molding) ผู้เชี่ยวชาญจึงต้องคำนวณตำแหน่ง จำนวน และแรงกดของ Ejector Pins อย่างพิถีพิถัน เพื่อให้ชิ้นงานถูกปลดออกมาได้อย่างนุ่มนวล ไร้รอยตำหนิ และพร้อมเข้าสู่กระบวนการต่อไปได้อย่างรวดเร็ว

สรุป

แม้ว่า Ejector Pins จะเป็นเพียงชิ้นส่วนเล็กๆ ที่ซ่อนอยู่ภายในระบบ แต่ถือเป็นหัวใจสำคัญที่ทำให้กระบวนการ Injection mold ดำเนินไปได้อย่างราบรื่นและมีประสิทธิภาพ การเข้าใจการทำงานของชิ้นส่วนนี้จะช่วยให้เราเห็นถึงความพิถีพิถันในงานอุตสาหกรรมพลาสติก ที่เปลี่ยนเม็ดพลาสติกธรรมดาให้กลายเป็นผลิตภัณฑ์คุณภาพสูงที่เราใช้งานกันในชีวิตประจำวัน

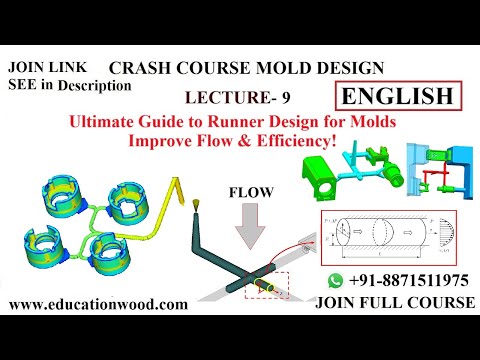
เจาะลึกเทคนิคการออกแบบ Cold runner mold เพิ่มประสิทธิภาพการไหลและลดต้นทุนงานแม่พิมพ์

ในการผลิตชิ้นส่วนพลาสติกด้วยกระบวนการฉีดขึ้นรูป (Plastic Injection Molding) หัวใจสำคัญที่กำหนดทั้งคุณภาพของชิ้นงานและต้นทุนการผลิตก็คือ "การออกแบบระบบทางวิ่งพลาสติก" (Runner Design) ซึ่งหนึ่งในระบบที่ได้รับความนิยมมากที่สุดในอุตสาหกรรมคือ Cold runner mold เนื่องจากมีโครงสร้างที่ไม่ซับซ้อน ดูแลรักษาง่าย และมีต้นทุนการสร้างแม่พิมพ์ที่ประหยัดกว่าระบบอื่นๆ

ทำไมการออกแบบ Runner ถึงส่งผลต่อประสิทธิภาพการผลิต?

ระบบ Runner ทำหน้าที่เป็นช่องทางลำเลียงพลาสติกเหลวจากหัวฉีดเข้าสู่โพรงแม่พิมพ์ (Cavity) หากออกแบบไม่ดีพอ อาจส่งผลให้เกิดปัญหาชิ้นงานฉีดไม่เต็ม (Short Shot), รอยเชื่อมพลาสติกไม่ประสานกัน (Weld Line) หรือเวลาในการผลิต (Cycle Time) ที่ยาวนานเกินความจำเป็น การเข้าใจหลักการออกแบบอย่างถูกต้องจึงช่วยเพิ่มประสิทธิภาพการไหล (Flow) และลดของเสียในกระบวนการผลิตได้อย่างมีนัยสำคัญ

เคล็ดลับการออกแบบ Cold runner mold ให้ได้ประสิทธิภาพสูงสุด

เพื่อปรับปรุงระบบทางวิ่งในแม่พิมพ์ Cold runner mold ให้ทำงานได้อย่างมีประสิทธิภาพและคุ้มค่าที่สุด ควรพิจารณาปัจจัยสำคัญดังต่อไปนี้:

  1. เลือกรูปทรงตัดขวางที่เหมาะสม (Runner Profile): รูปทรงวงกลม (Full Round) เป็นรูปทรงที่ดีที่สุดเพราะมีอัตราส่วนพื้นที่ผิวต่อปริมาตรน้อยที่สุด ช่วยลดการสูญเสียความร้อนและแรงดันได้ดี แต่หากต้องการความสะดวกในการกัดงานแม่พิมพ์ รูปทรงพาโบลิด (Trapezoidal) ก็เป็นตัวเลือกยอดนิยมที่ใช้งานได้ดีเช่นกัน
  2. ขนาดและความยาวของทางวิ่ง: ควรออกแบบให้สั้นและมีขนาดพอดีที่สุด เพราะหาก Runner ใหญ่เกินไป จะทำให้เสียเวลาในขั้นตอนการทำให้เย็นตัว (Cooling Time) และสิ้นเปลืองเนื้อพลาสติกโดยไม่จำเป็น
  3. การรักษาสมดุลของการไหล (Balanced Flow System): ต้องแน่ใจว่าพลาสติกเหลวสามารถไหลเข้าสู่ทุกโพรงแม่พิมพ์พร้อมกัน ด้วยความดันและอุณหภูมิที่เท่ากัน เพื่อป้องกันปัญหาชิ้นงานบิดเบี้ยวหรือขนาดไม่ได้มาตรฐาน

สรุป

การพัฒนาทักษะและเข้าใจหลักการออกแบบ Cold runner mold อย่างถูกวิธี ไม่เพียงแต่ช่วยแก้ปัญหาเรื่องการไหลของพลาสติกเท่านั้น แต่ยังช่วยลดต้นทุนค่าวัตถุดิบและเพิ่มความเร็วในการผลิตได้อย่างยั่งยืน เหมาะสำหรับวิศวกรและนักออกแบบแม่พิมพ์ที่ต้องการยกระดับงานช่างสู่มาตรฐานมืออาชีพ

เจาะลึกเทคโนโลยี Hot runner mold: กุญแจสำคัญสู่การเพิ่มประสิทธิภาพและลดต้นทุนในงานฉีดพลาสติก

ในอุตสาหกรรมการผลิตชิ้นส่วนพลาสติกในปัจจุบัน การควบคุมต้นทุนและเวลาในการผลิต (Cycle Time) ถือเป็นหัวใจสำคัญที่จะช่วยให้ธุรกิจแข่งขันได้ หนึ่งในโซลูชันที่ได้รับการยอมรับอย่างกว้างขวางและก้าวเข้ามาเปลี่ยนโฉมหน้ากระบวนการผลิตคือเทคโนโลยี Hot runner mold ซึ่งเป็นระบบแม่พิมพ์ที่ถูกออกแบบมาเพื่อแก้ปัญหาที่พบในระบบแม่พิมพ์แบบเดิมๆ

Hot runner mold คืออะไร? โดยปกติแล้ว แม่พิมพ์ฉีดพลาสติกแบบทั่วไป (Cold Runner) จะมีส่วนของทางวิ่งพลาสติกที่แข็งตัวพร้อมกับชิ้นงาน ซึ่งกลายเป็นขยะ (Scrap) ที่ต้องนำไปบดใหม่หรือทิ้งไป แต่สำหรับระบบ Hot runner mold นั้น ภายในแม่พิมพ์จะมีระบบทำความร้อนที่ติดตั้งไว้ในชุด Manifold และหัวฉีด (Nozzles) เพื่อรักษาอุณหภูมิของเม็ดพลาสติกให้หลอมละลายอยู่เสมอในทางวิ่ง ทำให้สามารถฉีดพลาสติกเข้าสู่แม่พิมพ์ได้โดยตรงโดยไม่เกิดเศษพลาสติกในทางวิ่ง

ข้อดีที่โดดเด่นของระบบ Hot runner 1. ลดของเสียและประหยัดวัตถุดิบ: เนื่องจากไม่มีเศษพลาสติกจากทางวิ่ง (Runner) ทำให้คุณสามารถประหยัดต้นทุนเม็ดพลาสติกได้มหาศาล โดยเฉพาะในงานที่ต้องใช้เม็ดพลาสติกเกรดวิศวกรรมที่มีราคาสูง 2. ลดระยะเวลาในการผลิต: ระบบนี้ช่วยลดเวลาในการรอให้พลาสติกในทางวิ่งแข็งตัว ทำให้รอบการฉีด (Cycle Time) สั้นลง ส่งผลให้สามารถผลิตชิ้นงานได้จำนวนมากขึ้นในเวลาที่เท่าเดิม 3. คุณภาพชิ้นงานที่สม่ำเสมอ: การควบคุมอุณหภูมิที่แม่นยำภายในระบบช่วยให้พลาสติกไหลเข้าสู่แม่พิมพ์ได้อย่างสมดุล ลดปัญหาเรื่องรอยยุบ (Sink Marks) หรือความเครียดภายในชิ้นงาน ทำให้ได้ชิ้นงานที่มีคุณภาพสูงและสม่ำเสมอ

การเลือกโซลูชันที่เหมาะกับความต้องการ การเลือกใช้งาน Hot runner mold จำเป็นต้องพิจารณาจากหลายปัจจัย เช่น ประเภทของวัสดุพลาสติกที่ใช้ ขนาดของชิ้นงาน และจำนวนการผลิตที่ต้องการ แม้ว่าการลงทุนเริ่มต้นอาจจะสูงกว่าแม่พิมพ์ระบบทั่วไป แต่เมื่อพิจารณาถึงความคุ้มค่าในระยะยาว ทั้งจากค่าแรงที่ลดลงจากการไม่ต้องตกแต่งชิ้นงาน และค่าวัตถุดิบที่ประหยัดได้ เทคโนโลยีนี้จึงเป็นการลงทุนที่คุ้มค่าอย่างยิ่งสำหรับโรงงานฉีดพลาสติกยุคใหม่

สรุปได้ว่า หากคุณต้องการยกระดับมาตรฐานการผลิตและเพิ่มขีดความสามารถในการแข่งขัน การเปลี่ยนมาใช้โซลูชันแม่พิมพ์แบบ Hot runner คือก้าวสำคัญที่จะช่วยให้กระบวนการผลิตของคุณมีประสิทธิภาพ แม่นยำ และยั่งยืนมากยิ่งขึ้นในอนาคต

เจาะลึกเทคโนโลยี Two shot mold: นวัตกรรมการผลิตชิ้นส่วน PC+PC ระดับพรีเมียมสำหรับ De'Longhi

ในโลกของการผลิตชิ้นส่วนพลาสติกที่มีความซับซ้อนและต้องการความสวยงามระดับพรีเมียม เทคนิคการฉีดพลาสติกสองสีหรือสองชนิดกำลังเป็นที่ต้องการอย่างมาก โดยเฉพาะเทคโนโลยี Two shot mold ที่ช่วยทลายข้อจำกัดด้านการออกแบบและการประกอบชิ้นส่วน วันนี้เราจะพาทุกท่านไปทำความรู้จักกับโซลูชันจาก Okay Mold ผู้เชี่ยวชาญด้านการผลิตแม่พิมพ์ความแม่นยำสูง

Two shot mold คืออะไรและทำไมถึงสำคัญ?

การฉีดพลาสติกแบบ Two shot mold หรือ Double Injection คือกระบวนการฉีดพลาสติกสองชนิดหรือสองสีเข้าด้วยกันในแม่พิมพ์เดียว โดยไม่ต้องถอดชิ้นส่วนออกมาประกอบภายนอก เทคนิคนี้ช่วยให้ชิ้นงานมีความแข็งแรงเป็นเนื้อเดียวกัน ลดความผิดพลาดจากการประกอบ และเพิ่มความสวยงามในระดับที่การฉีดแบบปกติไม่สามารถทำได้

หนึ่งในตัวอย่างที่น่าสนใจคือ ผลงานล่าสุดจาก Okay Mold ที่ได้รับความไว้วางใจในการผลิตชิ้นส่วนสำหรับแบรนด์เครื่องใช้ไฟฟ้าระดับโลกอย่าง De'Longhi โดยเฉพาะการผลิต "Light Guide" (ชิ้นส่วนนำแสง) ที่ใช้เทคนิคการฉีดแบบ PC+PC (Polycarbonate) ซึ่งเป็นวัสดุที่ต้องการการควบคุมอุณหภูมิและความสะอาดอย่างเข้มงวด

ความท้าทายและการแก้ปัญหาด้วยความแม่นยำ

การฉีด PC ทับลงบน PC ในรูปแบบ Overmolding นั้นไม่ใช่เรื่องง่าย เพราะต้องรักษาความใสสะอาดของชิ้นส่วนแรกและควบคุมการยึดเกาะของพลาสติกชั้นที่สองให้สมบูรณ์แบบ Okay Mold ได้นำเสนอโซลูชัน Two shot mold ที่มีความแม่นยำสูง เพื่อให้มั่นใจว่า Light Guide ของ De'Longhi จะสามารถกระจายแสงได้อย่างสม่ำเสมอและมีรูปลักษณ์ที่ไร้ที่ติ

ข้อดีของการเลือกใช้บริการจาก Okay Mold

  1. คุณภาพระดับสากล: เรามีความเชี่ยวชาญในการทำแม่พิมพ์สำหรับสินค้าแบรนด์ไฮเอนด์ ทำให้เข้าใจมาตรฐานความต้องการที่สูงเป็นพิเศษ
  2. ลดต้นทุนระยะยาว: แม้การลงทุนใน Two shot mold จะดูสูงในตอนแรก แต่เมื่อเทียบกับการลดขั้นตอนการประกอบและการลดอัตราของเสีย (Defect rate) ถือเป็นการลงทุนที่คุ้มค่าอย่างยิ่ง
  3. ความแม่นยำสูง: ด้วยเทคโนโลยีการผลิตที่ทันสมัย ทำให้ชิ้นงานทุกชิ้นมีขนาดและคุณภาพที่สม่ำเสมอ

หากคุณกำลังมองหาพันธมิตรในการผลิตชิ้นส่วนพลาสติกที่ต้องการความประณีตและเทคโนโลยีขั้นสูง Okay Mold พร้อมนำเสนอโซลูชันด้านการทำแม่พิมพ์และการฉีดพลาสติกที่ตอบโจทย์ธุรกิจของคุณอย่างมืออาชีพ เพื่อสร้างสรรค์ผลิตภัณฑ์ที่มีคุณภาพโดดเด่นในตลาดโลกอย่างแท้จริง

ไขลับความสำเร็จงานขึ้นรูปพลาสติก: เลือก Plastic mold อย่างไรให้ตอบสนองไว และผลิตได้เสถียรในระยะยาว

ในโลกของการผลิตอุตสาหกรรมยุคปัจจุบัน กระบวนการฉีดขึ้นรูปพลาสติก (Plastic Injection Molding) ถือเป็นหัวใจสำคัญในการสร้างสรรค์ชิ้นส่วนที่มีคุณภาพและได้มาตรฐาน แต่คำถามคือ ทำอย่างไรให้การผลิตสามารถตอบสนองต่อความต้องการของตลาดได้อย่างรวดเร็ว พร้อมๆ กับการรักษามาตรฐานการผลิตจำนวนมากได้อย่างเสถียร? คำตอบนั้นอยู่ที่การเลือกและพัฒนา Plastic mold ผ่านกระบวนการทางวิศวกรรมที่ครบวงจร

1. การตอบสนองที่รวดเร็ว (Rapid Response) กุญแจสู่ความได้เปรียบ

ความเร็วคือปัจจัยชี้ขาดในธุรกิจยุคใหม่ ตั้งแต่ขั้นตอนการวิเคราะห์ความต้องการ การปรับแก้แบบวิศวกรรม ไปจนถึงการขึ้นชิ้นงานทดลอง ผู้ให้บริการ Plastic mold ที่มีความเชี่ยวชาญจะสามารถตอบสนองต่อโจทย์ของลูกค้าได้อย่างทันท่วงที ช่วยลดระยะเวลาในกระบวนการพัฒนาผลิตภัณฑ์ (R&D) และส่งผลให้สินค้าของคุณสามารถเปิดตัวเข้าสู่ตลาดได้ไวกว่าคู่แข่ง

2. การผลิตจำนวนมากที่เสถียร (Stable Mass Production)

ความท้าทายที่แท้จริงของการฉีดพลาสติก ไม่ใช่แค่การสร้างชิ้นงานแรกให้สมบูรณ์แบบ แต่คือการรักษาคุณภาพให้คงที่ตลอดการผลิตระดับหลักแสนหรือหลักล้านชิ้น การเลือก Plastic mold ที่ผ่านการออกแบบโครงสร้างอย่างแม่นยำและใช้วัสดุทนทาน จะช่วยลดความเสี่ยงเรื่องอัตราของเสีย (Defect Rate) ลดการสึกหรอของแม่พิมพ์ และป้องกันปัญหาการหยุดชะงักของสายการผลิตได้อย่างมีประสิทธิภาพ

3. ครอบคลุมทุกขั้นตอนด้วยระบบวิศวกรรมเต็มรูปแบบ

การทำงานร่วมกับผู้เชี่ยวชาญที่มีกระบวนการทางวิศวกรรมแบบครบวงจร (Full-Process Engineering) ตั้งแต่การออกแบบแม่พิมพ์ การจำลองการไหลของพลาสติก การทดสอบฉีด (Mold Trial) ไปจนถึงการปรับแต่งขั้นสุดท้าย จะช่วยควบคุมทั้งต้นทุนและเวลาได้อย่างแม่นยำ ทำให้มั่นใจได้ว่างานผลิตจะดำเนินไปอย่างราบรื่นไม่มีสะดุด

สรุป การตัดสินใจเลือกแม่พิมพ์พลาสติกคุณภาพสูงที่มาพร้อมกับการบริการที่รวดเร็วและกระบวนการผลิตที่เสถียร ไม่ใช่เพียงแค่การซื้ออุปกรณ์การผลิต แต่คือการลงทุนในรากฐานที่มั่นคงซึ่งจะช่วยสร้างความได้เปรียบทางการแข่งขันให้แก่ธุรกิจของคุณในระยะยาว

ยกระดับอุตสาหกรรมพลาสติก: เจาะลึกการใช้เซนเซอร์อัจฉริยะเพื่อเพิ่มประสิทธิภาพ Injection mold

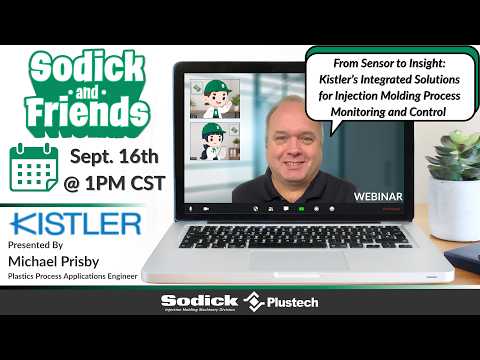
ในยุคที่อุตสาหกรรมการผลิตพลาสติกมีการแข่งขันสูง การควบคุมคุณภาพชิ้นงานและการลดอัตราของเสีย (Scrap Rate) ถือเป็นหัวใจสำคัญของการดำเนินธุรกิจ ล่าสุดในเซสชัน "Sodick & Friends" ได้มีการนำเสนอนวัตกรรมโดดเด่นจาก Kistler ผู้นำด้านเทคโนโลยีการวัดระดับโลก กับโซลูชันบูรณาการสำหรับการตรวจสอบและควบคุมกระบวนการฉีดพลาสติก หรือ Injection mold แบบครบวงจร ภายใต้แนวคิด "From Sensor to Insight" ที่จะเปลี่ยนข้อมูลการผลิตให้กลายเป็นความเข้าใจเชิงลึก

จากเซนเซอร์สู่ข้อมูลเชิงลึก (From Sensor to Insight)

หัวใจสำคัญของการทำงานเริ่มต้นที่การติดตั้งเซนเซอร์ตรวจวัดแรงดันและความร้อนภายในแม่พิมพ์ (In-cavity pressure and temperature sensors) ของ Kistler เซนเซอร์เหล่านี้จะทำหน้าที่ส่งสัญญาณแบบ Real-time ขณะที่เครื่องฉีดกำลังทำงาน ทำให้ผู้ผลิตสามารถมองเห็นสภาวะจริงที่เกิดขึ้นภายใน Injection mold ได้อย่างแม่นยำ โดยไม่ต้องคาดเดาหรือรอลุ้นผลลัพธ์หลังจากชิ้นงานเย็นตัวลงแล้ว

การผสานพลังระหว่าง Sodick และ Kistler

การทำงานร่วมกันระหว่างเครื่องฉีดพลาสติกความแม่นยำสูงจาก Sodick และระบบประมวลผลของ Kistler ช่วยให้โรงงานสามารถควบคุมกระบวนการผลิตได้อย่างสมบูรณ์แบบ ระบบจะนำข้อมูลแรงดันภายในแม่พิมพ์มาวิเคราะห์เพื่อปรับค่าพารามิเตอร์การฉีดโดยอัตโนมัติ ส่งผลให้ชิ้นงานทุกชิ้นมีคุณภาพสม่ำเสมอ ช่วยลดความเสียหายและยืดอายุการใช้งานของ Injection mold ได้อย่างมีประสิทธิภาพ

ประโยชน์หลักที่โรงงานอุตสาหกรรมจะได้รับ

  1. ลดอัตราการเกิดของเสีย: ตรวจจับความผิดปกติในแม่พิมพ์ได้ทันที สามารถคัดแยกชิ้นงานที่ไม่ผ่านเกณฑ์ออกได้แบบ Real-time
  2. เพิ่มความแม่นยำระดับสูง: เหมาะอย่างยิ่งสำหรับการผลิตชิ้นส่วนอิเล็กทรอนิกส์และอุปกรณ์ทางการแพทย์ที่ต้องการความละเอียดเป๊ะทุกมิติ
  3. ประหยัดเวลาและต้นทุน: ช่วยลดเวลาในการตั้งค่าเครื่อง (Setup time) และนำข้อมูลการผลิตในอดีตมาใช้ปรับปรุงกระบวนการทำงานให้รวดเร็วยิ่งขึ้น

สรุป โซลูชันจาก Kistler และ Sodick ไม่ได้เป็นเพียงแค่อุปกรณ์วัดผล แต่คือการปฏิวัติกระบวนการผลิตที่เปลี่ยนข้อมูลดิบจากเซนเซอร์ให้กลายเป็น "ความรู้เชิงลึก" ที่ช่วยเพิ่มขีดความสามารถในการแข่งขัน ยกระดับการผลิตพลาสติกให้ก้าวสู่มาตรฐาน Industry 4.0 อย่างแท้จริง

วิธีการใช้ Insert พิมพ์โลหะเฉพาะจุดวิกฤต เพื่อลด Cycle Time

ในการออกแบบแม่พิมพ์ฉีดพลาสติก ปัญหาเรื่องความร้อนสะสมในจุดที่เข้าถึงยากมักส่งผลต่อคุณภาพชิ้นงานและ Cycle Time การเลือกใช้ Insert พิมพ์โลหะเฉพาะจุดวิกฤต จึงเป็นเทคนิคสำคัญที่ช่วยเพิ่มประสิทธิภาพการผลิตได้อย่างมหาศาล

ทำไมต้องใช้ Insert โลหะในจุดวิกฤต?

จุดวิกฤต (Critical Areas) คือบริเวณที่มีความหนาของเนื้อพลาสติกมาก หรือส่วนที่เป็นแกนขนาดเล็ก (Small Core) ซึ่งมักเกิดปัญหาความร้อนสะสมสูง การใช้ Insert ที่ทำจากวัสดุที่มีค่าการนำความร้อนสูง (High Thermal Conductivity) จะช่วยระบายความร้อนได้เร็วกว่าเหล็กทำแม่พิมพ์ทั่วไป

ขั้นตอนการใช้งาน Insert พิมพ์โลหะ

  • การวิเคราะห์ตำแหน่ง: ตรวจสอบจุดที่เกิด Hot Spot จากผล Moldflow
  • การเลือกวัสดุ: นิยมใช้ทองแดงผสม (Beryllium Copper) หรือเหล็กกล้าความเร็วสูงที่มีคุณสมบัติถ่ายเทความร้อนได้ดี
  • การติดตั้ง: ออกแบบการสวมประกอบแบบ Precision Fit เพื่อให้การส่งผ่านความร้อนระหว่างหน้าสัมผัสมีประสิทธิภาพสูงสุด
Key Benefit: การใช้ Insert เฉพาะจุดช่วยลดรอบเวลาการผลิต (Cycle Time) และป้องกันการบิดตัว (Warpage) ของชิ้นงานพลาสติกได้อย่างชัดเจน

ข้อควรระวังในการติดตั้ง

การใช้ Insert พิมพ์โลหะเฉพาะจุดวิกฤต ต้องคำนึงถึงรอยต่อ (Parting Line) และความแข็งแรงของโครงสร้างแม่พิมพ์ เพื่อไม่ให้เกิดครีบ (Flash) ในขณะที่ฉีดด้วยแรงดันสูง

Mould Industry Category | หมวดแม่พิมพ์อุตสาหกรรม

10อันดับเรื่องแม่พิมพ์อุตสาหกรรม

ประเภทของแม่พิมพ์อุตสาหกรรม