

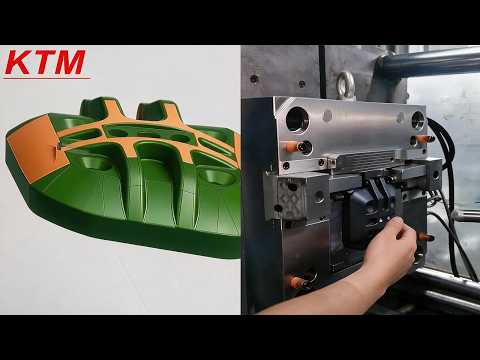
ในการฉีดขึ้นรูปพลาสติกทางอุตสาหกรรม ความหนาของผนังชิ้นงานถือเป็นปัจจัยสำคัญที่กำหนดความยากง่ายและระยะเวลาในการผลิต โดยทั่วไปชิ้นงานพลาสติกมักมีความหนาเพียง 1-3 มิลลิเมตร แต่ถ้าหากต้องผลิตชิ้นงานที่มีความหนาถึง 10 มิลลิเมตร พร้อมกับการฝังชิ้นส่วนโลหะ หรือที่เรียกว่าเทคนิค Insert mold ล่ะ? แน่นอนว่านี่คือความท้าทายระดับวิศวกรรมที่ต้องอาศัยการคำนวณอย่างแม่นยำ
ทำไมชิ้นงานหนา 10 มม. ถึงเป็นเรื่องใหญ่ในงานฉีดพลาสติก? วัสดุที่ใช้ในกรณีศึกษานี้คือ PA6 GF30 (Polyamide 6 เสริมใยแก้ว 30%) ซึ่งเป็นพลาสติกวิศวกรรมที่มีความแข็งแรงทนทานสูง นิยมใช้ในชิ้นส่วนยานยนต์และเครื่องจักร แต่การฉีดพลาสติกชนิดนี้ให้มีความหนาถึง 10 มิลลิเมตร มักจะประสบปัญหาเรื่องรอยบุ๋ม (Sink Marks) การหดตัวที่ไม่เท่ากัน และการเกิดโพรงอากาศภายใน ดังนั้น กระบวนการ Insert mold ชิ้นงานลักษณะนี้ จึงต้องมีขั้นตอนการทำงานที่ซับซ้อนกว่างานทั่วไป
ถอดรหัส Cycle Time 4+ นาที เกิดจากปัจจัยใดบ้าง? หลายคนอาจสงสัยว่า ทำไมรอบการผลิต (Cycle Time) ต่อหนึ่งชิ้นงานถึงต้องใช้นานกว่า 4 นาที เหตุผลหลักๆ ประกอบด้วย:
- ระยะเวลาการระบายความร้อน (Cooling Time): พลาสติกนำความร้อนได้ไม่ดี ยิ่งชิ้นงานหนาถึง 10 มม. ความร้อนสะสมใจกลางชิ้นงานจะยิ่งระบายออกได้ช้า จึงต้องใช้เวลาแช่ในแม่พิมพ์นานขึ้นเพื่อให้พลาสติกเซตตัวสมบูรณ์โดยไม่บิดเบี้ยว
- การรักษาความดันแรงอัด (Holding Pressure): เพื่อป้องกันการหดตัวและรอยบุ๋ม ต้องใช้เวลาอัดเนื้อพลาสติกสำรองเข้าไปในแม่พิมพ์นานกว่าปกติ
- ความประณีตในการวางชิ้นส่วน: การทำ Insert mold จำเป็นต้องวางชิ้นส่วนโลหะลงในแม่พิมพ์อย่างแม่นยำและปลอดภัย ก่อนเริ่มรอบการฉีดพลาสติกครอบลงไป
สรุป แม้ว่าระยะเวลา 4 นาทีต่อหนึ่งรอบการผลิตอาจดูยาวนาน แต่นี่คือโซลูชันที่จำเป็นและคุ้มค่าที่สุดสำหรับการผลิตชิ้นงานพลาสติกวิศวกรรม PA6 GF30 ความหนา 10 มม. เพื่อให้ได้ชิ้นส่วนที่มีโครงสร้างแข็งแกร่ง สมบูรณ์แบบ และได้มาตรฐานความปลอดภัยสูงสุดในการนำไปใช้งานจริง


