ค้นหา

Custom Search
Mold Article Integrated content and knowledge about mold industry.

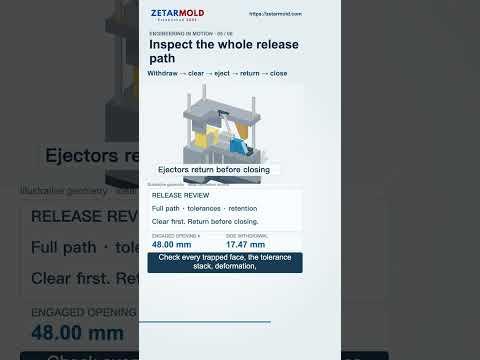
เลิกเช็กแค่ความลึก Undercut! เคล็ดลับตั้งระยะสไลด์ใน Injection mold ให้ปลอดภัย 100%

ในการออกแบบ Injection mold หรือแม่พิมพ์ฉีดพลาสติก ความแม่นยำคือหัวใจสำคัญที่สุด โดยเฉพาะชิ้นงานที่มีส่วนติดสลักหรือ Undercut ซึ่งต้องใช้อุปกรณ์ช่วยปลดอย่าง "สไลด์" (Mold Slider)

วิศวกรและนักออกแบบแม่พิมพ์หลายคนมักตกหลุมพรางด้วยการคำนวณระยะถอยของสไลด์ (Slide Stroke) โดยพึ่งพาเพียง "ความลึกของ Undercut" เป็นหลัก แต่ในความเป็นจริง การทำเช่นนั้นอาจส่งผลเสียร้ายแรงจนเกิดการชนกันของแม่พิมพ์ (Mold Crash) ได้!

ทำไมการดูแค่ความลึกของ Undercut ถึงไม่พอ?

ความลึกของ Undercut เป็นเพียงระยะทางในแนวตรงที่ชิ้นงานเกาะอยู่ แต่การเคลื่อนที่จริงของสไลด์ประกอบด้วยมิติขององค์ประกอบอื่นๆ เช่น มุมการปลด (Release Angle) รูปทรงเรขาคณิตของชิ้นงาน และชิ้นส่วนติดตั้งรอบๆ สไลด์ หากเราตั้งระยะถอยสไลด์ไว้เท่ากับความลึกของ Undercut พอดี สไลด์อาจจะยังหลบไม่พ้นขอบชิ้นงานขณะกระแทกออก ซึ่งทำให้แม่พิมพ์เสียหายและเสียค่าใช้จ่ายในการซ่อมบำรุงสูงมาก

วัดให้ชัวร์ด้วย "Withdrawal Envelope" และ ระยะเผื่อ (Margin)

เพื่อการคำนวณโครงสร้างของ Injection mold ให้แม่นยำและปลอดภัยที่สุด คุณต้องเปลี่ยนมาใช้วิธีพิจารณาจากสิ่งเหล่านี้:

  1. วัดตามทิศทางปลดจริง (Actual Release Path): ไม่ใช่วัดแค่แนวราบหรือแนวตั้ง แต่วัดตามแนวองศาการเคลื่อนที่จริงของตัวสไลด์
  2. คำนวณขอบเขตการปลดทั้งหมด (Withdrawal Envelope): พิจารณาพื้นที่ทั้งหมดที่ตัวสไลด์และชิ้นส่วนเกี่ยวเนื่องต้องใช้ในการเคลื่อนผ่าน ให้แน่ใจว่าตลอดเส้นทางนั้นไม่มีส่วนใดของสไลด์ไปแตะหรือขูดขีดชิ้นงาน
  3. บวกระยะปลอดภัย (Safety Margin): เผื่อระยะถอยเพิ่มเติมเสมอ ไม่ควรตั้งระยะไว้พอดีเป๊ะ เพื่อรองรับแรงสั่นสะเทือน ความร้อนขยายตัว หรือความคลาดเคลื่อนในการทำงานจริงของเครื่องฉีด

สรุป

การตรวจสอบว่าระยะสไลด์ของคุณเคลียร์พื้นที่ชิ้นงานจริงหรือไม่ ต้องพิจารณาจาก "Withdrawal Envelope" ตลอดแนวการเคลื่อนที่ ไม่ใช่ดูแค่ความลึกของ Undercut เท่านั้น การใส่ใจในรายละเอียดจุดนี้จะช่วยยืดอายุการใช้งานของ Injection mold และลดความเสี่ยงในการหยุดชะงักของสายการผลิตได้อย่างยั่งยืน
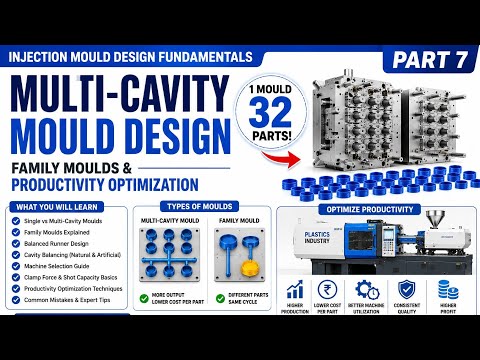
เจาะลึกเทคนิคการออกแบบ Multi cavity mold: หัวใจสำคัญของการเพิ่มกำลังการผลิตพลาสติก

ในอุตสาหกรรมการฉีดพลาสติกยุคปัจจุบัน ความรวดเร็วและความคุ้มค่าถือเป็นปัจจัยสำคัญที่ตัดสินความสำเร็จของธุรกิจ หนึ่งในเทคโนโลยีที่เข้ามามีบทบาทอย่างมากคือการออกแบบแม่พิมพ์แบบหลายช่อง หรือที่เรารู้จักกันในชื่อ Multi cavity mold ซึ่งเป็นโซลูชันที่ช่วยให้การผลิตชิ้นงานจำนวนมากทำได้อย่างมีประสิทธิภาพสูงสุดภายในระยะเวลาที่สั้นลง

ทำความรู้จักกับ Multi cavity mold และข้อดีในการใช้งาน

การใช้ Multi cavity mold คือกระบวนการออกแบบแม่พิมพ์ให้สามารถผลิตชิ้นงานได้มากกว่าหนึ่งชิ้นภายในการฉีดเพียงครั้งเดียว ซึ่งแตกต่างจากแม่พิมพ์แบบช่องเดียว (Single cavity mold) ที่ผลิตได้เพียงชิ้นเดียวต่อรอบการทำงาน การออกแบบในลักษณะนี้เหมาะอย่างยิ่งสำหรับการผลิตในสเกล Mass Production เพราะนอกจากจะช่วยเพิ่มจำนวนผลผลิตต่อชั่วโมงแล้ว ยังช่วยลดต้นทุนการผลิตต่อหน่วย (Unit Cost) และลดการสึกหรอของเครื่องฉีดพลาสติกเมื่อเทียบกับปริมาณงานที่ได้อีกด้วย

ปัจจัยสำคัญที่ต้องคำนึงถึงในการออกแบบ

การจะออกแบบแม่พิมพ์ประเภทนี้ให้สมบูรณ์แบบนั้นมีความซับซ้อนกว่าแม่พิมพ์ทั่วไป วิศวกรจำเป็นต้องมีความเชี่ยวชาญในหลายด้านเพื่อให้แม่พิมพ์ทำงานได้อย่างราบรื่น ได้แก่: 1. การรักษาสมดุลของระบบทางวิ่ง (Runner Balancing): เพื่อให้มั่นใจว่าพลาสติกเหลวจะไหลเข้าสู่ทุกช่องแม่พิมพ์ด้วยความดันและอุณหภูมิที่เท่ากันในเวลาเดียวกัน 2. ระบบระบายความร้อน (Cooling System): ต้องออกแบบให้สามารถกระจายความเย็นได้อย่างทั่วถึงทุก Cavity เพื่อป้องกันปัญหาชิ้นงานบิดเบี้ยวหรือขนาดไม่ได้มาตรฐาน 3. ระบบการปลดชิ้นงาน (Ejection System): ต้องมีความแม่นยำสูงเพื่อให้ชิ้นงานทุกชิ้นถูกดันออกจากแม่พิมพ์พร้อมกันโดยไม่มีความเสียหาย

ก้าวสู่การเป็นผู้เชี่ยวชาญด้านการออกแบบแม่พิมพ์

การเรียนรู้เทคนิคขั้นสูงในการออกแบบ Multi cavity mold จะช่วยยกระดับทักษะของวิศวกรและนักออกแบบแม่พิมพ์ให้ก้าวไปอีกขั้น ตั้งแต่การเลือกใช้วัสดุที่เหมาะสมไปจนถึงการใช้ซอฟต์แวร์จำลองการไหลของพลาสติก เพื่อวิเคราะห์ปัญหาที่อาจเกิดขึ้นก่อนการผลิตจริง การทำความเข้าใจองค์ประกอบเหล่านี้อย่างถ่องแท้จะช่วยลดข้อผิดพลาด ประหยัดงบประมาณในการแก้ไขแม่พิมพ์ และสร้างความได้เปรียบทางการแข่งขันในอุตสาหกรรมพลาสติกได้อย่างยั่งยืน

สรุปได้ว่าการออกแบบแม่พิมพ์แบบหลายช่องไม่ได้เป็นเพียงการเพิ่มจำนวนช่องว่างในแม่พิมพ์เท่านั้น แต่คือการบริหารจัดการทรัพยากรและวิศวกรรมที่แม่นยำเพื่อให้ได้ประสิทธิภาพสูงสุดในกระบวนการผลิตนั่นเอง

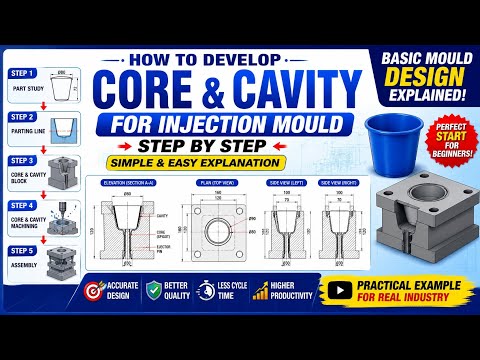
เผยเทคนิคการออกแบบแม่พิมพ์แก้วพลาสติก: เจาะลึก Core & Cavity ใน Single cavity mold

ในอุตสาหกรรมการผลิตชิ้นส่วนพลาสติก "แก้วพลาสติก" ถือเป็นหนึ่งในผลิตภัณฑ์ยอดนิยมที่เราพบเห็นได้ในชีวิตประจำวัน แต่เบื้องหลังแก้วพลาสติกที่เรียบเนียนและได้มาตรฐาน คือกระบวนการออกแบบแม่พิมพ์ฉีดพลาสติก (Injection Molding) ที่มีความซับซ้อน โดยเฉพาะการเลือกใช้ Single cavity mold หรือแม่พิมพ์แบบเบ้าเดียว ซึ่งเป็นจุดเริ่มต้นที่สำคัญสำหรับวิศวกรและนักออกแบบแม่พิมพ์มือใหม่

Core และ Cavity: สองหัวใจหลักของการฉีดขึ้นรูป

ก่อนจะเริ่มสร้างแม่พิมพ์ เราต้องเข้าใจหน้าที่ของชิ้นส่วนสำคัญ 2 ส่วนก่อน คือ: 1. Core (แกนแม่พิมพ์): ทำหน้าที่สร้างพื้นผิวด้านในของแก้วพลาสติก มีลักษณะเป็นส่วนนูน 2. Cavity (โพรงแม่พิมพ์): ทำหน้าที่สร้างพื้นผิวด้านนอกและรูปทรงภายนอกของแก้ว มีลักษณะเป็นส่วนเว้า

เมื่อ Core และ Cavity ประกบเข้าหากัน จะเกิดช่องว่างประกบที่เรียกว่า รอยต่อแม่พิมพ์ (Parting Line) ซึ่งเป็นพื้นที่สำหรับฉีดพลาสติกเหลวเข้าไปเพื่อขึ้นรูปเป็นแก้วพลาสติกตามที่เราต้องการ

ขั้นตอนการพัฒนาแม่พิมพ์แก้วพลาสติกด้วย Single cavity mold

การออกแบบแม่พิมพ์สำหรับแก้วพลาสติกโดยใช้ Single cavity mold มีขั้นตอนสำคัญที่ต้องคำนึงถึง ดังนี้: - การกำหนด Draft Angle (องศาการปลดชิ้นงาน): เนื่องจากแก้วพลาสติกมีความลึก จึงต้องมีการเอียงมุมของผนังแก้วอย่างเหมาะสม เพื่อให้สามารถปลดชิ้นงานออกจาก Core ได้ง่ายโดยไม่เกิดรอยถูหรือชิ้นงานเสียหาย - ระบบการทำความเย็น (Cooling System): ต้องออกแบบช่องเดินน้ำเย็นรอบๆ Core และ Cavity ให้สม่ำเสมอ เพื่อลดระยะเวลาในการรอให้พลาสติกแข็งตัว และป้องกันการบิดเบี้ยว (Warping) ของชิ้นงาน - การเลือกจุดฉีด (Gate Location): สำหรับแก้วพลาสติก มักจะวางตำแหน่ง Gate ไว้ที่บริเวณก้นแก้ว เพื่อให้พลาสติกไหลกระจายขึ้นไปตามผนังแก้วได้อย่างทั่วถึง

ทำไมต้องเริ่มศึกษาจาก Single cavity mold?

แม้ว่าในอุตสาหกรรมการผลิตระดับ Mass Production จะนิยมใช้แม่พิมพ์แบบหลายเบ้า (Multi-cavity mold) เพื่อเพิ่มกำลังการผลิต แต่การเรียนรู้และเริ่มต้นจากการออกแบบ Single cavity mold จะช่วยให้เราเข้าใจโครงสร้างพื้นฐาน การคำนวณแรงอัด (Clamping Force) และทิศทางการไหลของพลาสติกได้อย่างแม่นยำที่สุด ก่อนที่จะนำความรู้ไปประยุกต์ใช้กับแม่พิมพ์ที่ซับซ้อนขึ้น

สรุป: การพัฒนา Core และ Cavity สำหรับแก้วพลาสติก ถือเป็นบทเรียนพื้นฐานที่วิศวกรออกแบบแม่พิมพ์ทุกคนต้อง Master ให้ได้ การเข้าใจหลักการทำงานของแม่พิมพ์เบ้าเดียวจะช่วยลดข้อผิดพลาดในการผลิต ประหยัดต้นทุน และเป็นรากฐานสำคัญสู่การเป็นมืออาชีพในสายงานฉีดพลาสติกต่อไป

คู่มือเริ่มต้นสู่การเป็นวิศวกร Mold design มืออาชีพในปี 2026: Roadmap สรุปครบในที่เดียว

อุตสาหกรรมการผลิตพลาสติกและแม่พิมพ์ฉีด (Injection Molding) ยังคงเติบโตอย่างต่อเนื่อง และเป็นหัวใจสำคัญในการสร้างสรรค์ผลิตภัณฑ์รอบตัวเรา ตั้งแต่ชิ้นส่วนยานยนต์ อุปกรณ์การแพทย์ ไปจนถึงของใช้ในชีวิตประจำวัน หากคุณกำลังมองหาอาชีพที่มีความมั่นคง รายได้ดี และเป็นที่ต้องการสูงของตลาดการผลิต การก้าวเข้าสู่สายงาน Mold design ในปี 2026 ถือเป็นตัวเลือกที่ตอบโจทย์อย่างยิ่ง

ทำไมสายงานออกแบบแม่พิมพ์ถึงน่าสนใจในปี 2026?

เทคโนโลยีการผลิตในปัจจุบันมีการพัฒนาอย่างรวดเร็ว ความเชี่ยวชาญด้าน Mold design หรือการออกแบบแม่พิมพ์ฉีดพลาสติก จึงไม่ได้จำกัดอยู่แค่การเขียนแบบ 2D หรือ 3D ทั่วไป แต่ต้องอาศัยความเข้าใจเชิงวิศวกรรม การวิเคราะห์การไหลของพลาสติก และการเลือกใช้เทคโนโลยีใหม่ๆ เพื่อลดต้นทุนและเวลาในการผลิต วิศวกรที่มีทักษะเหล่านี้จึงเป็นที่ต้องการของโรงงานอุตสาหกรรมทั่วโลก

Roadmap 4 ขั้นตอนเริ่มต้นสู่การเป็นนักออกแบบแม่พิมพ์

สำหรับผู้เริ่มต้นที่ไม่มีประสบการณ์ นี่คือขั้นตอนสำคัญที่จะช่วยวางรากฐานให้คุณก้าวสู่สายงานนี้ได้อย่างมั่นใจ:

  1. เรียนรู้พื้นฐานกระบวนการฉีดพลาสติก: เริ่มต้นจากการเข้าใจหลักการทำงานของเครื่องฉีด พฤติกรรมของพลาสติกชนิดต่างๆ และโครงสร้างพื้นฐานของแม่พิมพ์ เช่น ระบบฉีด (Runner System) และระบบปลดชิ้นงาน (Ejection System)
  2. เชี่ยวชาญโปรแกรม CAD สำหรับ Mold design: ฝึกฝนการใช้โปรแกรม 3D CAD ยอดนิยมในอุตสาหกรรม เช่น SolidWorks, Siemens NX, หรือ Creo เพื่อออกแบบโครงสร้างแม่พิมพ์และสร้างแบบบับเบิล (Assembly)
  3. ศึกษาเรื่อง DFM และ Mold Flow Analysis: การออกแบบที่ดีต้องผลิตได้จริง การเรียนรู้หลัก Design for Manufacturing (DFM) และการวิเคราะห์การไหลของพลาสติกจะช่วยลดข้อผิดพลาดก่อนนำไปสร้างแม่พิมพ์จริง
  4. สร้าง Portfolio รวบรวมผลงาน: นำโปรเจกต์ที่ฝึกฝนมาจัดทำเป็นแฟ้มสะสมผลงาน เพื่อแสดงให้ผู้ว่าจ้างเห็นถึงกระบวนการคิด และทักษะการแก้ปัญหาในการออกแบบแม่พิมพ์ของคุณ

สรุป

การเริ่มต้นในสายงานนี้ไม่ใช่เรื่องยากหากคุณมีแนวทางการเรียนรู้ที่ชัดเจน การเตรียมความพร้อมตั้งแต่วันนี้ ทั้งการพัฒนาทักษะซอฟต์แวร์และการเข้าใจกระบวนการผลิต จะช่วยเปิดประตูสู่อาชีพนักออกแบบแม่พิมพ์ที่มีอนาคตไกลได้อย่างแน่นอนในปี 2026!

เทคนิคออกแบบแม่พิมพ์ปลั๊กไฟ 3 ตาด้วย Siemens NX 12 พร้อมเคล็ดลับการจัดตำแหน่ง Core pin

ในการผลิตชิ้นส่วนพลาสติกสำหรับอุปกรณ์ไฟฟ้า เช่น เต้าเสียบหรือปลั๊กไฟ 3 ตา (3 Pin Electric Socket) ความแม่นยำในการออกแบบแม่พิมพ์ถือเป็นหัวใจสำคัญอย่างยิ่งครับ โปรแกรม Siemens NX 12 จึงเป็นหนึ่งในเครื่องมือ CAD/CAM ยอดนิยมที่วิศวกรแม่พิมพ์เลือกใช้ ด้วยฟังก์ชันการแยก Core และ Cavity ที่ทรงพลังและช่วยลดความผิดพลาดในการทำงานได้ดีเยี่ยม

ทำความรู้จักการแยก Core & Cavity สำหรับปลั๊กไฟ 3 ตา

การออกแบบแม่พิมพ์ปลั๊กไฟ 3 ตานั้นมีความซับซ้อนกว่าชิ้นงานทั่วไป เนื่องจากมีช่องว่าง รูสำหรับเสียบขั้วไฟฟ้า และโครงสร้างสลักล็อคด้านใน การแยกฝั่ง Core (ส่วนนูนที่สร้างรูปทรงด้านใน) และ Cavity (ส่วนเว้าที่สร้างรูปทรงด้านนอก) ต้องเริ่มจากการกำหนดค่าการหดตัวของพลาสติก (Shrinkage) และการสร้างผิวแยกแม่พิมพ์ (Parting Surface) ที่ถูกต้อง เพื่อให้สามารถปลดชิ้นงานออกจากแม่พิมพ์ได้อย่างราบรื่น

ความสำคัญของ Core pin ในงานออกแบบแม่พิมพ์เต้าเสียบ

จุดที่ต้องระมัดระวังเป็นพิเศษสำหรับชิ้นส่วนปลั๊กไฟ คือการสร้างรูหรือช่องว่างทรงกระบอกสำหรับขั้วเสียบสายไฟ ซึ่งตรงนี้เองที่เราต้องใช้ Core pin เข้ามาช่วยในการเจาะรูทรงลึกและแคบ การกำหนดขนาดและตำแหน่งของ Core pin ในโปรแกรม Siemens NX 12 อย่างแม่นยำ จะช่วยป้องกันปัญหาพลาสติกไหลไม่เต็มถ้อย (Short Shot) และลดการสึกหรอของแม่พิมพ์ในระยะยาวได้เป็นอย่างดี

ขั้นตอนพื้นฐานในการสร้าง Core & Cavity ใน Siemens NX 12

  1. การเตรียมโมเดล 3D: ตรวจสอบความสมบูรณ์ของชิ้นงานปลั๊กไฟ 3 ตา และตั้งค่า Shrinkage ตามประเภทพลาสติกที่ใช้
  2. สร้าง Parting Line และ Parting Surface: กำหนดเส้นแบ่งฝั่งแม่พิมพ์รอบชิ้นงานเพื่อปิดช่องเปิดทั้งหมด
  3. แยกบล็อกแม่พิมพ์: ใช้คำสั่ง Mold Core and Cavity Builder ใน NX 12 เพื่อแบ่งบล็อกออกเป็นสองฝั่ง
  4. ใส่รายละเอียดชิ้นส่วนประกอบ: ออกแบบตำแหน่งสำหรับติดตั้ง Core pin และระบบปลดชิ้นงาน (Ejector System) ให้สมบูรณ์

สรุป

การเรียนรู้เทคนิคการแยก Core & Cavity สำหรับปลั๊กไฟ 3 ตาด้วย Siemens NX 12 ไม่เพียงแต่ช่วยให้การทำงานรวดเร็วขึ้น แต่ยังช่วยให้เราเข้าใจการวางโครงสร้างแม่พิมพ์ฉีดพลาสติกอย่างเป็นระบบ ซึ่งเป็นทักษะสำคัญสำหรับช่างเขียนแบบและวิศวกรออกแบบแม่พิมพ์ยุคใหม่ครับ

เจาะลึกเทคนิคการคำนวณระยะห่างผิวโพรงกับช่องหล่อเย็น (Cooling Channel to Cavity Distance) เพื่อการออกแบบแม่พิมพ์อย่างมืออาชีพ

ในการออกแบบแม่พิมพ์ฉีดพลาสติก (Injection Mold Design) ปัจจัยที่สำคัญที่สุดอย่างหนึ่งคือการควบคุมอุณหภูมิ เทคนิคการคำนวณระยะห่างผิวโพรงกับช่องหล่อเย็น ไม่ได้เป็นเพียงการหาพื้นที่วางท่อน้ำ แต่คือการรักษาสมดุลระหว่างประสิทธิภาพการระบายความร้อนและความแข็งแรงของแม่พิมพ์

ทำไมระยะห่าง (Distance) ถึงสำคัญ?

หากช่องหล่อเย็นอยู่ใกล้ผิวโพรง (Cavity Surface) มากเกินไป ความร้อนจะถูกระบายออกอย่างรวดเร็ว แต่อาจทำให้เกิดปัญหาเรื่องความแข็งแรงของเหล็กแม่พิมพ์ (Steel Strength) จนเกิดรอยร้าวได้ ในทางกลับกัน หากห่างเกินไป รอบการผลิต (Cycle Time) ก็จะยาวนานขึ้นเนื่องจากการระบายความร้อนไม่ดีพอ

สูตรและเทคนิคการคำนวณเบื้องต้น

โดยทั่วไปแล้ว วิศวกรแม่พิมพ์มักใช้เกณฑ์มาตรฐานในการกำหนดระยะห่าง ดังนี้:

  • ระยะห่าง (L): ควรอยู่ที่ประมาณ 1.5 ถึง 2 เท่าของเส้นผ่านศูนย์กลางท่อน้ำ (D)
  • ตำแหน่งที่เหมาะสม: ระยะจากขอบท่อน้ำถึงผิวโพรงแม่พิมพ์ควรมีค่าอย่างน้อยเท่ากับขนาดเส้นผ่านศูนย์กลางของท่อน้ำนั้นๆ (Minimum 1D)

ตัวอย่างเช่น หากใช้ท่อน้ำขนาด 10 มม. ระยะห่างจากกึ่งกลางท่อถึงผิวโพรงควรอยู่ที่ประมาณ 15-20 มม. เพื่อป้องกันการบิดเบี้ยวของผิวแม่พิมพ์จากแรงดันฉีด (Injection Pressure)

สรุปข้อควรระวังในการทำ Cooling Design

การวางตำแหน่ง ช่องหล่อเย็น ต้องพิจารณาความสม่ำเสมอของอุณหภูมิทั่วทั้งผิวโพรง เพื่อลดการโก่งตัว (Warpage) ของชิ้นงานพลาสติก การใช้ซอฟต์แวร์จำลองการไหล (Moldflow Simulation) ควบคู่กับการคำนวณจะช่วยให้แม่พิมพ์ทำงานได้อย่างมีประสิทธิภาพสูงสุด

เจาะลึกเทคนิคการออกแบบ Cooling Channel ให้โค้งมนตาม Geometry: เพิ่มประสิทธิภาพการฉีดพลาสติกขั้นสูงสุด

ในการฉีดขึ้นรูปพลาสติก (Injection Molding) ปัจจัยที่สำคัญที่สุดอย่างหนึ่งคือ การระบายความร้อน หากเราสามารถออกแบบช่องระบายความร้อน (Cooling Channel) ให้มีความสอดคล้องกับรูปทรงหรือ Geometry ของชิ้นงานได้ จะช่วยลดระยะเวลา Cycle Time และลดปัญหาชิ้นงานบิดงอ (Warpage) ได้อย่างมหาศาล

1. ทำความเข้าใจเรื่อง Conformal Cooling

การออกแบบ Cooling Channel แบบดั้งเดิมมักจะเป็นเส้นตรง (Straight Drilled Lines) ซึ่งไม่สามารถเข้าถึงซอกมุมของชิ้นงานที่มีความซับซ้อนได้ แต่การออกแบบให้สอดคล้องกับ Geometry หรือที่เรียกว่า Conformal Cooling จะทำให้ระยะห่างระหว่างท่อน้ำกับผิวชิ้นงานคงที่สม่ำเสมอ

2. หลักการออกแบบ Cooling Channel ให้สอดคล้องกับชิ้นงาน

  • ระยะห่างที่เหมาะสม (Uniform Distance): รักษาระยะห่างจากผนังชิ้นงานถึงช่องระบายความร้อนให้เท่ากันทั่วทั้งชิ้นงาน เพื่อการระบายความร้อนที่สม่ำเสมอ
  • การเลือกขนาดเส้นผ่านศูนย์กลาง: ขนาดของท่อน้ำควรเหมาะสมกับความหนาของผนังชิ้นงาน (Wall Thickness) เพื่อป้องกันการสะสมความร้อน
  • การไหลแบบปั่นป่วน (Turbulent Flow): ออกแบบให้เกิดการไหลที่รวดเร็วพอเพื่อให้ค่า Reynolds Number สูงกว่า 4,000 ซึ่งจะช่วยดึงความร้อนออกได้ดีกว่าการไหลแบบราบเรียบ

3. ประโยชน์ของการออกแบบตาม Geometry ชิ้นงาน

การใช้เทคนิค Geometry-Based Cooling Design ช่วยให้แม่พิมพ์ทำงานได้เต็มประสิทธิภาพ:

  1. ลดเวลาในการรอให้ชิ้นงานเซ็ตตัว (Cooling Time) ลงได้ 20-50%
  2. เพิ่มคุณภาพผิวชิ้นงานและความแม่นยำทางมิติ
  3. ลดอัตราการเกิดของเสีย (Scrap Rate) จากความร้อนที่ไม่เท่ากัน

สรุป

การออกแบบ Cooling Channel ให้สอดคล้องกับ Geometry ไม่ใช่แค่เรื่องของความสวยงาม แต่เป็นเรื่องของวิศวกรรมที่ช่วยเพิ่มกำไรและคุณภาพในอุตสาหกรรมการผลิตสมัยใหม่

เทคนิคการคำนวณระยะห่างผิวโพรงกับช่องหล่อเย็น (Cooling Channel Distance) เพื่อการออกแบบแม่พิมพ์ที่มีประสิทธิภาพ

ในการออกแบบแม่พิมพ์ฉีดพลาสติก (Injection Mold Design) ปัจจัยที่สำคัญที่สุดอย่างหนึ่งคือการควบคุมอุณหภูมิ เทคนิคการคำนวณระยะห่างผิวโพรงกับช่องหล่อเย็น ไม่ได้เป็นเพียงเรื่องของความเย็นเท่านั้น แต่ยังเกี่ยวข้องกับความแข็งแรงของแม่พิมพ์และความเร็วในรอบการผลิต (Cycle Time) อีกด้วย

ทำไมระยะห่าง Cooling Channel ถึงสำคัญ?

หากช่องหล่อเย็นอยู่ใกล้ผิวโพรง (Cavity) มากเกินไป อาจทำให้เกิดการบิดเบี้ยวหรือแตกร้าวเนื่องจากความเค้นจากความร้อน แต่หากห่างเกินไป การถ่ายเทความร้อนก็จะไม่มีประสิทธิภาพ ทำให้ชิ้นงานเซตตัวช้าลง

สูตรและหลักการคำนวณเบื้องต้น

โดยทั่วไปแล้ว วิศวกรจะใช้กฎพื้นฐาน (Rule of Thumb) เพื่อหาระยะห่างที่เหมาะสม ดังนี้:

  • ระยะห่างจากผิว (Distance to Face): มักกำหนดไว้ที่ $1.5$ ถึง $2$ เท่าของเส้นผ่านศูนย์กลางรูหล่อเย็น ($D$)
  • ระยะห่างระหว่างรู (Distance between Channels): ควรอยู่ที่ประมาณ $3D$ ถึง $5D$ เพื่อให้การกระจายความร้อนสม่ำเสมอ
สูตรการคำนวณระยะวิกฤต:
$S = D \times 2$ (โดยที่ $S$ คือระยะห่างจากผิวโพรง และ $D$ คือขนาดเส้นผ่านศูนย์กลางรู)

เทคนิคการปรับจูนเพื่อประสิทธิภาพสูงสุด

  1. พิจารณาวัสดุแม่พิมพ์: หากใช้เหล็กที่มีการนำความร้อนสูง อาจลดระยะห่างได้เล็กน้อย
  2. ความหนาของชิ้นงาน: ชิ้นงานที่หนาต้องการการระบายความร้อนที่มากกว่าและลึกกว่า
  3. การใช้ซอฟต์แวร์ Simulation: ควรตรวจสอบผลลัพธ์ด้วยการจำลองการไหลและความร้อน (Moldflow) เพื่อยืนยันว่าไม่มีจุดอับความร้อน (Hot Spots)

การนำเทคนิคเหล่านี้ไปประยุกต์ใช้ จะช่วยให้คุณลดต้นทุนการผลิตและเพิ่มคุณภาพผิวชิ้นงานได้อย่างยั่งยืน

ปฏิวัติการฉีดพลาสติก: แนวทางการลด Cycle Time ด้วยช่องระบายความร้อนแบบโค้งตามผิวชิ้นงาน (Conformal Cooling)

ในอุตสาหกรรมการฉีดพลาสติก Cycle Time คือหัวใจสำคัญของการแข่งขัน ยิ่งลดเวลาได้มากเท่าไหร่ ประสิทธิภาพการผลิตก็ยิ่งสูงขึ้นเท่านั้น บทความนี้จะพาไปเจาะลึกเทคโนโลยี ช่องระบายความร้อนแบบโค้งตามผิวชิ้นงาน (Conformal Cooling) ซึ่งเป็นกุญแจสำคัญที่ช่วยลดระยะเวลาการหล่อเย็นได้อย่างแม่นยำ

Conformal Cooling คืออะไร?

ต่างจากการเจาะรูระบายความร้อนแบบเส้นตรงทั่วไป Conformal Cooling คือการออกแบบช่องทางไหลของน้ำหล่อเย็นให้มีความโค้งมนและรักษาระยะห่างจากผิวชิ้นงานให้คงที่ตลอดทั้งชิ้นงาน ทำให้การดึงความร้อนออกจากพลาสติกทำได้สม่ำเสมอและรวดเร็วกว่าเดิม

ทำไมต้องเลือกใช้ช่องระบายความร้อนแบบโค้งตามผิว?

  • ลด Cycle Time: สามารถลดระยะเวลาในการรอให้ชิ้นงานเซ็ตตัวได้ถึง 20-50%
  • คุณภาพชิ้นงานดีขึ้น: ลดปัญหาการบิดงอ (Warpage) และการยุบตัวของผิว (Sink Marks) เนื่องจากความร้อนถูกระบายออกอย่างเท่าเทียม
  • ประหยัดพลังงาน: เครื่องฉีดทำงานได้รอบเร็วขึ้น ลดการสูญเสียพลังงานโดยรวมในกระบวนการผลิต

แนวทางการประยุกต์ใช้เพื่อประสิทธิภาพสูงสุด

การจะทำ Conformal Cooling ให้ได้ผลดีที่สุด มักใช้ร่วมกับเทคโนโลยี 3D Metal Printing เพื่อสร้างโพรงอากาศหรือช่องทางวิ่งของน้ำที่ซับซ้อนซึ่งการเจาะแบบเดิมทำไม่ได้ โดยมีหลักการออกแบบดังนี้:

  1. รักษาระยะห่างระหว่างช่องทางน้ำกับผิวแม่พิมพ์ให้เหมาะสม (Distance to Surface)
  2. ออกแบบขนาดเส้นผ่านศูนย์กลางช่องทางให้น้ำไหลแบบปั่นป่วน (Turbulent Flow) เพื่อการถ่ายเทความร้อนที่ดีที่สุด
  3. ใช้การจำลองสถานะด้วยซอฟต์แวร์ CAE เพื่อวิเคราะห์ผลลัพธ์ก่อนผลิตจริง

สรุปได้ว่าการเปลี่ยนมาใช้ ช่องระบายความร้อนแบบโค้งตามผิวชิ้นงาน ไม่ใช่แค่เรื่องของความเร็ว แต่คือการยกระดับมาตรฐานการผลิตแม่พิมพ์ฉีดพลาสติกสู่ยุคอุตสาหกรรม 4.0 อย่างแท้จริง

ยกระดับการฉีดขึ้นรูปด้วย Conformal Cooling: เทคนิคการออกแบบและผลิตด้วยระบบพิมพ์โลหะ 3 มิติ (3D Metal Printing)

ในอุตสาหกรรมการฉีดขึ้นรูปพลาสติก (Injection Molding) ปัญหาเรื่องรอบเวลา (Cycle Time) และการบิดงอของชิ้นงานมักเกิดจากระบบระบายความร้อนแบบเดิมที่ไม่สามารถเข้าถึงจุดอับความร้อนได้ วันนี้เราจะมาเจาะลึกเทคนิค Conformal Cooling ที่ใช้เทคโนโลยี 3D Metal Printing มาช่วยแก้ปัญหานี้

Conformal Cooling คืออะไร?

Conformal Cooling คือการออกแบบช่องหล่อเย็นที่มีรูปทรงโค้งเวียนไปตามรูปร่างของชิ้นงาน (Follow the contour) ซึ่งต่างจากทางน้ำแบบเดิมที่เป็นเส้นตรงจากการเจาะสว่าน การออกแบบลักษณะนี้ช่วยให้การระบายความร้อนสม่ำเสมอทั่วทั้งชิ้นงาน

เทคนิคการออกแบบโครงสร้างสำหรับพิมพ์โลหะ 3 มิติ

  • การเลือกรูปทรงหน้าตัด (Cross-section Design): แทนที่จะใช้ทรงกลมแบบเดิม การออกแบบรูปทรงหยดน้ำ (Teardrop) หรือทรงรีจะช่วยลดการใช้ Support Structure ภายในท่อขณะพิมพ์
  • ระยะห่างที่เหมาะสม (Wall Thickness): ควรักษาระยะห่างระหว่างผนังท่อน้ำกับผิวแม่พิมพ์ให้คงที่ เพื่อป้องกันความเครียดสะสม (Thermal Stress)
  • โครงสร้าง Lattice ด้านใน: ในบางจุดอาจใช้โครงสร้างตาข่ายเพื่อเพิ่มพื้นที่ผิวสัมผัสในการถ่ายเทความร้อน

ข้อดีของการใช้ 3D Metal Printing ในงานแม่พิมพ์

  1. ลด Cycle Time: สามารถลดเวลาในการรอให้ชิ้นงานเย็นตัวลงได้ถึง 20-50%
  2. คุณภาพชิ้นงานดีขึ้น: ลดการบิดงอ (Warpage) และรอยยุบ (Sink Marks) ได้อย่างมีประสิทธิภาพ
  3. ประหยัดพลังงาน: เครื่องจักรทำงานได้รอบเร็วขึ้น ผลิตชิ้นงานได้มากขึ้นในเวลาเท่าเดิม

การนำ โลหะพิมพ์ 3 มิติ มาใช้ในการทำ Conformal Cooling ไม่ใช่แค่เรื่องของเทคโนโลยีใหม่ แต่คือการลงทุนที่คุ้มค่าในระยะยาวสำหรับโรงงานผลิตแม่พิมพ์ยุคอุตสาหกรรม 4.0 

เทคนิคการออกแบบแม่พิมพ์เพื่อการถอดชิ้นงานง่าย: เพิ่มประสิทธิภาพการผลิต ลดความเสียหาย

การออกแบบแม่พิมพ์ (Mold Design) ไม่ใช่แค่การทำให้ได้รูปทรงตามที่ต้องการเท่านั้น แต่หัวใจสำคัญคือ "การถอดชิ้นงานออกจากแม่พิมพ์" ได้อย่างราบรื่น หากออกแบบไม่ดี ชิ้นงานอาจติดขัด เกิดรอยขีดข่วน หรือบิดเบี้ยวได้ บทความนี้จะเจาะลึกเทคนิคที่จะช่วยให้การทำงานของคุณง่ายขึ้น

1. การกำหนดองศาความลาดเอียง (Draft Angle)

นี่คือเทคนิคพื้นฐานที่สำคัญที่สุด การใส่ Draft Angle หรือมุมเอียงให้กับผนังของชิ้นงานในแนวตั้งจะช่วยลดแรงเสียดทานระหว่างผิวชิ้นงานกับผนังแม่พิมพ์ขณะถอดออก โดยทั่วไปควรมีมุมเอียงอย่างน้อย 1-2 องศา ขึ้นอยู่กับลักษณะพื้นผิว

2. การเลือกตำแหน่งเส้นรอบรูปแม่พิมพ์ (Parting Line)

การวางตำแหน่ง Parting Line หรือรอยต่อแม่พิมพ์ให้เหมาะสม จะช่วยลดปัญหาครีบ (Flash) และทำให้กลไกการถอดชิ้นงานทำงานได้เต็มประสิทธิภาพ ควรเลือกตำแหน่งที่กว้างที่สุดของชิ้นงานเพื่อป้องกันการติดขัด (Undercut)

3. ระบบกระทุ้งชิ้นงาน (Ejector System)

การวางตำแหน่ง Ejector Pins ต้องสมดุลและกระจายแรงให้ทั่วถึง เพื่อไม่ให้ชิ้นงานเกิดการบิดตัว (Warpage) ขณะถูกดันออก นอกจากนี้ควรพิจารณาการใช้ Air Poppets หรือวาล์วอากาศเพื่อช่วยลดสภาวะสุญญากาศระหว่างชิ้นงานกับแม่พิมพ์

4. การขัดเงาผิวแม่พิมพ์ (Surface Finish)

ทิศทางการขัดเงาควรขัดตามแนวของการถอดชิ้นงาน การขัดผิวที่เรียบเนียนจะช่วยลดแรงยึดเกาะ แต่ในบางกรณี การทำเนื้อผิว (Texture) ที่เหมาะสมก็ช่วยให้ชิ้นงานหลุดออกได้ง่ายขึ้นเช่นกัน

สรุป

การนำเทคนิค การออกแบบแม่พิมพ์เพื่อการถอดชิ้นงานง่าย ไปปรับใช้ จะช่วยลดรอบเวลาการผลิต (Cycle Time) และยืดอายุการใช้งานของเครื่องจักรได้อย่างยั่งยืน

เทคนิคการทำ Iteration แม่พิมพ์หลายรอบในเวลาจำกัด: เคล็ดลับเพิ่มประสิทธิภาพงาน Mold Design

ในโลกของการออกแบบและผลิตแม่พิมพ์ (Mold Making) "เวลา" คือปัจจัยที่สำคัญที่สุด การทำ Iteration หรือการปรับปรุงแก้ไขแม่พิมพ์หลายรอบเพื่อให้ได้ชิ้นงานที่สมบูรณ์แบบมักจะกินเวลานาน แต่หากเรามีกลยุทธ์ที่ดี เราจะสามารถลดระยะเวลาเหล่านี้ลงได้โดยไม่เสียคุณภาพงาน

1. การวางแผนแบบ Agile ในงานออกแบบแม่พิมพ์

แทนที่จะรอให้การออกแบบเสร็จสมบูรณ์ 100% แล้วค่อยทดสอบ ให้ลองใช้เทคนิคการทำ Iteration ทีละส่วน โดยเน้นจุดวิกฤต (Critical Areas) ก่อน เพื่อลดความเสี่ยงในการแก้ไขใหญ่ในภายหลัง

2. ใช้เทคโนโลยี Simulation เพื่อลดจำนวน Loop

การใช้ซอฟต์แวร์ CAE เพื่อจำลองการฉีดพลาสติก (Mold Flow Analysis) ช่วยให้เราเห็นปัญหาล่วงหน้า การทำ Iteration บนคอมพิวเตอร์นั้นเร็วกว่าการแก้เนื้อเหล็กจริงหลายเท่าตัว

3. เทคนิค "Parallel Processing" ในการทำแม่พิมพ์

  • Standard Components: ใช้ชิ้นส่วนมาตรฐานเพื่อลดเวลาการขึ้นรูปใหม่
  • Multi-tasking Machining: วางแผนการทำ CNC และ EDM ควบคู่กันไป
Key Secret: หัวใจของการทำ Iteration ในเวลาจำกัดคือ "การตัดสินใจที่รวดเร็วบนพื้นฐานของข้อมูล (Data-Driven Decision)"

สรุป

การทำ Iteration แม่พิมพ์หลายรอบในเวลาที่บีบคั้น ไม่ใช่เรื่องของการทำงานให้เร็วขึ้นเพียงอย่างเดียว แต่คือการทำงานให้ "ฉลาดขึ้น" ด้วยการเลือกใช้เครื่องมือจำลองสถานการณ์และการบริหารจัดการลำดับความสำคัญของงาน

หัวใจสำคัญของการออกแบบแม่พิมพ์สำหรับเครื่องจักร 5 แกน (5-Axis CNC)

ในอุตสาหกรรมการผลิตสมัยใหม่ การออกแบบแม่พิมพ์ ให้รองรับกับ เครื่องจักร 5 แกน ไม่ได้เป็นเพียงแค่เรื่องของความเร็วเท่านั้น แต่ยังรวมถึงการเพิ่มความแม่นยำและลดขั้นตอนการทำงานที่ซับซ้อน บทความนี้จะเจาะลึกเทคนิคการออกแบบที่ช่วยให้คุณใช้ศักยภาพของเครื่อง CNC 5 แกนได้อย่างเต็มที่

ทำไมต้องออกแบบแม่พิมพ์เพื่อ 5 แกนโดยเฉพาะ?

เครื่องจักร 5 แกนมีความสามารถในการเคลื่อนที่ของเครื่องมือตัดในแกน X, Y, Z และการหมุนรอบแกน (มักจะเป็นแกน A และ C) ทำให้สามารถเข้าถึงซอกมุมที่ซับซ้อนได้ดีกว่าเครื่อง 3 แกนแบบเดิม การออกแบบแม่พิมพ์ที่ดีจะช่วยลดจำนวนครั้งในการ Setup ชิ้นงาน (One-time Setup) ซึ่งส่งผลโดยตรงต่อค่าความคลาดเคลื่อนที่น้อยลง

เทคนิคการออกแบบแม่พิมพ์เพื่อประสิทธิภาพสูงสุด

  • การเลือกจุดอ้างอิง (Work Offset): การกำหนดจุดศูนย์กลางในการหมุน (Center of Rotation) ที่ชัดเจนช่วยให้การจำลองการกัดงาน (Simulation) แม่นยำขึ้น
  • การเผื่อระยะ Clearance: เนื่องจากการเอียงหัวกัด (Tilting) มีความเสี่ยงที่จะเกิดการชน (Collision) การออกแบบต้องพิจารณาระยะห่างระหว่างหัวจับเครื่องมือ (Tool Holder) และชิ้นงานเสมอ
  • การลดความยาวของ Tool: ข้อดีของ 5 แกนคือเราสามารถเอียงชิ้นงานเพื่อใช้ Tool ที่สั้นลงได้ ซึ่งช่วยลดการสั่นสะเทือน (Vibration) และทำให้ผิวงาน (Surface Finish) เรียบเนียนกว่าเดิม

สรุปข้อดีของการปรับปรุงดีไซน์

การลงทุนเวลาในขั้นตอน Mold Design เพื่อเครื่อง 5 แกน จะช่วยลดเวลาในการกัดงาน (Cycle Time) และลดการใช้แรงงานในการขัดแต่งผิวงาน (Manual Finishing) ทำให้กระบวนการผลิตแม่พิมพ์ของคุณก้าวข้ามขีดจำกัดแบบเดิมๆ

ออกแบบแม่พิมพ์, เครื่องจักร 5 แกน, เทคโนโลยี CNC, การผลิตแม่พิมพ์

การออกแบบแม่พิมพ์ให้เหมาะกับการกัด 5 แกนตั้งแต่ต้น

การออกแบบแม่พิมพ์สำหรับงานอุตสาหกรรมสมัยใหม่ จำเป็นต้องคำนึงถึงกระบวนการผลิตตั้งแต่ระยะเริ่มต้น โดยเฉพาะ การกัด 5 แกน ซึ่งเป็นเทคโนโลยีที่ช่วยเพิ่มความแม่นยำ ลดขั้นตอนการจับงาน และรองรับรูปทรงที่ซับซ้อนได้อย่างมีประสิทธิภาพ

ทำไมการออกแบบแม่พิมพ์ต้องคำนึงถึงการกัด 5 แกน

แม่พิมพ์ที่ออกแบบโดยไม่คำนึงถึง เครื่อง CNC 5 แกน มักเกิดปัญหาในการผลิตจริง เช่น มุมกัดเข้าไม่ถึง เครื่องมือตัดชน หรือจำเป็นต้องแยกชิ้นงานออกเป็นหลายส่วน ซึ่งส่งผลให้ต้นทุนสูงขึ้นและความแม่นยำลดลง

หลักการออกแบบแม่พิมพ์ให้เหมาะกับ CNC 5 แกน

  • ออกแบบมุมเอียงและผิวโค้งให้สามารถกัดได้ในครั้งเดียว
  • ลด Under Cut ที่ไม่จำเป็นต่อการทำงานของแม่พิมพ์
  • กำหนดแนวการเข้าถึงของเครื่องมือตัดตั้งแต่ขั้นตอนออกแบบ
  • เผื่อพื้นที่สำหรับ Tool Length และ Tool Clearance

ข้อดีของการออกแบบแม่พิมพ์โดยยึดการกัด 5 แกนเป็นหลัก

เมื่อออกแบบแม่พิมพ์ให้สอดคล้องกับ การกัด CNC 5 แกน ตั้งแต่ต้น จะช่วยลดเวลาในการผลิต เพิ่มความเรียบผิว ลดการแก้ไขแบบภายหลัง และช่วยให้ได้แม่พิมพ์ที่มีความแม่นยำสูง เหมาะกับงานฉีดพลาสติกและงานหล่อโลหะ

สรุป

การออกแบบแม่พิมพ์ให้เหมาะกับการกัด 5 แกน ไม่ใช่เพียงเรื่องของเครื่องจักร แต่เป็นการวางแผนด้านวิศวกรรมตั้งแต่ต้นทาง ซึ่งช่วยให้กระบวนการผลิตมีประสิทธิภาพ ลดต้นทุน และได้คุณภาพงานที่เหนือกว่า

ออกแบบแม่พิมพ์,CNC 5 แกน,กัด 5 แกน,แม่พิมพ์อุตสาหกรรม,วิศวกรรมการผลิต


แม่พิมพ์ 2K/3K คืออะไร? ใช้งานแบบไหน เหมาะกับงานประเภทใด

แม่พิมพ์ 2K/3K เป็นเทคโนโลยีแม่พิมพ์ที่ใช้กันอย่างแพร่หลายในอุตสาหกรรมการผลิตชิ้นส่วนพลาสติก โดยเฉพาะงานที่ต้องการความสวยงาม ความแข็งแรง และการใช้งานหลายวัสดุในชิ้นเดียว บทความนี้จะอธิบายว่าแม่พิมพ์ 2K/3K คืออะไร มีหลักการทำงานอย่างไร และเหมาะกับงานแบบไหน

แม่พิมพ์ 2K คืออะไร

แม่พิมพ์ 2K (Two-Component Injection Mold) คือแม่พิมพ์ที่ใช้ฉีดพลาสติก 2 วัสดุ หรือ 2 สี ภายในรอบการผลิตเดียวกัน โดยวัสดุชิ้นที่สองจะถูกฉีดทับหรือเชื่อมต่อกับชิ้นแรกในแม่พิมพ์เดียว

การใช้แม่พิมพ์ 2K ช่วยลดขั้นตอนการประกอบ เพิ่มความแข็งแรงของชิ้นงาน และทำให้ได้ชิ้นส่วนที่มีดีไซน์ซับซ้อน เช่น ด้ามจับยาง ชิ้นส่วนยานยนต์ และอุปกรณ์อิเล็กทรอนิกส์

แม่พิมพ์ 3K คืออะไร

แม่พิมพ์ 3K (Three-Component Injection Mold) คือการพัฒนาต่อยอดจากแม่พิมพ์ 2K โดยใช้การฉีด 3 วัสดุ หรือ 3 สี ในชิ้นงานเดียว ซึ่งต้องอาศัยระบบแม่พิมพ์ที่ซับซ้อนและเครื่องฉีดที่มีความแม่นยำสูง

แม่พิมพ์ 3K มักใช้ในงานที่ต้องการฟังก์ชันหลายส่วนในชิ้นเดียว เช่น ชิ้นส่วนที่ต้องมีทั้งความแข็ง ความยืดหยุ่น และผิวสัมผัสพิเศษ

การใช้งานแม่พิมพ์ 2K/3K เหมาะกับงานแบบไหน

  • ชิ้นส่วนยานยนต์ เช่น ปุ่มควบคุม แผงคอนโซล
  • สินค้าอุปโภคบริโภค เช่น แปรงสีฟัน ด้ามจับเครื่องมือ
  • อุปกรณ์ไฟฟ้าและอิเล็กทรอนิกส์
  • งานที่ต้องการลดการประกอบและเพิ่มคุณภาพชิ้นงาน

ข้อดีของแม่พิมพ์ 2K/3K

แม่พิมพ์ 2K/3K ช่วยเพิ่มมูลค่าให้กับผลิตภัณฑ์ ลดต้นทุนแรงงานในระยะยาว และช่วยให้การออกแบบชิ้นงานมีอิสระมากขึ้น เหมาะสำหรับโรงงานที่ต้องการคุณภาพสูงและความแตกต่างของสินค้า

หากคุณกำลังวางแผนออกแบบผลิตภัณฑ์ใหม่ การเลือกใช้แม่พิมพ์ 2K หรือ 3K อาจเป็นคำตอบที่ช่วยให้ชิ้นงานโดดเด่นและแข่งขันในตลาดได้

แม่พิมพ์2K, แม่พิมพ์3K, Injection Mold, ออกแบบแม่พิมพ์, พลาสติกอุตสาหกรรม


การใช้ AI ช่วยออกแบบแม่พิมพ์: เพิ่มความแม่นยำ ลดต้นทุน และเร่งกระบวนการผลิต

ในอุตสาหกรรมการผลิตยุคใหม่ การใช้ AI ช่วยออกแบบแม่พิมพ์ กำลังกลายเป็นเครื่องมือสำคัญที่ช่วยให้วิศวกรและนักออกแบบสามารถพัฒนาแม่พิมพ์ได้อย่างรวดเร็ว แม่นยำ และลดความผิดพลาดที่อาจเกิดขึ้นในขั้นตอนการผลิตจริง

AI ช่วยออกแบบแม่พิมพ์คืออะไร

AI (Artificial Intelligence) ถูกนำมาใช้วิเคราะห์ข้อมูลการออกแบบ รูปทรง วัสดุ และเงื่อนไขการผลิต เพื่อช่วยสร้างแบบแม่พิมพ์ที่เหมาะสมที่สุด ระบบ AI สามารถประมวลผลได้รวดเร็วกว่าการออกแบบด้วยมนุษย์เพียงอย่างเดียว

ประโยชน์ของการใช้ AI ในการออกแบบแม่พิมพ์

  • ลดระยะเวลาในการออกแบบแม่พิมพ์
  • ช่วยคำนวณความแข็งแรงและการไหลของวัสดุได้แม่นยำ
  • ลดต้นทุนจากการแก้ไขแบบซ้ำหลายครั้ง
  • เพิ่มคุณภาพและอายุการใช้งานของแม่พิมพ์

กระบวนการทำงานของ AI กับงานออกแบบแม่พิมพ์

เมื่อป้อนข้อมูลเบื้องต้น เช่น รูปทรงชิ้นงาน วัสดุ และเงื่อนไขการผลิต ระบบ AI จะทำการวิเคราะห์และสร้างแบบจำลอง 3D ของแม่พิมพ์ พร้อมทั้งประเมินจุดเสี่ยงที่อาจเกิดปัญหาในกระบวนการผลิต

AI กับการออกแบบแม่พิมพ์ในอนาคต

ในอนาคต AI ช่วยออกแบบแม่พิมพ์ จะมีบทบาทมากขึ้น โดยสามารถเชื่อมต่อกับระบบ CAD, CAM และการผลิตอัตโนมัติ ทำให้การออกแบบและการผลิตแม่พิมพ์เป็นไปอย่างไร้รอยต่อและมีประสิทธิภาพสูงสุด

หากคุณกำลังมองหาแนวทางใหม่ในการพัฒนาแม่พิมพ์ การนำ AI มาใช้งานถือเป็นทางเลือกที่ช่วยยกระดับงานออกแบบให้ทันสมัยและแข่งขันได้ในตลาดอุตสาหกรรม

AI ออกแบบแม่พิมพ์,ออกแบบแม่พิมพ์,AI ในอุตสาหกรรม,3D Mold Design,เทคโนโลยีการผลิต


ระบบ Ejector ในแม่พิมพ์และการออกแบบที่ถูกต้อง

ระบบ Ejector เป็นหนึ่งในองค์ประกอบสำคัญของการออกแบบแม่พิมพ์ฉีดพลาสติก เพราะเป็นระบบที่ช่วยดันชิ้นงานออกจากแม่พิมพ์อย่างมีประสิทธิภาพ การออกแบบ ระบบ Ejector ที่ถูกต้องจะช่วยลดปัญหาเสียดสี รอยบุ๋ม และทำให้ชิ้นงานมีคุณภาพสูงขึ้น ซึ่งเป็นหัวใจสำคัญของงานผลิตระดับอุตสาหกรรม

หน้าที่หลักของระบบ Ejector

ระบบ Ejector มีหน้าที่ดันชิ้นงานออกจากเบ้าหลังการหล่อเย็น โดยใช้แรงดันจากชุดกลไกดัน เช่น Ejector Pin, Ejector Plate และ Ejector Sleeve การออกแบบระบบนี้ต้องคำนึงถึงตำแหน่ง ความแข็งแรง และความสมดุลของชิ้นงาน เพื่อป้องกันการบิดเบี้ยวและความเสียหายที่อาจเกิดขึ้นในระหว่างการดีดชิ้นงาน

องค์ประกอบของระบบ Ejector

  • Ejector Pin – ทำหน้าที่ดันชิ้นงานออกจากแม่พิมพ์ในจุดที่ระบุตำแหน่งไว้
  • Ejector Plate – แผ่นที่รองรับและควบคุมการเคลื่อนที่ของ Ejector Pin
  • Return Pin – ช่วยให้ระบบกลับเข้าที่หลังการดีดตัว
  • Ejector Sleeve – ใช้ในกรณีที่มีรูแกนกลาง เพื่อดันชิ้นงานรอบท่อหรือแกน

หลักการออกแบบระบบ Ejector ที่ถูกต้อง

การออกแบบ ระบบ Ejector ต้องมีการคำนวณและกำหนดความเหมาะสมของตำแหน่ง จำนวน และระบบการเคลื่อนที่ เพื่อให้เกิดการดีดชิ้นงานอย่างราบรื่น รวมถึงควรหลีกเลี่ยงการดีดในบริเวณที่มีผิวโค้งมากหรือบางมาก เพราะอาจส่งผลให้เกิดการเสียรูปหรือรอยบุ๋มในชิ้นงาน

ข้อควรระวังในการออกแบบระบบ Ejector

  • อย่าวางตำแหน่ง Ejector Pin ใกล้ขอบชิ้นงานมากเกินไป
  • เลือกเส้นผ่านศูนย์กลางของ Pin ให้เหมาะสมกับแรงที่ต้องใช้
  • ตรวจสอบการเคลื่อนที่ของชุด Ejector ไม่ให้มีการติดขัด
  • ระวังการเกิดรอยจากหัว Pin บนผิวชิ้นงาน โดยเลือกตำแหน่งที่ไม่กระทบการใช้งานจริง

สรุป

การออกแบบระบบ Ejector ที่ถูกต้องเป็นสิ่งสำคัญอย่างมากสำหรับแม่พิมพ์ฉีดพลาสติก เพราะช่วยทำให้ชิ้นงานมีคุณภาพสูง ลดของเสีย และลดปัญหาในกระบวนการผลิต การออกแบบที่ดีต้องอิงตามหลักวิศวกรรมและใช้คีย์เวิร์ดด้านแม่พิมพ์ เช่น “ระบบ Ejector”, “การออกแบบแม่พิมพ์”, “Ejector Pin” 

ระบบ Ejector,แม่พิมพ์ฉีด,ออกแบบแม่พิมพ์,Injection Mold,Plastic Mold


วิเคราะห์ต้นทุนการผลิตแม่พิมพ์แบบมืออาชีพ

การ วิเคราะห์ต้นทุนการผลิตแม่พิมพ์ เป็นขั้นตอนสำคัญในการกำหนดราคาที่เหมาะสมและเพิ่มประสิทธิภาพการผลิต โดยเฉพาะในอุตสาหกรรมการฉีดพลาสติก การปั๊มโลหะ และการผลิตชิ้นส่วนอุตสาหกรรมที่ต้องใช้แม่พิมพ์ความละเอียดสูง ผู้ผลิตที่สามารถวิเคราะห์โครงสร้างต้นทุนได้อย่างถูกต้องจะช่วยลดความสูญเสีย ควบคุมงบประมาณ และเพิ่มความสามารถในการแข่งขันในตลาด

1. ต้นทุนวัตถุดิบ (Material Cost)

ต้นทุนวัตถุดิบถือเป็นพื้นฐานของการออกแบบแม่พิมพ์ เช่น เหล็กเกรดพิเศษ P20, H13 หรือ S136 ซึ่งมีผลโดยตรงต่อความทนทาน การเลือกวัสดุที่เหมาะสมช่วยให้ควบคุมต้นทุนโดยไม่ลดคุณภาพของแม่พิมพ์

2. ต้นทุนแรงงาน (Labor Cost)

ค่าแรงสำหรับงานกัด CNC, EDM, Wirecut รวมถึงงานประกอบแม่พิมพ์ ล้วนเป็นปัจจัยหลักของต้นทุนการผลิตแม่พิมพ์ ผู้เชี่ยวชาญด้านการผลิตสามารถคำนวณเวลา (Machine Hour) เพื่อประเมินต้นทุนได้แม่นยำขึ้น

3. ค่าเครื่องจักร (Machine Cost)

เครื่องจักรที่ใช้ เช่น CNC 3 แกน, 5 แกน, เครื่อง EDM หรือเครื่อง Wirecut มีอัตราคิดค่าใช้จ่ายที่ต่างกันตามชั่วโมงการทำงาน การวิเคราะห์ต้นทุนส่วนนี้ช่วยลดต้นทุนเครื่องจักรส่วนเกินและเพิ่มประสิทธิภาพในการผลิต

4. ค่าออกแบบแม่พิมพ์ (Design Cost)

การ ออกแบบแม่พิมพ์ เป็นขั้นตอนที่ต้องใช้ความชำนาญ CAD/CAM เช่น SolidWorks, NX หรือ Fusion 360 การคิดต้นทุนที่ถูกต้องในส่วนนี้ช่วยให้ลูกค้าเข้าใจคุณค่าของงานออกแบบที่มีคุณภาพ

5. ค่าใช้จ่ายทางอ้อม (Indirect Cost)

ต้นทุนเพิ่มเติม เช่น ค่าบำรุงรักษาเครื่องจักร ค่าไฟฟ้า ค่าวัสดุสิ้นเปลือง รวมถึงการควบคุมคุณภาพ (QC) ถือเป็นส่วนสำคัญที่ต้องรวมอยู่ในการประเมินราคาต้นทุนจริง

6. วิเคราะห์ต้นทุนรวมเพื่อกำหนดราคา (Total Cost Analysis)

เมื่อรวมต้นทุนทั้งหมด เช่น วัตถุดิบ ค่าแรง ค่าเครื่องจักร และต้นทุนแฝงอื่นๆ ผู้ผลิตสามารถกำหนดราคาขายแม่พิมพ์ได้แม่นยำและแข่งขันได้ในตลาด รวมถึงช่วยประเมิน ROI ของการผลิตแม่พิมพ์แต่ละชุดได้อย่างมืออาชีพ

สรุป

การวิเคราะห์ต้นทุนการผลิตแม่พิมพ์อย่างเป็นระบบช่วยให้ธุรกิจลดต้นทุน เพิ่มคุณภาพ และสร้างความน่าเชื่อถือให้กับลูกค้า ผู้ประกอบการณ์ที่เข้าใจโครงสร้างต้นทุนจะสามารถพัฒนาและวางกลยุทธ์การผลิตได้อย่างมีประสิทธิภาพในระยะยาว

ต้นทุนแม่พิมพ์,การผลิตแม่พิมพ์,วิเคราะห์ต้นทุน,ออกแบบแม่พิมพ์,แม่พิมพ์อุตสาหกรรม


ความต่างของแม่พิมพ์ 1 Cavity และ Multi Cavity

แม่พิมพ์สำหรับงานฉีดพลาสติกถือเป็นหัวใจสำคัญของการผลิตชิ้นงานที่มีคุณภาพ และหนึ่งในประเด็นที่หลายโรงงานมักต้องตัดสินใจก่อนเริ่มผลิต คือการเลือกใช้ แม่พิมพ์ 1 Cavity หรือ Multi Cavity ซึ่งแต่ละแบบมีความแตกต่างด้านประสิทธิภาพ ต้นทุน และความเหมาะสมกับประเภทของชิ้นงานอย่างชัดเจน

แม่พิมพ์ 1 Cavity คืออะไร?

แม่พิมพ์ 1 Cavity คือแม่พิมพ์ที่ผลิตชิ้นงานครั้งละหนึ่งชิ้น เหมาะสำหรับการผลิตจำนวนน้อย งานต้นแบบ งานที่ต้องการความเที่ยงตรงสูง หรืองานที่มีการปรับแบบบ่อย จุดเด่นคือ ต้นทุนแม่พิมพ์ต่ำ และ ควบคุมคุณภาพได้ง่าย

แม่พิมพ์ Multi Cavity คืออะไร?

แม่พิมพ์ Multi Cavity คือแม่พิมพ์ที่ผลิตชิ้นงานหลายชิ้นในรอบเดียว ช่วยเพิ่มกำลังการผลิตและลดต้นทุนต่อชิ้นงาน เหมาะสำหรับงานจำนวนมาก กลุ่มอุตสาหกรรมสินค้าอุปโภคบริโภค และผลิตภัณฑ์ที่ความต้องการในตลาดสูง

ข้อดี–ข้อเสีย

ข้อดีของแม่พิมพ์ 1 Cavity

  • ต้นทุนเริ่มต้นต่ำ
  • ควบคุมความคลาดเคลื่อนได้ง่าย
  • เหมาะสำหรับผลิตจำนวนน้อยหรือทำต้นแบบ

ข้อเสียของแม่พิมพ์ 1 Cavity

  • กำลังการผลิตต่ำ
  • ต้นทุนต่อชิ้นสูงกว่าระบบ Multi Cavity

ข้อดีของแม่พิมพ์ Multi Cavity

  • ผลิตชิ้นงานได้จำนวนมากในเวลาสั้น
  • ลดต้นทุนต่อชิ้นอย่างชัดเจน
  • เหมาะกับงาน Mass Production

ข้อเสียของแม่พิมพ์ Multi Cavity

  • ต้นทุนแม่พิมพ์สูง
  • การควบคุมสมดุลการไหล (flow balance) ซับซ้อนกว่า
  • ต้องการเครื่องฉีดพลาสติกที่มีกำลังสูงขึ้น

ควรเลือกแม่พิมพ์แบบไหนดี?

การเลือกใช้ 1 Cavity หรือ Multi Cavity ขึ้นอยู่กับปริมาณการผลิต งบประมาณ และความซับซ้อนของชิ้นงาน หากต้องการผลิตจำนวนมากเพื่อทำตลาดอย่างต่อเนื่อง Multi Cavity คือคำตอบที่คุ้มค่า แต่ถ้าเป็นงานต้นแบบ หรืองานเฉพาะทางที่ต้องการความแม่นยำสูง แม่พิมพ์ 1 Cavity จะเหมาะสมกว่า

การเข้าใจความแตกต่างของแม่พิมพ์ทั้งสองประเภทนี้ไม่เพียงช่วยวางแผนการผลิตได้ดีขึ้น แต่ยังช่วยลดต้นทุนและเพิ่มประสิทธิภาพในการทำงานอีกด้วย

แม่พิมพ์พลาสติก,1 cavity,multi cavity,ออกแบบแม่พิมพ์,ฉีดพลาสติก


เคล็ดลับการลดเวลาออกแบบแม่พิมพ์ลง 30%

การออกแบบแม่พิมพ์เป็นงานที่ต้องใช้ความละเอียดสูงและต้องอาศัยประสบการณ์ของวิศวกร แต่ในยุคที่การแข่งขันด้านเวลาและต้นทุนมีความสำคัญมาก การค้นหาแนวทางที่ช่วย ลดเวลาออกแบบแม่พิมพ์ ลงได้อย่างมีประสิทธิภาพ ถือเป็นกุญแจสำคัญที่ช่วยเพิ่มความเร็วในการผลิต และลดความผิดพลาดในขั้นตอนต่าง ๆ ของงานแม่พิมพ์

1. ใช้ Template และ Standard Part ร่วมในการออกแบบ

การสร้างฐานข้อมูลของ Standard Part เช่น ejector pin, guide pin, sprue bush และบล็อกหลักของแม่พิมพ์ ช่วยให้ทีมงานสามารถนำไปใช้งานซ้ำได้ทันที ทำให้ลดเวลาออกแบบแม่พิมพ์ลงได้มากกว่า 30% และยังช่วยให้แบบมีความสอดคล้องกันทุกโปรเจกต์

2. ใช้ซอฟต์แวร์ CAD/CAM ที่รองรับ Automation

ซอฟต์แวร์สมัยใหม่สามารถทำงานแบบ Automation เช่น การตรวจสอบ Draft Angle อัตโนมัติ การสร้าง Parting Line และ Parting Surface การวิเคราะห์ Undercut หรือการสร้าง Insert อัตโนมัติ ช่วยลดขั้นตอนที่ต้องทำด้วยมือและช่วยให้การออกแบบแม่พิมพ์รวดเร็วขึ้นอย่างเห็นได้ชัด

3. ทำงานแบบ Digital Collaboration

การแชร์แบบ 3D และ Drawing ระหว่างทีมวิศวกรรมผ่านระบบ Cloud ช่วยให้การตรวจแบบแก้ไขแบบทำได้แบบเรียลไทม์ ลดการสื่อสารที่ผิดพลาด และลดเวลารีวิวแบบลงอย่างมาก ซึ่งส่งผลต่อการลดเวลาในการออกแบบแม่พิมพ์โดยรวม

4. วิเคราะห์โครงสร้างแม่พิมพ์ด้วย Simulation

การใช้ CAE/SIM ในการตรวจสอบการไหลของพลาสติก การหาจุดดัน จุดหด หรือจุดบิดงอของชิ้นงานล่วงหน้า ช่วยลดงานแก้ไขแม่พิมพ์หลังผลิตจริง และช่วยให้แบบถูกต้องตั้งแต่ครั้งแรก ส่งผลให้รอบการออกแบบลดลงอย่างมาก

5. จัดระบบ Workflow การออกแบบให้เป็นมาตรฐาน

การสร้างขั้นตอนการออกแบบแม่พิมพ์ที่ชัดเจน เช่น ขั้นตรวจสอบไฟล์ 3D ขั้นวิเคราะห์ความเป็นไปได้ ขั้นกำหนดแนวถอดแบบ ขั้นสร้างฐานแม่พิมพ์ ไปจนถึงขั้นตรวจสอบก่อนส่งงาน ช่วยให้ทีมงานทำงานเป็นระบบและลดความผิดพลาดซ้ำจุดเดิม

สรุปแล้ว การลดเวลาออกแบบแม่พิมพ์ลง 30% ไม่ใช่เรื่องยาก หากมีการเตรียมเครื่องมือที่ถูกต้อง ใช้ซอฟต์แวร์อัตโนมัติ และปรับ Workflow ให้เป็นมาตรฐาน ซึ่งนอกจากจะช่วยประหยัดเวลา ยังเพิ่มคุณภาพงานโดยรวมอีกด้วย

ออกแบบแม่พิมพ์,ลดเวลาออกแบบ,เทคนิคงานแม่พิมพ์,CAD CAM,แม่พิมพ์พลาสติก


Mould Industry Category | หมวดแม่พิมพ์อุตสาหกรรม

10อันดับเรื่องแม่พิมพ์อุตสาหกรรม

ประเภทของแม่พิมพ์อุตสาหกรรม