ค้นหา

Custom Search
Mold Article Integrated content and knowledge about mold industry.

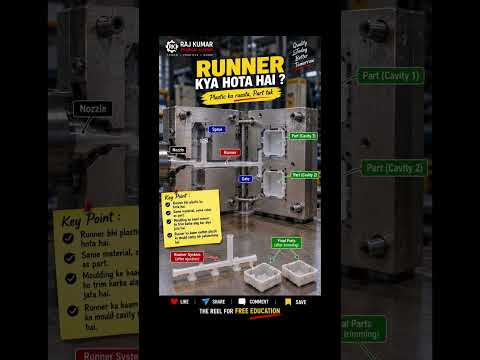
ไขข้อข้องใจ! Runner ในงานฉีดพลาสติกคืออะไร? ทำความเข้าใจระบบ Cold runner mold ฉบับเข้าใจง่าย

ในอุตสาหกรรมการฉีดพลาสติก (Injection Moulding) คำว่า "Runner" หรือ "ทางวิ่งพลาสติก" ถือเป็นองค์ประกอบหัวใจสำคัญที่ไม่ควรมองข้าม เพราะเป็นตัวกลางในการนำพลาสติกหลอมเหลวเข้าสู่แม่พิมพ์เพื่อขึ้นรูปเป็นชิ้นงาน สำหรับผู้ที่เริ่มต้นศึกษา การเข้าใจหลักการทำงานของ Cold runner mold จะช่วยให้คุณมองเห็นภาพรวมของกระบวนการผลิตได้อย่างชัดเจนและเป็นระบบมากยิ่งขึ้น

เส้นทางการเดินทางของพลาสติกในแม่พิมพ์ (Flow Sequence)

เพื่อให้เห็นภาพการทำงานได้ง่ายขึ้น กระบวนการไหลของพลาสติกหลอมเหลวภายในแม่พิมพ์จะเดินทางผ่าน 5 จุดสำคัญ ดังนี้:

  1. Nozzle (หัวฉีด): จุดเริ่มต้นที่ปล่อยพลาสติกเหลวออกจากเครื่องฉีด
  2. Sprue (รูฉีด): ช่องทางหลักช่องแรกที่รับพลาสติกเข้าสู่ตัวแม่พิมพ์
  3. Runner (ทางวิ่ง): ช่องทางแขนงที่ช่วยกระจายพลาสติกไปตามจุดต่างๆ
  4. Gate (ทางเข้าชิ้นงาน): ประตูขนาดเล็กที่คอยควบคุมการไหลของพลาสติกก่อนเข้าสู่ชิ้นงาน
  5. Cavity (แม่พิมพ์ชิ้นงาน): ช่องว่างสำหรับขึ้นรูปพลาสติกให้กลายเป็นชิ้นงานจริง

Runner คืออะไร และสัมพันธ์อย่างไรกับ Cold runner mold?

Runner ทำหน้าที่เปรียบเสมือน "ถนน" ที่ลำเลียงพลาสติกเหลวจาก Sprue กระจายไปยัง Gate ต่างๆ ในระบบแม่พิมพ์แบบ Cold runner mold ช่องทางวิ่งนี้จะไม่มีระบบความร้อนเลี้ยงไว้ ทำให้พลาสติกที่ค้างอยู่ในช่อง Runner เย็นตัวและแข็งตัวพร้อมๆ กับชิ้นงานพลาสติกใน Cavity เมื่อแม่พิมพ์เปิดออก ชิ้นงานและเศษพลาสติกตรงส่วน Runner จะถูกถอดออกมาพร้อมกัน ซึ่งเศษพลาสติกส่วนนี้สามารถนำไปบดรีไซเคิลเพื่อกลับมาใช้ใหม่ได้

ทำไม Cold runner mold จึงยังเป็นระบบที่นิยมใช้?

แม้ปัจจุบันจะมีเทคโนโลยีใหม่ๆ เกิดขึ้น แต่การเลือกใช้ Cold runner mold ก็ยังคงได้รับความนิยมอย่างแพร่หลาย เนื่องจากมีโครงสร้างที่ไม่ซับซ้อน ต้นทุนการผลิตและบำรุงรักษาแม่พิมพ์ต่ำกว่าระบบอื่น อีกทั้งยังเหมาะสำหรับการผลิตชิ้นงานที่ต้องมีการเปลี่ยนสีพลาสติกบ่อยๆ

สรุป

การทำความเข้าใจหน้าที่ของ Runner และการทำงานของระบบแม่พิมพ์ จะช่วยให้คุณสามารถเลือกใช้เทคโนโลยีได้เหมาะสมกับงบประมาณและประเภทของชิ้นงาน ซึ่งเป็นก้าวสำคัญในการลดต้นทุนและเพิ่มประสิทธิภาพในกระบวนการฉีดพลาสติกได้อย่างยั่งยืน

ปัญหาชิ้นงานฉีดเป็นคลื่น (Warping) คืออะไร และวิธีแก้ไขที่ได้ผลจริง

ปัญหาชิ้นงานฉีดเป็นคลื่น หรือที่เรียกว่า Warping เป็นหนึ่งในปัญหาที่พบได้บ่อยในกระบวนการ การฉีดพลาสติก (Injection Molding) ซึ่งส่งผลให้ชิ้นงานเกิดการบิดงอ ไม่ได้รูปทรงตามแบบที่ออกแบบไว้ ปัญหานี้ส่งผลต่อคุณภาพ ความแข็งแรง และความสวยงามของผลิตภัณฑ์โดยตรง

Warping เกิดจากสาเหตุอะไรบ้าง

สาเหตุของการเกิด ชิ้นงานฉีดเป็นคลื่น มักเกิดจากการหดตัวของพลาสติกที่ไม่สม่ำเสมอ ระหว่างกระบวนการเย็นตัว โดยสาเหตุหลัก ๆ ได้แก่

  • อุณหภูมิแม่พิมพ์ไม่สม่ำเสมอ
  • การออกแบบความหนาของชิ้นงานไม่เท่ากัน
  • แรงดันและเวลาการอัดไม่เหมาะสม
  • การเลือกใช้วัสดุพลาสติกที่มีอัตราการหดตัวสูง

ผลกระทบของปัญหาชิ้นงานฉีดเป็นคลื่น

เมื่อเกิด Warping จะทำให้ชิ้นงานไม่สามารถประกอบเข้ากับชิ้นส่วนอื่นได้พอดี เกิดของเสีย (Reject) เพิ่มขึ้น และทำให้ต้นทุนการผลิตสูงขึ้นโดยไม่จำเป็น

วิธีแก้ไขปัญหา Warping ในงานฉีดพลาสติก

การแก้ไขปัญหาชิ้นงานฉีดเป็นคลื่นสามารถทำได้หลายวิธี ขึ้นอยู่กับสาเหตุที่แท้จริง เช่น

  1. ปรับอุณหภูมิแม่พิมพ์ให้สมดุลทั้งสองด้าน
  2. ออกแบบความหนาของชิ้นงานให้สม่ำเสมอ
  3. ปรับค่าแรงดันฉีดและเวลา Holding ให้เหมาะสม
  4. เลือกใช้วัสดุที่มีการหดตัวต่ำ

สรุป

ปัญหาชิ้นงานฉีดเป็นคลื่น (Warping) เป็นปัญหาที่สามารถป้องกันและแก้ไขได้ หากเข้าใจสาเหตุและควบคุมกระบวนการฉีดพลาสติกอย่างถูกต้อง จะช่วยลดของเสีย เพิ่มคุณภาพชิ้นงาน และลดต้นทุนในระยะยาว

Warping,Injection Molding,Plastic Defect,ปัญหางานฉีดพลาสติก,แม่พิมพ์พลาสติก


ระบบ Cooling แบบ Baffle และแบบ Core Pin

ในโลกของการฉีดพลาสติก (Injection Molding) การควบคุมอุณหภูมิเป็นหัวใจสำคัญที่ส่งผลโดยตรงต่อคุณภาพชิ้นงาน รอบการผลิต (Cycle Time) และประสิทธิภาพโดยรวมของแม่พิมพ์ หนึ่งในองค์ประกอบสำคัญที่ช่วยในการจัดการอุณหภูมินี้คือ ระบบหล่อเย็น (Cooling System) ซึ่งมีรูปแบบที่นิยมใช้กันอย่างแพร่หลายคือ Baffle Cooling และ Core Pin Cooling การทำความเข้าใจความแตกต่างของสองระบบนี้จะช่วยให้วิศวกรและผู้ผลิตสามารถเลือกวิธีการที่เหมาะสมที่สุดสำหรับชิ้นงานแต่ละประเภทได้

🌊 ระบบหล่อเย็นแบบ Baffle (Baffle Cooling System)

Baffle Cooling หรือการหล่อเย็นแบบมีแผ่นกั้น คือระบบที่ใช้แผ่นโลหะ (Baffle Plate) หรือแผ่นกั้นมาติดตั้งภายในช่องน้ำหล่อเย็นหลักที่เจาะลึกเข้าไปในแกนแม่พิมพ์ (Core) หรือโพรงแม่พิมพ์ (Cavity) แผ่นกั้นนี้จะบังคับให้น้ำหล่อเย็นไหลวนเป็นรูปตัว U หรือเส้นทางซิกแซก (Zigzag) เพื่อให้มั่นใจว่าน้ำหล่อเย็นจะสัมผัสกับผนังภายในช่องหล่อเย็นได้นานขึ้น

ข้อดีของ Baffle Cooling:

  • การทำความเย็นสม่ำเสมอ: ช่วยให้ความร้อนถูกถ่ายเทออกจากพื้นที่สำคัญได้อย่างมีประสิทธิภาพ
  • ติดตั้งง่าย: เหมาะสำหรับแกนแม่พิมพ์ที่มีความลึกและมีพื้นที่จำกัด
  • ลดจุดร้อน (Hot Spots): การไหลวนของน้ำช่วยลดความเสี่ยงของการเกิดจุดที่มีความร้อนสะสม

ข้อควรพิจารณา:

  • ความเร็วในการไหลของน้ำลดลงเนื่องจากความต้านทาน
  • ประสิทธิภาพอาจไม่ดีเท่าที่ควรในพื้นที่ที่มีรูปร่างซับซ้อนมาก


📌 ระบบหล่อเย็นแบบ Core Pin (Core Pin Cooling System)

Core Pin Cooling หรือที่เรียกอีกอย่างว่า Fountain Cooling เป็นระบบที่ออกแบบมาเพื่อจัดการความร้อนในพื้นที่ที่แคบและลึก เช่น แกนพิน (Core Pin) หรือส่วนที่ยื่นออกมาเล็กๆ หลักการทำงานคือการติดตั้งท่อนำน้ำหล่อเย็นขนาดเล็กไว้ด้านในแกนแม่พิมพ์ ท่อนี้จะส่งน้ำหล่อเย็นไปที่ปลายสุดของแกนพิน และน้ำจะไหลย้อนกลับผ่านช่องว่างระหว่างท่อนำน้ำกับผนังของรูเจาะ

ข้อดีของ Core Pin Cooling:

  • การทำความเย็นเฉพาะจุด: มีประสิทธิภาพสูงในการดึงความร้อนออกจากส่วนปลายของแกนแม่พิมพ์ (Tip Cooling)
  • เหมาะสำหรับรูปร่างสูงและบาง: สามารถให้การหล่อเย็นที่ดีที่สุดในพื้นที่ที่เข้าถึงยาก
  • การควบคุมอุณหภูมิ: ช่วยให้รอบการผลิต (Injection Molding Cycle Time) เร็วขึ้นอย่างมีนัยสำคัญในชิ้นส่วนที่มีความหนาแน่น

ข้อควรพิจารณา:

  • ค่าใช้จ่ายในการผลิต Core Pin สูงกว่า
  • อาจมีข้อจำกัดด้านขนาดสำหรับ Core Pin ที่มีเส้นผ่านศูนย์กลางเล็กมาก


💡 สรุปและการประยุกต์ใช้

ทั้ง Baffle Cooling และ Core Pin Cooling ต่างก็มีบทบาทสำคัญในการควบคุมอุณหภูมิของแม่พิมพ์ การเลือกระบบที่เหมาะสมขึ้นอยู่กับรูปทรงเรขาคณิต (Geometry) ของชิ้นงาน วัสดุพลาสติกที่ใช้ และข้อกำหนดด้านคุณภาพและรอบการผลิต หากต้องการการหล่อเย็นที่ครอบคลุมพื้นที่กว้างๆ Baffle อาจเป็นทางเลือกที่ดี แต่สำหรับการลดความร้อนเฉพาะจุดที่สำคัญและลึก Core Pin คือโซลูชั่นที่มีประสิทธิภาพสูงสุด

การผสมผสานระหว่างสองระบบนี้อย่างชาญฉลาดเป็นแนวทางปฏิบัติทั่วไปในอุตสาหกรรมการฉีดพลาสติก เพื่อให้ได้ระบบหล่อเย็นที่มีประสิทธิภาพสูงสุด (Optimal Cooling Performance) ที่ช่วยลดของเสีย และเพิ่มอายุการใช้งานของแม่พิมพ์ในระยะยาว การลงทุนในระบบ Cooling ที่เหมาะสมจึงเป็นการลงทุนที่คุ้มค่าสำหรับทุกโรงงานผลิตชิ้นส่วนพลาสติก

Injection Molding, Plastic, Cooling System, Mold, Baffle, Core Pin, Cycle Time, Mold Design, Temperature Control

ทำไมชิ้นงานฉีดถึงมีฟองอากาศ? สาเหตุและวิธีแก้ไขที่โรงงานควรรู้

ปัญหา ฟองอากาศในชิ้นงานฉีดพลาสติก เป็นหนึ่งในข้อบกพร่องที่พบได้บ่อยในกระบวนการฉีดขึ้นรูป (Injection Molding) ซึ่งไม่เพียงส่งผลต่อความสวยงามของชิ้นงาน แต่ยังลดความแข็งแรงและคุณภาพของผลิตภัณฑ์อีกด้วย บทความนี้จะอธิบายสาเหตุหลักของการเกิดฟองอากาศ พร้อมแนวทางแก้ไขอย่างถูกต้อง

ฟองอากาศในชิ้นงานฉีดคืออะไร?

ฟองอากาศ (Air Bubble หรือ Void) คือช่องว่างภายในชิ้นงานที่เกิดจากอากาศหรือก๊าซ ซึ่งถูกกักอยู่ในเนื้อพลาสติกระหว่างกระบวนการฉีดขึ้นรูป มักพบได้ในชิ้นงานที่มีความหนา หรือชิ้นงานที่ต้องการผิวเรียบและความแข็งแรงสูง

สาเหตุที่ทำให้ชิ้นงานฉีดเกิดฟองอากาศ

  • อุณหภูมิการฉีดสูงเกินไป ทำให้พลาสติกเกิดก๊าซภายใน
  • แรงดันฉีดไม่เพียงพอ ส่งผลให้อากาศไม่ถูกไล่ออกจนหมด
  • แม่พิมพ์ระบายอากาศไม่ดี ทำให้อากาศสะสมภายในโพรงแม่พิมพ์
  • วัตถุดิบมีความชื้น ความชื้นจะระเหยกลายเป็นไอเมื่อโดนความร้อน
  • เวลาการอัดแน่น (Packing Time) สั้นเกินไป

วิธีแก้ไขปัญหาฟองอากาศในงานฉีดพลาสติก

การแก้ไขปัญหา ฟองอากาศในชิ้นงานฉีด สามารถทำได้หลายวิธี ขึ้นอยู่กับสาเหตุที่แท้จริง เช่น

  • ปรับอุณหภูมิการฉีดให้เหมาะสมกับชนิดของพลาสติก
  • เพิ่มแรงดันฉีดและแรงดันอัดแน่น
  • ปรับปรุงช่องระบายอากาศของแม่พิมพ์
  • อบวัตถุดิบเพื่อลดความชื้นก่อนการฉีด
  • เพิ่มเวลาการอัดแน่นเพื่อป้องกันการยุบตัวภายใน

สรุป

ปัญหาฟองอากาศในชิ้นงานฉีดไม่ใช่เรื่องเล็ก หากปล่อยไว้จะส่งผลต่อคุณภาพและต้นทุนการผลิต การเข้าใจสาเหตุและวิธีแก้ไขอย่างถูกต้องจะช่วยลดของเสีย เพิ่มคุณภาพ และยกระดับมาตรฐานงานฉีดพลาสติกในโรงงานได้อย่างมีประสิทธิภาพ

งานฉีดพลาสติก,Injection Molding,ฟองอากาศในชิ้นงาน,ปัญหางานฉีด,โรงงานอุตสาหกรรม,แม่พิมพ์พลาสติก


เทคนิคติดตั้งแม่พิมพ์เข้ากับเครื่องฉีดอย่างถูกต้อง ปลอดภัย และลดของเสีย

การติดตั้งแม่พิมพ์เข้ากับเครื่องฉีดพลาสติกเป็นขั้นตอนที่มีความสำคัญอย่างมากต่อคุณภาพชิ้นงาน ความปลอดภัยของผู้ปฏิบัติงาน และอายุการใช้งานของแม่พิมพ์ หากติดตั้งไม่ถูกต้องอาจทำให้เกิดปัญหางานเสีย แม่พิมพ์ชำรุด หรือเครื่องฉีดเกิดความเสียหายได้ บทความนี้จะอธิบายเทคนิคการติดตั้งแม่พิมพ์เข้ากับเครื่องฉีดอย่างเป็นระบบ เพื่อช่วยลดความผิดพลาดและเพิ่มประสิทธิภาพการผลิต

1. ตรวจสอบความพร้อมของแม่พิมพ์ก่อนติดตั้ง

ก่อนเริ่มติดตั้งแม่พิมพ์ควรตรวจสอบสภาพแม่พิมพ์ทุกครั้ง เช่น ความสะอาดของผิวแม่พิมพ์ ระบบหล่อเย็น ระบบทางวิ่งพลาสติก และจุดยึดต่าง ๆ การตรวจสอบล่วงหน้าจะช่วยลดความเสี่ยงจากการรั่วซึม การติดขัด และช่วยยืดอายุการใช้งานของแม่พิมพ์

2. เลือกเครื่องฉีดให้เหมาะสมกับขนาดแม่พิมพ์

การเลือกเครื่องฉีดพลาสติกต้องพิจารณาขนาดของแม่พิมพ์ น้ำหนักแม่พิมพ์ และแรงปิดแม่พิมพ์ให้เหมาะสม หากใช้เครื่องฉีดที่มีแรงปิดไม่เพียงพอ อาจทำให้เกิดปัญหาพลาสติกแฟลชหรือชิ้นงานไม่สมบูรณ์

3. ขั้นตอนการติดตั้งแม่พิมพ์เข้ากับเครื่องฉีด

เริ่มจากการยกแม่พิมพ์เข้าตำแหน่งโดยใช้เครนหรืออุปกรณ์ยกที่เหมาะสม จากนั้นจัดแนวแม่พิมพ์ให้ตรงกับแกนของเครื่องฉีด ยึดแม่พิมพ์เข้ากับแผ่นยึด (Platen) อย่างแน่นหนา ตรวจสอบความตรงศูนย์ก่อนทำการขันน็อตให้ครบทุกจุด

4. การเชื่อมต่อระบบเสริม

หลังจากยึดแม่พิมพ์เรียบร้อยแล้ว ควรเชื่อมต่อระบบหล่อเย็น ระบบไฟฟ้า และระบบไฮดรอลิกให้ถูกต้อง การเชื่อมต่อที่ถูกวิธีจะช่วยควบคุมอุณหภูมิแม่พิมพ์และเพิ่มความเสถียรในการผลิต

5. ทดสอบการทำงานก่อนการผลิตจริง

ก่อนเริ่มการผลิตจริง ควรทดสอบการเปิด-ปิดแม่พิมพ์ การฉีดทดลอง และการคายชิ้นงาน ขั้นตอนนี้ช่วยตรวจสอบความผิดปกติ และปรับตั้งค่าเครื่องฉีดให้เหมาะสมกับแม่พิมพ์มากที่สุด

สรุป

เทคนิคการติดตั้งแม่พิมพ์เข้ากับเครื่องฉีดอย่างถูกต้องไม่เพียงช่วยเพิ่มคุณภาพชิ้นงาน แต่ยังช่วยลดต้นทุนจากงานเสีย และเพิ่มความปลอดภัยในกระบวนการผลิต การทำตามขั้นตอนอย่างเป็นระบบจะช่วยให้การผลิตเป็นไปอย่างราบรื่นและมีประสิทธิภาพสูงสุด

แม่พิมพ์ฉีดพลาสติก,เครื่องฉีดพลาสติก,การติดตั้งแม่พิมพ์,Injection Molding,Mold Installation


การแก้ไขปัญหา Weld Line บนชิ้นงานฉีดพลาสติก

ปัญหา Weld Line บนชิ้นงานฉีดพลาสติกถือเป็นหนึ่งในข้อบกพร่องที่พบได้บ่อยในกระบวนการ Injection Molding โดย Weld Line เกิดจากการที่กระแสพลาสติกหลอมสองทิศทางมาบรรจบกัน ทำให้เกิดรอยเชื่อมที่ผิวชิ้นงาน ซึ่งส่งผลต่อความแข็งแรง ความสวยงาม และความทนทานของผลิตภัณฑ์ ดังนั้นการเข้าใจสาเหตุและวิธีการแก้ไขจึงมีความสำคัญมากสำหรับงานผลิตที่ต้องการคุณภาพสูง

สาเหตุหลักที่ทำให้เกิด Weld Line

  • อุณหภูมิพลาสติกหลอมต่ำเกินไป
  • ความเร็วในการฉีดไม่เพียงพอ
  • การออกแบบเกท (Gate) ไม่เหมาะสม
  • ตำแหน่งทางไหลของพลาสติกยาวเกินไป
  • มีแรงดันย้อน (Back Pressure) ต่ำ

วิธีการแก้ไขปัญหา Weld Line

การแก้ไขปัญหา Weld Line สามารถทำได้หลายวิธี โดยปรับตั้งค่ากระบวนการและออกแบบแม่พิมพ์ให้เหมาะสม เช่น

  • เพิ่มอุณหภูมิของพลาสติกหลอม – ช่วยให้พลาสติกไหลเข้าหากันได้ดีขึ้น ลดรอยเชื่อมบนผิว
  • เพิ่มความเร็วในการฉีด – ให้พลาสติกไหลเต็มช่องว่างก่อนเย็นตัว
  • ออกแบบตำแหน่ง Gate ใหม่ – ลดการปะทะของการไหลที่ไม่สมดุล
  • เพิ่มแรงดันย้อน (Back Pressure) – ทำให้เนื้อพลาสติกหลอมมีความสม่ำเสมอมากขึ้น
  • เพิ่มช่องระบายอากาศ (Venting) – ลดแรงต้านและทำให้พลาสติกไหลต่อเนื่อง


สรุป

การแก้ไขปัญหา Weld Line ไม่ได้ขึ้นอยู่กับเพียงปัจจัยเดียว แต่ต้องอาศัยการปรับค่ากระบวนการฉีดพลาสติก การออกแบบแม่พิมพ์ รวมถึงการควบคุมคุณภาพของวัตถุดิบร่วมกัน หากทำได้อย่างถูกต้องจะช่วยลดข้อบกพร่อง เพิ่มความแข็งแรงของชิ้นงาน และเพิ่มคุณภาพการผลิตให้ดีขึ้นอย่างเห็นได้ชัด

Weld Line,Injection Molding,การฉีดพลาสติก,เทคนิคแก้ไขข้อบกพร่อง,Plastic Defect,Mold Design

ประเภทของเครื่องจักรในงานแม่พิมพ์

งานแม่พิมพ์เป็นหนึ่งในกระบวนการสำคัญในอุตสาหกรรมการผลิต ที่ต้องอาศัยเครื่องจักรคุณภาพสูงเพื่อสร้างชิ้นงานที่มีความแม่นยำสูง ประเภทของเครื่องจักรในงานแม่พิมพ์มีหลากหลาย ขึ้นอยู่กับลักษณะงานและวัสดุที่ใช้

1. เครื่องฉีดพลาสติก (Injection Molding Machine)

เครื่องฉีดพลาสติกเป็นเครื่องจักรที่ใช้ฉีดพลาสติกหลอมเหลวเข้าสู่แม่พิมพ์เพื่อขึ้นรูปชิ้นงาน เหมาะกับการผลิตชิ้นงานจำนวนมากและซับซ้อน มีความแม่นยำสูงและลดเวลาการผลิต

2. เครื่องอัดโลหะ (Die Casting Machine)

เครื่องอัดโลหะใช้สำหรับขึ้นรูปชิ้นงานโลหะโดยการฉีดโลหะหลอมเหลวเข้าสู่แม่พิมพ์ ความร้อนและความดันสูงทำให้ชิ้นงานมีความแข็งแรงและคงรูปได้ดี

3. เครื่อง CNC (CNC Machining Center)

เครื่อง CNC ใช้สำหรับกัดหรือเจาะแม่พิมพ์เพื่อสร้างรูปร่างที่ซับซ้อนและแม่นยำ สามารถควบคุมโดยคอมพิวเตอร์เพื่อความเที่ยงตรงสูง เหมาะกับงานแม่พิมพ์โลหะหรือพลาสติก

4. เครื่องกลึง (Lathe Machine)

เครื่องกลึงใช้สำหรับงานที่ต้องการความเรียบและกลม เช่น การทำแกนแม่พิมพ์หรือชิ้นส่วนทรงกระบอก เหมาะกับงานโลหะที่ต้องการความแม่นยำในขนาด

5. เครื่องตัดและกัดด้วยเลเซอร์ (Laser Cutting & Engraving Machine)

เครื่องตัดเลเซอร์เหมาะสำหรับการตัดหรือสลักวัสดุแม่พิมพ์ที่ต้องการรายละเอียดสูงและความเร็ว เหมาะกับการทำแม่พิมพ์ต้นแบบหรือชิ้นงานขนาดเล็ก

สรุปได้ว่า การเลือกใช้เครื่องจักรในงานแม่พิมพ์ขึ้นอยู่กับวัสดุ ความซับซ้อนของชิ้นงาน และปริมาณการผลิต การเข้าใจประเภทของเครื่องจักรช่วยให้การผลิตมีประสิทธิภาพสูงสุดและลดความผิดพลาด

แม่พิมพ์, เครื่องจักร, งานแม่พิมพ์, Injection Molding, Die Casting, CNC, Lathe, Laser Cutting, การผลิต, อุตสาหกรรม


ปัจจัยที่มีผลต่อคุณภาพชิ้นงานฉีด

การผลิตชิ้นงานด้วยกระบวนการฉีดพลาสติก (Injection Molding) ถือเป็นเทคโนโลยีสำคัญในงานอุตสาหกรรม เนื่องจากสามารถผลิตชิ้นงานที่มีความละเอียดและความเที่ยงตรงสูงได้อย่างต่อเนื่อง อย่างไรก็ตาม คุณภาพชิ้นงานฉีด จะขึ้นอยู่กับหลายปัจจัยที่ผู้ผลิตต้องควบคุมอย่างเหมาะสม เพื่อให้ได้ชิ้นงานที่มีความเสถียร ลดข้อบกพร่อง และเพิ่มประสิทธิภาพในกระบวนการผลิต

1. คุณสมบัติของวัสดุพลาสติก

ชนิดของเรซิน ความชื้นในเม็ดพลาสติก และค่าการไหล (MFI) ล้วนมีผลต่อการขึ้นรูป หากวัสดุมีความชื้นหรือคุณภาพไม่เหมาะสมจะทำให้เกิดข้อบกพร่อง เช่น รอยไหม้ ฟองอากาศ หรือผิวไม่เรียบ ดังนั้นการเตรียมวัตถุดิบจึงเป็นขั้นตอนที่สำคัญต่อความเสถียรของ ชิ้นงานฉีด

2. การออกแบบแม่พิมพ์ (Mold Design)


แม่พิมพ์ที่ดีต้องมีระบบหล่อเย็น (Cooling System) ที่สม่ำเสมอ ช่องทางน้ำพลาสติก (Runner & Gate) ที่เหมาะสม และความแข็งแรงเพียงพอ หากออกแบบไม่ดีจะส่งผลให้เกิดการหดตัวผิดปกติ การบิดงอ หรือการไหลไม่เต็ม ทำให้ คุณภาพชิ้นงานฉีด ต่ำลง

3. การตั้งค่าพารามิเตอร์ของเครื่องฉีด

ค่าควบคุมสำคัญ เช่น อุณหภูมิหลอมพลาสติก ความเร็วฉีด แรงดันไหล และเวลาในการอัด (Holding Time) ล้วนมีผลต่อโครงสร้างชิ้นงาน หากตั้งค่าผิดพลาดจะเกิดข้อบกพร่อง เช่น เส้นไหม้ ชิ้นงานไม่เต็ม หรือผิวขรุขระ

4. อุณหภูมิแม่พิมพ์

อุณหภูมิที่ไม่คงที่ทำให้คุณภาพผิวไม่สม่ำเสมอ ส่งผลต่อความเงา ความละเอียดของพื้นผิว และความเสถียรของรูปทรง เป็นปัจจัยสำคัญที่ผู้ผลิตต้องควบคุมเพื่อให้ได้ ชิ้นงานฉีดคุณภาพสูง

5. เงื่อนไขด้านสภาพแวดล้อม

เช่น ความชื้นในโรงงาน อุณหภูมิภายนอก และการเก็บรักษาวัตถุดิบ ทั้งหมดมีผลกระทบต่อการหลอมและการไหลของพลาสติก หากไม่มีการควบคุมที่ดีจะทำให้เกิดความคลาดเคลื่อนในกระบวนการผลิต

สรุป

การควบคุม ปัจจัยที่มีผลต่อคุณภาพชิ้นงานฉีด เป็นสิ่งสำคัญที่ช่วยให้กระบวนการฉีดพลาสติกมีประสิทธิภาพ และช่วยลดปัญหาการผลิตได้อย่างมาก ทั้งทางด้านต้นทุน เวลา และความแม่นยำของชิ้นงาน ผู้ประกอบการควรตรวจสอบปัจจัยเหล่านี้อย่างสม่ำเสมอ เพื่อให้ได้ชิ้นงานที่ดีที่สุดในทุกกระบวนการ

คุณภาพชิ้นงานฉีด,Injection Molding,กระบวนการฉีดพลาสติก,งานแม่พิมพ์,ข้อบกพร่องชิ้นงานฉีด,การตั้งค่าเครื่องฉีดพลาสติก

การออกแบบจุดเกท (Gate Design) ให้เหมาะสมในงานฉีดพลาสติก

การออกแบบจุดเกท (Gate Design) ถือเป็นขั้นตอนสำคัญในกระบวนการ Injection Molding เพราะจุดเกทเป็นตำแหน่งที่พลาสติกหลอมไหลเข้าสู่โพรงแม่พิมพ์ หากการออกแบบจุดเกทไม่ถูกต้อง อาจทำให้เกิดปัญหา เช่น การหดตัว การบิดงอ การไหลไม่เต็มชิ้นงาน หรือรอยเส้นเชื่อม (Weld Line) ดังนั้นการเลือกตำแหน่งและรูปแบบของเกทจึงมีผลต่อคุณภาพชิ้นงานโดยตรง

แม้ว่าบทความนี้จะเน้นเรื่องการออกแบบเกท แต่ยังเชื่อมโยงความสำคัญด้านวิศวกรรมที่เกี่ยวข้องกับ Electric Motorcycles: Pros and Cons ที่ต้องใช้ชิ้นส่วนพลาสติกคุณภาพสูง ทำให้แนวคิด Gate Design ยิ่งมีความสำคัญในอุตสาหกรรมยานยนต์ยุคใหม่

1. ประเภทของเกทที่นิยมใช้

  • Edge Gate — ใช้งานง่าย เหมาะกับชิ้นงานทั่วไป
  • Pin Gate — ให้รอยเกทเล็ก เหมาะกับงานที่ต้องการความสวยงาม
  • Fan Gate — ช่วยกระจายการไหล ลดปัญหาไหลไม่เต็ม
  • Tab Gate — ใช้ลดแรงเฉือน เหมาะกับชิ้นงานใหญ่หรือหนา

2. หลักการเลือกตำแหน่งเกทที่เหมาะสม

การกำหนดตำแหน่งเกทต้องพิจารณาหลายปัจจัย เช่น ความหนาชิ้นงาน รูปทรง การไหลของพลาสติก ตำแหน่งแนวเชื่อม ตลอดจนตำแหน่งการหดตัว เพื่อให้ชิ้นงานไม่มีตำหนิและยังคงคุณภาพสูงสุด

3. ปัญหาที่เกิดจากการออกแบบเกทผิดพลาด

  • การไหลไม่เต็มชิ้นงาน (Short Shot)
  • รอยเส้นเชื่อม (Weld Line)
  • การบิดงอ (Warping)
  • รอย Burn Mark บริเวณใกล้เกท

4. เทคนิคปรับปรุง Gate Design เพื่อคุณภาพสูงสุด

วิศวกรควรทดสอบด้วยซอฟต์แวร์ Simulation เช่น Moldflow เพื่อวิเคราะห์การไหลก่อนผลิตจริง รวมถึงกำหนดขนาดเกทให้สัมพันธ์กับความหนา ความเร็วการไหล และระยะทางที่พลาสติกต้องเดินทาง การออกแบบจุดเกทที่ดีช่วยลดของเสีย ประหยัดเวลา และเพิ่มประสิทธิภาพการผลิตโดยรวม

สรุป

การออกแบบจุดเกทที่เหมาะสมเป็นหัวใจหลักของกระบวนการผลิตชิ้นงานพลาสติก ทั้งในอุตสาหกรรมทั่วไปและอุตสาหกรรมยานยนต์ เช่น รถจักรยานยนต์ไฟฟ้า การวางตำแหน่งเกทอย่างถูกวิธีช่วยให้ได้ชิ้นงานแข็งแรง สวยงาม และลดต้นทุนอย่างมีประสิทธิภาพ

Gate Design, การออกแบบจุดเกท, Injection Molding, Plastic Mold, Electric Motorcycles


ปัญหางานฉีดพลาสติกเป็นรอยไหม้ และวิธีแก้ไข

ปัญหา งานฉีดพลาสติกเป็นรอยไหม้ เป็นหนึ่งในปัญหาที่พบบ่อยที่สุดในอุตสาหกรรม Injection Molding รอยไหม้หรือ Burn Mark มักเกิดขึ้นจากการไหลของอากาศที่ไม่ดี ความดันสูงเกินไป หรืออุณหภูมิที่ไม่เหมาะสม ซึ่งส่งผลให้ผิวงานเสียคุณภาพและลดประสิทธิภาพการผลิตโดยรวม

สาเหตุหลักของงานฉีดพลาสติกเป็นรอยไหม้

  • อากาศระบายไม่ทัน ทำให้เกิดการอัดตัวและไหม้ภายในโพรงแม่พิมพ์
  • อุณหภูมิฉีดสูงเกินไป ทำให้เนื้อพลาสติกสลายตัวจนเกิดควันและรอยไหม้
  • ความเร็วการฉีดสูงเกินจำเป็น ทำให้อากาศถูกดันอย่างรวดเร็วและเกิดการเผาไหม้
  • ตำแหน่ง Gate ไม่เหมาะสม ส่งผลให้การไหลของพลาสติกไม่สมดุล

วิธีแก้ไขปัญหารอยไหม้ในงาน Injection Molding

สามารถปรับแก้ได้ทั้งด้านเครื่องจักร แม่พิมพ์ และกระบวนการ เช่น

1. ปรับปรุงการระบายอากาศ (Ventilation)

เพิ่มช่อง Vent หรือขยาย Vent Line ให้กว้างขึ้น เพื่อช่วยให้อากาศออกจากโพรงได้ดีขึ้น การระบายอากาศที่ดีช่วยลดโอกาสเกิด Burn Mark ได้อย่างมาก

2. ลดอุณหภูมิฉีด (Injection Temperature)

ลองลดอุณหภูมิกระบอกฉีดและหัวฉีด (Nozzle) เพื่อป้องกันการสลายตัวของเม็ดพลาสติก ทำให้โอกาสเกิดควันและรอยไหม้น้อยลง

3. ลดความเร็วจังหวะการฉีด (Injection Speed)

การลดความเร็วจะช่วยให้พลาสติกไหลอย่างนุ่มนวล และลดแรงอัดอากาศที่เป็นสาเหตุหลักของการเกิดรอยไหม้

4. ปรับตำแหน่ง Gate และจุดไหลของพลาสติก

การออกแบบ Gate ใหม่หรือลดความต้านทานการไหล ทำให้พลาสติกไม่อัดตัวจนเกิดความร้อนสะสม ส่งผลให้คุณภาพงานดีขึ้นอย่างเห็นได้ชัด

สรุป

การแก้ไขปัญหา งานฉีดพลาสติกเป็นรอยไหม้ จำเป็นต้องดูทั้งองค์ประกอบของอุณหภูมิ ความเร็ว ระบบระบายอากาศ และการออกแบบแม่พิมพ์ร่วมกัน การควบคุมที่เหมาะสมช่วยลดของเสียและเพิ่มมาตรฐานคุณภาพงานได้อย่างมีประสิทธิภาพ

Injection Molding, ปัญหางานฉีดพลาสติก, Burn Mark, Plastic Mold, การฉีดพลาสติก


วิธีลดเวลาตั้งเครื่องฉีด (Setup Time) สำหรับงานแม่พิมพ์

การลด เวลาตั้งเครื่องฉีด หรือ Setup Time สำหรับงานแม่พิมพ์เป็นขั้นตอนสำคัญที่ช่วยให้การผลิตมีประสิทธิภาพมากขึ้น โดยเฉพาะในอุตสาหกรรมฉีดพลาสติกที่ต้องการความเร็ว ความแม่นยำ และการลดความสูญเสียที่ไม่จำเป็น การปรับปรุงขั้นตอนการตั้งเครื่องฉีดให้ถูกต้อง สามารถเพิ่มผลผลิต ลดต้นทุน และทำให้กระบวนการทำงานคล่องตัวยิ่งขึ้น

1. เตรียมแม่พิมพ์ล่วงหน้า (Pre-Molding Preparation)

ก่อนนำแม่พิมพ์เข้าสู่กระบวนการตั้งเครื่อง ควรตรวจสอบการทำงานของแม่พิมพ์ เช่น ความสะอาด, ระบบคูลลิ่ง, และตำแหน่งของอุปกรณ์ เพื่อลดความล่าช้าหน้างาน ลดเวลาตั้งเครื่องฉีด พร้อมทั้งลดความเสี่ยงในการเสียหายของแม่พิมพ์ระหว่างการผลิต

2. ใช้เครื่องมือช่วยตั้งแม่พิมพ์ (Setup Tools)

การใช้เครื่องมือช่วย เช่นแม่แรงไฮดรอลิก, อุปกรณ์ยกแม่พิมพ์, ชุดแคลมป์แบบเร็ว (Quick Clamp) สามารถลดขั้นตอนการตั้งเครื่องฉีดลงได้มาก ทำให้การผลิตมีความต่อเนื่องและลดเวลาในการหยุดเครื่องโดยไม่จำเป็น

3. ปรับค่ากระบวนการฉีดให้เป็นมาตรฐาน (Standardized Parameters)

กำหนดค่ามาตรฐาน เช่นค่าแรงดันฉีด, ความเร็วฉีด, อุณหภูมิการฉีด, และค่าการยึดจับแม่พิมพ์ ช่วยให้ผู้ปฏิบัติงานตั้งเครื่องได้ง่ายและรวดเร็วมากยิ่งขึ้น ลดข้อผิดพลาดจากมนุษย์ และลดความสูญเสียจากการทดลองตั้งค่าใหม่หลายครั้ง

4. ระบบอบลมล่วงหน้า / เตรียมวัตถุดิบ (Material Preparation)

การเตรียมวัตถุดิบ เช่นการอบเม็ดพลาสติกให้ได้อุณหภูมิที่เหมาะสมก่อนเริ่มการผลิต จะช่วยลดเวลาตั้งเครื่องฉีด ทำให้กระบวนการฉีดเริ่มได้อย่างมีประสิทธิภาพตั้งแต่ต้น อีกทั้งยังลดปัญหาความชื้นสะสมในวัตถุดิบ

5. ฝึกอบรมพนักงาน (Skill Development)

การให้พนักงานเข้าใจขั้นตอนการตั้งเครื่องฉีดอย่างถูกต้อง พร้อมทั้งรู้วิธีแก้ไขปัญหาเฉพาะหน้า ช่วยลดความล่าช้าและเพิ่มความมั่นใจในกระบวนการตั้งเครื่องได้เป็นอย่างดี ถือเป็นอีกหนึ่งหัวใจสำคัญของการลด Setup Time งานแม่พิมพ์

สรุป

การลดเวลาตั้งเครื่องฉีด (Setup Time) สามารถทำได้โดยการวางแผนงานล่วงหน้า ใช้เครื่องมือช่วยปรับปรุงกระบวนการ และสร้างมาตรฐานการทำงานที่ชัดเจน ซึ่งทั้งหมดนี้จะช่วยเพิ่มกำลังการผลิต ลดต้นทุน และทำให้งานแม่พิมพ์มีคุณภาพมากขึ้นอย่างต่อเนื่อง

Setup Time,งานแม่พิมพ์,เครื่องฉีดพลาสติก,Injection Molding,ลดเวลาตั้งเครื่อง,โรงงานผลิตพลาสติก


การคำนวณรอบฉีดพลาสติกเพื่อลดต้นทุนการผลิต

ในการผลิตชิ้นงานพลาสติก การคำนวณ รอบฉีดพลาสติก (Injection Cycle Time) มีผลโดยตรงต่อประสิทธิภาพการผลิตและต้นทุนรวมของโรงงาน หากสามารถลดเวลาในแต่ละรอบได้เพียง 1–2 วินาที ก็สามารถลดค่าใช้จ่ายด้านพลังงาน แรงงาน และเพิ่มจำนวนชิ้นงานต่อวันได้อย่างมีนัยสำคัญ จึงกลายเป็นหนึ่งในเทคนิคสำคัญที่โรงฉีดพลาสติกใช้ในการเพิ่มกำไร

องค์ประกอบหลักของรอบฉีด (Injection Molding Cycle)

  • Injection Time – เวลาในการฉีดพลาสติกหลอมเข้าแม่พิมพ์
  • Holding Time – เวลาในการอัดคงรูปให้แน่นขึ้น
  • Cooling Time – เวลาในการทำให้ชิ้นงานแข็งตัว
  • Mold Open/Close Time – เวลาเปิด–ปิดแม่พิมพ์
  • Ejecting Time – เวลาในการดีดชิ้นงานออก

ในขั้นตอนเหล่านี้ Cooling Time ถือเป็นปัจจัยสำคัญที่สุด เนื่องจากใช้เวลาประมาณ 60–70% ของรอบการฉีดทั้งหมด การปรับอุณหภูมิน้ำหล่อเย็น การออกแบบคูลลิ่งไลน์ และการควบคุมอุณหภูมิให้คงที่สามารถลดรอบได้อย่างมีประสิทธิภาพ

สูตรคำนวณเวลาในรอบการฉีด

Cycle Time = Injection Time + Holding Time + Cooling Time + Mold Open/Close + Ejecting Time

หากต้องการลดต้นทุนการผลิต ควรโฟกัสที่การปรับ Cooling Time ให้เหมาะสม การลดลงเพียง 10% สามารถเพิ่มชิ้นงานรายเดือนได้หลายเท่าตัว ทั้งยังลดปัญหา Defect เช่น บิดงอ ยุบตัว หรือผิวไม่เรียบ ทำให้คุณภาพชิ้นงานดีขึ้นพร้อมกับลดต้นทุนไปในตัว

ตัวอย่างคำนวณรอบฉีดพลาสติก (กรณีศึกษา)

Injection Time     = 2.5 s  
Holding Time       = 4.0 s  
Cooling Time       = 12 s  
Open/Close Mold    = 2.0 s  
Ejecting Time      = 1.5 s  

Cycle Time = 2.5 + 4.0 + 12 + 2 + 1.5 = 22 seconds

หากสามารถลด Cooling Time ลงเหลือ 10 วินาที จะทำให้รอบฉีดลดลงเหลือเพียง 20 วินาที เพิ่มประสิทธิภาพขึ้นประมาณ 10% และลดต้นทุนพลังงานได้ทันที ถือเป็นกลยุทธ์ที่นิยมใช้ในโรงฉีดสมัยใหม่ที่เน้น Lean Manufacturing และการเพิ่มความคุ้มค่าในการผลิต

สรุป

การคำนวณรอบฉีดพลาสติกอย่างแม่นยำเป็นกุญแจสำคัญของการควบคุมต้นทุนการผลิต การปรับพารามิเตอร์ให้เหมาะสมจะช่วยเพิ่มผลผลิต ลด Defect และลดค่าใช้จ่ายได้อย่างมีประสิทธิภาพ ทำให้กระบวนการฉีดพลาสติกมีความเสถียรและสร้างกำไรได้มากขึ้น

Injection Molding,Plastic Cycle Time,ลดต้นทุนการผลิต,เทคนิคการฉีดพลาสติก,โรงงานฉีดพลาสติก


ไกด์ไลน์การผลิตแม่พิมพ์ฉีดพลาสติกตั้งแต่ต้นจนจบ

การผลิตแม่พิมพ์ฉีดพลาสติกเป็นกระบวนการที่ต้องอาศัยความละเอียดและความเข้าใจในทุกขั้นตอน ตั้งแต่การออกแบบแม่พิมพ์ การเลือกวัสดุ การทำต้นแบบ ไปจนถึงการผลิตชิ้นงานจริง บทความนี้จะพาคุณไปรู้จักไกด์ไลน์การผลิตแม่พิมพ์ฉีดพลาสติกอย่างครบวงจร

1. การออกแบบแม่พิมพ์ (Mold Design)

ขั้นตอนแรกของการผลิตแม่พิมพ์ฉีดพลาสติกคือการออกแบบแม่พิมพ์อย่างละเอียด ใช้ซอฟต์แวร์ CAD ในการสร้างแบบ 3D ของแม่พิมพ์ เพื่อให้มั่นใจว่าชิ้นงานสุดท้ายมีความแม่นยำตามสเปค การออกแบบที่ดีช่วยลดปัญหาในการผลิตและเพิ่มคุณภาพของชิ้นงาน

2. การเลือกวัสดุแม่พิมพ์ (Mold Material Selection)

วัสดุที่ใช้ทำแม่พิมพ์มีผลต่ออายุการใช้งานและคุณภาพของชิ้นงาน มักเลือกใช้เหล็กกล้า (Steel) หรืออะลูมิเนียม (Aluminum) ขึ้นอยู่กับปริมาณการผลิตและชนิดของพลาสติกที่ใช้

3. การทำต้นแบบและทดสอบ (Prototyping & Testing)

หลังจากออกแบบแม่พิมพ์แล้ว จำเป็นต้องทำต้นแบบและทดสอบการฉีดพลาสติกเพื่อปรับแก้ข้อบกพร่อง เช่น ปัญหา Flash, Sink Mark หรือ Warping การทดสอบช่วยให้มั่นใจว่าผลิตภัณฑ์สุดท้ายตรงตามมาตรฐาน

4. การผลิตแม่พิมพ์จริง (Mold Manufacturing)

ขั้นตอนนี้รวมถึงการ CNC Machining, EDM, และการขัดแต่งผิวแม่พิมพ์ เพื่อให้แม่พิมพ์มีความแม่นยำสูงและพร้อมสำหรับการฉีดพลาสติก

5. การฉีดพลาสติกและควบคุมคุณภาพ (Injection & Quality Control)

เมื่อแม่พิมพ์พร้อมแล้ว จะเข้าสู่ขั้นตอนการฉีดพลาสติก การควบคุมอุณหภูมิ ความดัน และความเร็วเป็นสิ่งสำคัญเพื่อให้ได้ชิ้นงานที่มีคุณภาพสูง การตรวจสอบชิ้นงานหลังการฉีดช่วยลดของเสียและเพิ่มประสิทธิภาพการผลิต

สรุป

การผลิตแม่พิมพ์ฉีดพลาสติกตั้งแต่ต้นจนจบเป็นกระบวนการที่ซับซ้อน แต่หากทำตามไกด์ไลน์อย่างรอบคอบ จะช่วยให้ได้ชิ้นงานที่มีคุณภาพสูง ลดค่าใช้จ่ายและเพิ่มประสิทธิภาพการผลิตได้อย่างชัดเจน

แม่พิมพ์ฉีดพลาสติก, การผลิตแม่พิมพ์, Mold Design, Injection Molding, Plastic Mold, การออกแบบแม่พิมพ์, Prototyping, Quality Control


การเพิ่มประสิทธิภาพการผลิตโดยใช้ Mold Cooling

การผลิตชิ้นส่วนพลาสติกให้ได้คุณภาพสูงและรวดเร็วขึ้นนั้น การใช้ Mold Cooling หรือระบบระบายความร้อนแม่พิมพ์ถือเป็นเทคนิคสำคัญที่ช่วยลดเวลาในการผลิตและเพิ่มประสิทธิภาพโดยรวมของกระบวนการฉีดพลาสติก

ทำไม Mold Cooling จึงสำคัญ?

การควบคุมอุณหภูมิของแม่พิมพ์มีผลโดยตรงต่อ คุณภาพชิ้นงาน เช่น การลดการบิดงอ, การปรับปรุงพื้นผิว และลดตำหนิในชิ้นงาน การออกแบบ Cooling Channel ที่เหมาะสมช่วยให้แม่พิมพ์เย็นตัวเร็วขึ้นและเพิ่มอัตราการผลิตต่อชั่วโมง

เทคนิคการออกแบบ Mold Cooling

  • ใช้ระบบ Conformal Cooling ที่ปรับรูปร่างให้เข้ากับชิ้นงาน
  • วิเคราะห์การไหลของน้ำหล่อเย็นด้วย CFD Simulation
  • เลือกวัสดุแม่พิมพ์ที่มีค่าการนำความร้อนสูง
  • ควบคุมอุณหภูมิน้ำหล่อเย็นให้สม่ำเสมอ

ประโยชน์ของ Mold Cooling

การใช้ Mold Cooling อย่างเหมาะสมจะช่วย:

  • ลดเวลา Cycle Time ต่อชิ้นงาน
  • เพิ่มอัตราการผลิตและประสิทธิภาพเครื่องจักร
  • ปรับปรุงคุณภาพและความสม่ำเสมอของชิ้นงาน
  • ลดค่าใช้จ่ายด้านพลังงานและการซ่อมบำรุง

การนำเทคนิค Mold Cooling มาประยุกต์ใช้ในกระบวนการผลิตถือเป็นการลงทุนที่คุ้มค่า ซึ่งช่วยให้โรงงานสามารถแข่งขันได้ในตลาดที่ต้องการผลิตภัณฑ์คุณภาพสูงในเวลาที่รวดเร็ว

Mold Cooling, Cooling Channel, Conformal Cooling, Injection Molding, การผลิตชิ้นงานพลาสติก, การระบายความร้อนแม่พิมพ์, เพิ่มประสิทธิภาพการผลิต


การวิเคราะห์การไหลของพลาสติกด้วย Moldflow Insight

การวิเคราะห์การไหลของพลาสติกด้วย Moldflow Insight เป็นขั้นตอนสำคัญที่ช่วยให้ผู้ออกแบบแม่พิมพ์และวิศวกรฉีดพลาสติกสามารถประเมินพฤติกรรมการไหลของวัสดุได้อย่างแม่นยำ ช่วยลดปัญหาในงานผลิตจริง เช่น การไหลไม่เต็ม การเกิดรอยยุบ การหดตัว และการบิดงอของชิ้นงาน ทำให้การออกแบบแม่พิมพ์มีประสิทธิภาพมากขึ้น

ความสำคัญของการวิเคราะห์การไหลพลาสติก

การใช้ Moldflow Insight ช่วยตรวจสอบการกระจายของแรงดัน ความเร็วการไหล และอุณหภูมิของเม็ดพลาสติกขณะฉีดเข้าแม่พิมพ์ ซึ่งเป็นข้อมูลสำคัญในการคาดการณ์คุณภาพของชิ้นงานพลาสติก ทำให้สามารถปรับเปลี่ยนตำแหน่งเกท ระบบหล่อเย็น ความหนาชิ้นงาน และเงื่อนไขการฉีดให้เหมาะสมที่สุด

ขั้นตอนการวิเคราะห์ด้วย Moldflow Insight

  • เตรียมไฟล์ 3D Model ของชิ้นงานและแม่พิมพ์
  • กำหนดชนิดวัสดุพลาสติกที่ใช้ เช่น ABS, PP, PC
  • กำหนดตำแหน่ง Gate, Runner และระบบหล่อเย็น
  • ตั้งค่าพารามิเตอร์การฉีด เช่น Injection Pressure, Filling Time, Melt Temperature
  • รัน Simulation และตรวจสอบผลการวิเคราะห์

ผลลัพธ์ที่สามารถวิเคราะห์ได้

ผลลัพธ์จากการใช้ Moldflow Insight จะช่วยให้ผู้ใช้งานเข้าใจพฤติกรรมการไหลอย่างละเอียด เช่น การเกิด Air Trap, Weld Line, ความดันสูงเกินไป รวมถึงจุดที่มีความเสี่ยงต่อการบิดงอ โดยข้อมูลเหล่านี้สามารถนำไปใช้ปรับปรุงการออกแบบแม่พิมพ์ได้อย่างตรงจุด เพิ่มคุณภาพและประสิทธิภาพในการผลิต

สรุป

การใช้ Moldflow Insight เป็นเครื่องมือสำคัญในการจำลองและวิเคราะห์การไหลของพลาสติก เพื่อให้การออกแบบแม่พิมพ์ฉีดพลาสติกมีความแม่นยำ ลดต้นทุน ลดเวลา และเพิ่มคุณภาพของผลิตภัณฑ์ ถือเป็นขั้นตอนที่โรงงานผลิตชิ้นส่วนพลาสติกยุคใหม่ไม่ควรมองข้าม

📐 คู่มือการถอดแบบ (Draft Angle) ที่ถูกต้อง | หลักการให้มุมเอียง (Draft) สำหรับชิ้นงานพลาสติก เพื่อให้ง่ายต่อการดีดออก (Ejection)


📐 คู่มือการถอดแบบ (Draft Angle) ที่ถูกต้อง กุญแจสำคัญสู่การดีดออกที่สมบูรณ์แบบ

ในกระบวนการออกแบบชิ้นงานพลาสติกสำหรับการฉีดขึ้นรูป (Injection Molding) มีองค์ประกอบเล็ก ๆ น้อย ๆ ที่สำคัญอย่างยิ่งต่อความสำเร็จของงานผลิต นั่นคือ มุมเอียง (Draft Angle) หรือที่เรียกกันว่า Draft หากไม่มีการให้ Draft Angle ที่ถูกต้อง ชิ้นงานจะไม่สามารถ ดีดออก (Ejection) จากแม่พิมพ์ได้อย่างราบรื่น ก่อให้เกิดปัญหา เช่น ชิ้นงานเสียหาย รอยขีดข่วน และรอบการผลิต (Cycle Time) ที่ยาวนานขึ้น บทความนี้คือ คู่มือ ที่จะนำเสนอ หลักการให้มุมเอียง เพื่อให้มั่นใจว่าการผลิตของคุณจะรวดเร็วและมีประสิทธิภาพสูงสุด


📏 ส่วนที่ 1: หลักการให้มุมเอียง (Draft) คืออะไร และทำไมจึงสำคัญ?

1.1 ความหมายของ Draft Angle

  • Draft Angle คือ มุมลาดเอียงเล็กน้อยที่กำหนดให้กับพื้นผิวของชิ้นงานพลาสติกในทิศทางของการเปิดแม่พิมพ์และ การดีดออก (Ejection)

  • มุมนี้จะทำให้โพรงแม่พิมพ์ (Cavity) ค่อยๆ กว้างขึ้น (หรือแคบลง) ตามทิศทางการดึงออก ซึ่งช่วยลดแรงเสียดทานระหว่างชิ้นงานกับผนังแม่พิมพ์

1.2 เหตุผลที่ต้องมี Draft Angle

  • ลดแรงเสียดทาน: ทันทีที่ชิ้นงานหดตัว มันจะรัดแน่นเข้ากับ Core หรือ Cavity ของแม่พิมพ์ การมี มุมเอียง จะช่วยให้พื้นที่สัมผัสลดลงทันทีที่แม่พิมพ์เริ่มเปิด

  • ป้องกันความเสียหาย: ป้องกันไม่ให้ชิ้นงานเกิดรอยขีดข่วน รอยครูด (Scuff Marks) หรือการแตกหักระหว่างการ ดีดออก

  • ลด Cycle Time: การ Ejection ที่ง่ายและรวดเร็วช่วยลดเวลาที่ต้องใช้ในรอบการผลิตลงอย่างมาก

  • ยืดอายุแม่พิมพ์: ลดแรงที่กระทำต่อ Ejector Pin และพื้นผิวของแม่พิมพ์


📐 ส่วนที่ 2: คู่มือการถอดแบบ (Draft Angle) ที่ถูกต้องและหลักเกณฑ์ในการกำหนด

2.1 มุม Draft ขั้นต่ำ (Minimum Draft)

  • กฎทั่วไป: มุมเอียงขั้นต่ำที่แนะนำคือ $0.5$ องศาถึง $1.0$ องศา สำหรับพื้นผิวส่วนใหญ่

  • พิจารณาความลึก: สำหรับชิ้นงานที่มีความลึกมาก (Depth) หรือพื้นผิวที่ยาว ควรเพิ่มมุม Draft ขึ้น

  • พื้นผิวที่มี Texture: หากพื้นผิวมีลวดลาย (Texture) ควรเพิ่มมุม Draft ให้มากขึ้น เช่น $1.5^\circ$ ถึง $2^\circ$ สำหรับ Texture ที่หยาบปานกลาง

2.2 ปัจจัยที่ส่งผลต่อการกำหนดมุม Draft

ปัจจัยผลกระทบต่อมุม Draft
ความลึกของชิ้นงานยิ่งลึก ยิ่งต้องใช้มุม Draft มากขึ้น
ประเภทของวัสดุวัสดุที่อ่อนนิ่ม (Soft Materials) เช่น TPE, TPU ต้องการ Draft มากกว่าวัสดุแข็ง
ความหนาของผนังผนังที่หนาอาจต้องใช้ Draft มากขึ้นเพื่อชดเชยแรงยึดเกาะ
ความหยาบของผิวสำเร็จผิวที่หยาบหรือมี Texture ต้องการ Draft มากกว่าผิวเรียบเงา

2.3 หลักการให้มุมเอียง ที่สม่ำเสมอ

  • ควรให้มุม Draft ในทิศทางเดียวกันทั้งหมดของพื้นผิวนั้น ๆ เพื่อให้ง่ายต่อการ ดีดออก

  • หลีกเลี่ยงการออกแบบพื้นผิวขนาน (Zero Draft) โดยเด็ดขาด หากพื้นผิวนั้นอยู่ตามทิศทางการเปิดแม่พิมพ์


🛠️ ส่วนที่ 3: เทคนิคการถอดแบบ และการใช้ Draft Angle ร่วมกับ Ejection System

3.1 การตรวจสอบ Draft ด้วย CAE/Mold Flow Analysis

  • ใช้ซอฟต์แวร์จำลองเพื่อตรวจสอบว่ามุม Draft ที่ให้ไปเพียงพอหรือไม่

  • โปรแกรมสามารถระบุพื้นที่ที่มีโอกาสเกิดรอยครูด (Scuffing) ได้ล่วงหน้า ก่อนเริ่มสร้างแม่พิมพ์

3.2 บทบาทของ Ejector Pin

  • Ejector Pin ทำงานร่วมกับ Draft Angle หาก Draft ไม่เพียงพอ Ejector Pin อาจสร้างรอยบุบหรือรอยขาว (Ejector Pin Marks) บนชิ้นงานได้

  • การวางตำแหน่งของ Ejector Pin ควรอยู่ในบริเวณที่แข็งแรงและสม่ำเสมอของชิ้นงาน และควรอยู่ใต้รอยต่อของ Runner/Gate หากเป็นไปได้

3.3 การจัดการรูและช่องเปิด (Holes and Slots)

  • Draft Angle ต้องถูกกำหนดให้กับผนังภายในของรูหรือช่องเปิดด้วย โดยกำหนดมุมในทิศทางที่สวนทางกับผนังภายนอก เพื่อให้ทั้ง Core และ Cavity สามารถถอดออกจากกันได้


📈 สรุป: การออกแบบอย่างชาญฉลาดด้วย Draft Angle ที่ถูกต้อง

การปฏิบัติตาม คู่มือการถอดแบบ (Draft Angle) ที่ถูกต้อง เป็นสิ่งที่ไม่สามารถมองข้ามได้ในการออกแบบชิ้นงานพลาสติก การทำความเข้าใจ หลักการให้มุมเอียง ไม่เพียงแต่ช่วย ให้ง่ายต่อการดีดออก (Ejection) แต่ยังเป็นรากฐานสำคัญในการผลิตที่ราบรื่น ลดของเสีย รักษาคุณภาพของชิ้นงาน และช่วยให้คุณควบคุม Cycle Time ได้อย่างมีประสิทธิภาพ


หัวข้อหลัก/คีย์เวิร์ดหลักDraft Angle, คู่มือการถอดแบบ, มุมเอียง, หลักการให้มุมเอียง, การดีดออก, Ejection, Draft ที่ถูกต้อง
การผลิต/เทคโนโลยีการฉีดขึ้นรูปพลาสติก, Injection Molding, การถอดแบบ, Ejection System, Cycle Time, Mold Design
วิศวกรรม/การออกแบบการออกแบบชิ้นงาน, Part Design, Design for Manufacturing (DFM), CAE Analysis, Ejector Pin, Texture
รายละเอียดเชิงเทคนิคMinimum Draft, ความลึกของชิ้นงาน, แรงเสียดทาน, รอยครูด, Scuff Marks, ผิวสำเร็จ

ภาพที่ 1: ความหมายและความสำคัญของ Draft Angle

ภาพนี้จะแสดงชิ้นงานพลาสติกในแม่พิมพ์ โดยมีเส้นแสดง Draft Angle และคำอธิบายว่าทำไมถึงจำเป็น


ภาพที่ 2: ปัจจัยที่ส่งผลต่อการกำหนด Draft Angle

ภาพนี้จะแสดงไอคอนหรือกราฟิกง่ายๆ ที่สื่อถึงปัจจัยสำคัญ เช่น ความลึกของชิ้นงาน ประเภทวัสดุ ความหนาของผนัง และผิวสำเร็จ


ภาพที่ 3: Draft Angle สำหรับรูและ Ejector Pin

ภาพนี้จะแสดงการให้ Draft Angle ทั้งบนผนังภายนอกและภายในของรู/ช่องเปิด รวมถึงผลของการมี/ไม่มี Draft ต่อการทำงานของ Ejector Pin


ภาพที่ 4: ประโยชน์ของการใช้ Draft Angle ที่ถูกต้อง

ภาพนี้จะแสดงผลลัพธ์เชิงบวกของการมี Draft Angle ที่ดี เช่น ชิ้นงานคุณภาพดีขึ้น ลด Cycle Time และประหยัดค่าใช้จ่าย

Mould Industry Category | หมวดแม่พิมพ์อุตสาหกรรม

10อันดับเรื่องแม่พิมพ์อุตสาหกรรม

ประเภทของแม่พิมพ์อุตสาหกรรม